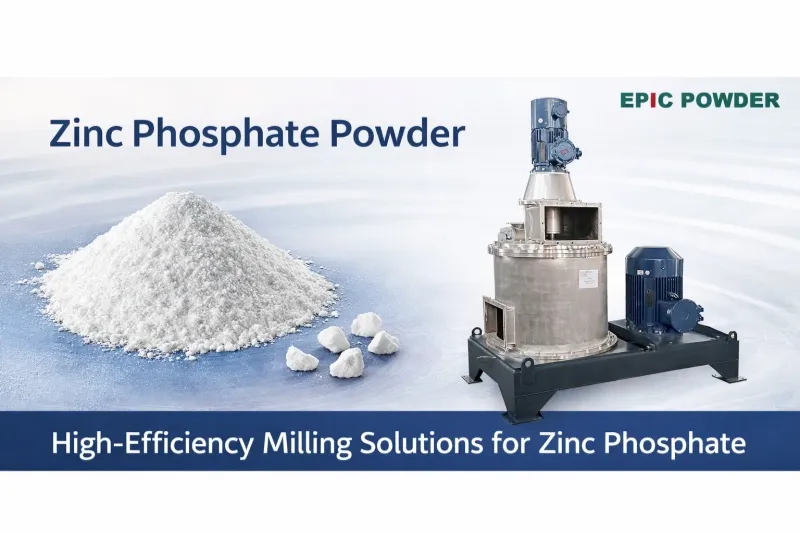
ຊິງຟອສເຟດ (Zn₃(PO₄)₂) ເປັນສານປະກອບອະນົງຄະທາດທີ່ໃຊ້ກັນຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກໍາຕ່າງໆເຊັ່ນ: ສີຕ້ານການກັດກ່ອນ, ການເຄືອບ, ການປະຕິບັດຟອສເຟດກ່ອນສໍາລັບໂລຫະ, ເຊລາມິກ, ແລະແມ້ກະທັ້ງການນໍາໃຊ້ຢາຫຼືປຸ໋ຍບາງຢ່າງ. ປະສິດທິພາບຂອງມັນໃນການນໍາໃຊ້ເຫຼົ່ານີ້ມັກຈະຂຶ້ນກັບລັກສະນະຂະໜາດຂອງອະນຸພາກ. ສໍາລັບການນໍາໃຊ້ທີ່ມີປະສິດທິພາບສູງ - ໂດຍສະເພາະໃນສີພື້ນຕ້ານການກັດກ່ອນທີ່ທັນສະໄຫມ, ການເຄືອບຜົງ, ແລະສູດເຄມີທີ່ລະອຽດ - ການບັນລຸຂະໜາດອະນຸພາກກາງ (D50) ປະມານ 7 μm ຜ່ານການບົດຊິງຟອສເຟດແບບມືອາຊີບໄດ້ກາຍເປັນເປົ້າຫມາຍທົ່ວໄປ. ຄວາມລະອຽດນີ້ປັບປຸງການກະຈາຍ, ເພີ່ມພື້ນທີ່ຜິວເພື່ອປະຕິກິລິຍາທີ່ດີຂຶ້ນ, ເສີມຂະຫຍາຍການສ້າງຟິມ, ແລະໃຫ້ຄຸນສົມບັດປ້ອງກັນທີ່ດີກວ່າຕໍ່ກັບການກັດກ່ອນ.
ການບັນລຸ D50 = 7 μm ສຳລັບສັງກະສີຟອສເຟດບໍ່ແມ່ນເລື່ອງງ່າຍ. ວັດສະດຸເລີ່ມຕົ້ນເປັນຜລຶກ ຫຼື ກຸ່ມທີ່ຂ້ອນຂ້າງຫຍາບ (ມັກຈະເປັນ D50 ໃນລະດັບ 10–50 μm ຫຼັງຈາກການຕົກຕະກອນເບື້ອງຕົ້ນ ແລະ ການແຫ້ງ), ແລະ ມັນສະແດງຄວາມແຂງປານກາງ (Mohs ~3–4), ມີຄວາມແຕກຫັກງ່າຍ, ແຕ່ຍັງມີແນວໂນ້ມທີ່ຈະເກີດການລວມຕົວ ແລະ ຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນໃນລະຫວ່າງການບົດເປັນເວລາດົນ. ວິທີການບົດແບບດັ້ງເດີມມັກຈະບໍ່ມີປະສິດທິພາບ, ຄວາມຄົມຊັດຂອງການແຈກຢາຍຂະໜາດຂອງອະນຸພາກ, ຫຼື ການຄວບຄຸມການປົນເປື້ອນ.
ດັ່ງນັ້ນ, ແມ່ນ ໂຮງງານຈັດປະເພດອາກາດ (ເຊິ່ງເອີ້ນກັນວ່າ ACM — ໂຮງສີຈັດປະເພດອາກາດ ຫຼື ໂຮງສີຈັດປະເພດ) ອຸປະກອນຫຼັກແທ້ໆສຳລັບການບັນລຸເປົ້າໝາຍນີ້ຢ່າງໜ້າເຊື່ອຖືບໍ? ການປະຕິບັດທາງອຸດສາຫະກຳ ແລະ ຂໍ້ມູນໂຄງການໃນໂລກຕົວຈິງຊີ້ໃຫ້ເຫັນວ່າແມ່ນແລ້ວ — ມັນໄດ້ກາຍເປັນໜຶ່ງໃນວິທີແກ້ໄຂທີ່ໃຊ້ໄດ້ຈິງ ແລະ ປະຫຍັດທີ່ສຸດສຳລັບຂໍ້ກຳນົດທີ່ແນ່ນອນນີ້ໃນຊຸມປີມໍ່ໆມານີ້.
ສິ່ງທ້າທາຍໃນການບົດສັງກະສີຟອສເຟດໃຫ້ຢູ່ໃນລະດັບຕໍ່າກວ່າ 10 μm
ການບົດສັງກະສີຟອສເຟດປະເຊີນກັບອຸປະສັກທາງດ້ານເຕັກນິກຫຼາຍຢ່າງເມື່ອແນໃສ່ D50 ≈ 7 μm:
- ປະສິດທິພາບດ້ານພະລັງງານ ແລະ ການຂັດເກີນຂອບເຂດ — ໂຮງສີບານ ຫຼື ໂຮງສີລູກກິ້ງແບບດັ້ງເດີມຕ້ອງການເວລາພັກອາໄສທີ່ຍາວນານເພື່ອໃຫ້ບັນລຸລະດັບຕໍ່າກວ່າ 10 μm, ເຊິ່ງມັກຈະນໍາໄປສູ່ການໃຊ້ພະລັງງານຫຼາຍເກີນໄປ ແລະ ການແຈກຢາຍຂະໜາດຂອງອະນຸພາກທີ່ກວ້າງຂວາງ (ຄ່າຊ່ວງສູງ).
- ການລວມຕົວກັນ ແລະ ການລວມຕົວກັນຄືນໃໝ່ — ອະນຸພາກລະອຽດມັກຈະຕິດກັນຍ້ອນແຮງ van der Waals ແລະ ຄວາມຊຸ່ມຊື່ນຂອງໜ້າດິນ, ໂດຍສະເພາະແມ່ນຍ້ອນວ່າສັງກະສີຟອສເຟດສາມາດດູດຄວາມຊຸ່ມຊື່ນໄດ້ໃນລະດັບໜຶ່ງ.
- ການຜະລິດຄວາມຮ້ອນ — ການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງໂຄງສ້າງຜລຶກ, ການປ່ຽນສີ (ສຳຄັນສຳລັບເມັດສີ), ຫຼື ປະສິດທິພາບຕ້ານການກັດກ່ອນຫຼຸດລົງ.
- ຄວາມຕ້ອງການ PSD ທີ່ແຄບ — ການນຳໃຊ້ຫຼາຍຄັ້ງທີ່ຕ້ອງການບໍ່ພຽງແຕ່ D50 = 7 μm ເທົ່ານັ້ນ, ແຕ່ຍັງຕ້ອງການ D90 ທີ່ຄວບຄຸມ (ໂດຍປົກກະຕິ <15–20 μm) ແລະ ຄວາມລະອຽດອ່ອນທີ່ສຸດ (<1–2 μm) ເພື່ອຫຼີກເວັ້ນບັນຫາຕ່າງໆເຊັ່ນ: ການໄຫຼຂອງນໍ້າທີ່ບໍ່ດີ ຫຼື ການດູດຊຶມນໍ້າມັນຫຼາຍເກີນໄປ.
- ການຄວບຄຸມການປົນເປື້ອນ — ໃນຊັ້ນຮຽນທີ່ມີຄວາມບໍລິສຸດສູງ (ເຊັ່ນ: ສຳລັບເຄື່ອງໃຊ້ໄຟຟ້າ ຫຼື ການນຳໃຊ້ທີ່ກ່ຽວຂ້ອງກັບການສຳຜັດກັບອາຫານ), ຕ້ອງຫຼຸດຜ່ອນການຂັດຂອງໂລຫະຈາກສື່ບົດໃຫ້ໜ້ອຍທີ່ສຸດ.
ວິທີການແບບດັ້ງເດີມເຊັ່ນ: ການບົດລູກບານປຽກ ແລະ ຕິດຕາມດ້ວຍການອົບແຫ້ງແບບສີດພົ່ນສາມາດບັນລຸຄວາມລະອຽດໄດ້ ແຕ່ນຳໄປສູ່ຄ່າໃຊ້ຈ່າຍດ້ານນ້ຳ ແລະ ພະລັງງານທີ່ສູງ, ບວກກັບບັນຫານ້ຳເສຍ. ການບົດລູກບານແຫ້ງມີບັນຫາກັບການລວມຕົວກັນ ແລະ ຄໍຂວດຂອງຕົວຈັດປະເພດ. ໂຮງສີເຈັດ (ໂຮງສີເຈັດແບບຕຽງໄຫຼ ກົງກັນຂ້າມກັບໂຮງສີເຈັດ) ສາມາດບັນລຸ D50 2–5 μm ໄດ້ຢ່າງສະອາດຫຼາຍ ແຕ່ມີຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານທີ່ສູງກວ່າຢ່າງຫຼວງຫຼາຍ (ການໃຊ້ອາກາດທີ່ຖືກບີບອັດ) ແລະ ປະລິມານການຜະລິດຕ່ຳກວ່າສຳລັບເປົ້າໝາຍຄວາມລະອຽດກາງເຊັ່ນ 7 μm.
ນີ້ແມ່ນບ່ອນທີ່ໂຮງງານຈັດປະເພດອາກາດໂດດເດັ່ນ.
ຫຼັກການເຮັດວຽກຂອງ ເຄື່ອງຈັດປະເພດອາກາດ

ເຄື່ອງແຍກປະເພດອາກາດປະສົມປະສານການບົດດ້ວຍຜົນກະທົບທາງກົນຈັກກັບການຈັດປະເພດອາກາດແບບໄດນາມິກໃນໜ່ວຍດຽວ. ອົງປະກອບຫຼັກປະກອບມີ:
- ໂລເຕີຄວາມໄວສູງ (ເຄື່ອງຕີ/ແຜ່ນທີ່ມີໝຸດ, ຄ້ອນຕີ, ຫຼື ໃບມີດ) — ໃຫ້ແຮງກະທົບ ແລະ ແຮງຕັດ.
- ຫ້ອງບົດທີ່ມີຊ່ອງລະບາຍອາກາດ — ວັດສະດຸຖືກປ້ອນເຂົ້າໄປໃນກະແສລົມຄວາມໄວສູງ.
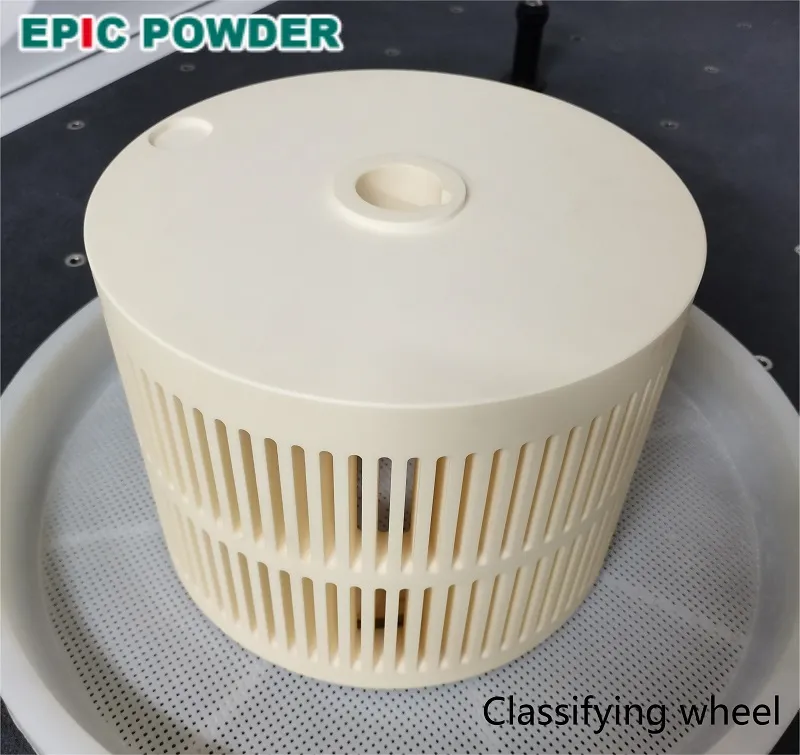
- ລໍ້ຕົວຈັດປະເພດພາຍໃນ (ລໍ້ຕົວເບກ ຫຼື ແບບເທີໂບ) — ໝູນດ້ວຍຄວາມໄວທີ່ສາມາດປັບໄດ້ເອງ.
- ລະບົບການໄຫຼວຽນຂອງອາກາດ — ຂົນສົ່ງອະນຸພາກ ແລະ ໃຫ້ຄວາມເຢັນ.
ຂະບວນການເຮັດວຽກດັ່ງຕໍ່ໄປນີ້:
- ວັດສະດຸປ້ອນ (ໂດຍປົກກະຕິແລ້ວຈະຖືກບົດລ່ວງໜ້າໃຫ້ໜ້ອຍກວ່າ 1–3 ມມ) ຈະເຂົ້າສູ່ໂຮງສີ.
- ໂລເຕີກະທົບກັບອະນຸພາກຕໍ່ກັບເຂັມ/ຄ້ອນຕີ/ຊັ້ນໃນ → ການຫຼຸດຜ່ອນຂະໜາດຂັ້ນຕົ້ນ.
- ກະແສລົມນຳອະນຸພາກໄປສູ່ລໍ້ຂອງຕົວຈັດປະເພດ.
- ແຮງໜີສູນກາງຈາກລໍ້ໂຍນອະນຸພາກຂະໜາດໃຫຍ່ອອກນອກ → ພວກມັນກັບຄືນສູ່ເຂດບົດເພື່ອກະທົບຄືນ.
- ເມັດລະອຽດທີ່ເອົາຊະນະແຮງໜີສູນກາງຈະປະຕິບັດຕາມກະແສລົມ → ອອກເປັນຜົນຜະລິດ.
- ສ່ວນປະກອບຫຍາບໄຫຼວຽນຄືນ → ສ້າງວົງຈອນປິດຂອງການບົດພາຍໃນໂຮງສີ.
ການໝູນວຽນພາຍໃນນີ້ຊ່ວຍໃຫ້ການໃຊ້ພະລັງງານມີປະສິດທິພາບຫຼາຍ: ພຽງແຕ່ການບົດທີ່ຈຳເປັນເທົ່ານັ້ນ, ການບົດເກີນໄປຈະຫຼຸດລົງ, ແລະ ບັນລຸ PSD ທີ່ຄົມຊັດ.
ຄວາມລະອຽດແມ່ນຖືກປັບໂດຍສ່ວນໃຫຍ່ໂດຍ:
- ຄວາມໄວຂອງລໍ້ເຄື່ອງຈຳແນກປະເພດ (ຄວາມໄວສູງ → ຕັດລະອຽດກວ່າ)
- ປະລິມານການໄຫຼວຽນຂອງອາກາດ
- ຄວາມໄວຂອງ rotor
- ອັດຕາອາຫານ
ສຳລັບຫຼາຍໆຮຸ່ນ, D97 ມີຂອບເຂດຕັ້ງແຕ່ 9–200 μm, ໂດຍມີຄ່າ D50 ທົ່ວໄປຢູ່ໃນພາກພື້ນ 3–15 μm ຂຶ້ນກັບຄວາມໜາແໜ້ນຂອງວັດສະດຸ ແລະ ຄວາມສາມາດໃນການໄຫຼ.
ເປັນຫຍັງເຄື່ອງແຍກປະເພດອາກາດຈຶ່ງດີເລີດສຳລັບສັງກະສີຟອສເຟດທີ່ D50 7 μm
ຕົວຢ່າງອຸດສາຫະກຳຕົວຈິງໃນໂລກສະແດງໃຫ້ເຫັນຄວາມສາມາດນີ້ຢ່າງຊັດເຈນ.
ໃນສາຍການຜະລິດທີ່ໄດ້ບັນທຶກໄວ້ໃນ Jiangxi (ປະເທດຈີນ), ເຄື່ອງແຍກປະເພດອາກາດຊຸດ 900 ໄດ້ປຸງແຕ່ງສັງກະສີຟອສເຟດໃຫ້ເປັນ D50 7.2 μm ດ້ວຍຜົນຜະລິດ 500 kg/h. ສິ່ງນີ້ກົງກັບເປົ້າໝາຍເກືອບແນ່ນອນ ແລະ ສະແດງໃຫ້ເຫັນເຖິງຄວາມເປັນໄປໄດ້ໃນຂະໜາດການຄ້າ. ຜົນໄດ້ຮັບທີ່ຄ້າຍຄືກັນປາກົດຢູ່ໃນວິດີໂອ ແລະ ການສຶກສາກໍລະນີຈາກຜູ້ຜະລິດອຸປະກອນ, ບ່ອນທີ່ສັງກະສີຟອສເຟດຖືກລະບຸໄວ້ໃນບັນດາວັດສະດຸທີ່ຖືກບົດສຳເລັດໃນລະດັບຄວາມລະອຽດນີ້.
ຂໍ້ມູນການປະຕິບັດທີ່ປຽບທຽບໄດ້ຈາກຜູ້ສະໜອງລາຍໃຫຍ່:
- ຊຸດ NETZSCH CSM: ຟອສເຟດແມງການີສ (II) ບັນລຸ D90 7 μm ທີ່ 70–85 kg/h ໃນຮູບແບບ CSM 360; ສານປະກອບສັງກະສີມີພຶດຕິກຳຄ້າຍຄືກັນ.
- Hosokawa Mikro ACM: ຟອສເຟດ ແລະ ສັງກະສີອອກໄຊດ໌ ມັກຈະມີ D97 <20 μm, ມັກຈະມີ D50 ໃນຊ່ວງ 5–10 μm.
- Prater CLM ແລະ Kemutec PPS: ລາຍງານຂະໜາດສະເລ່ຍລົງເຖິງ 5–7 μm ສຳລັບເກືອອະນົງຄະທາດທີ່ຄ້າຍຄືກັນ.
ຂໍ້ໄດ້ປຽບສະເພາະຂອງສັງກະສີຟອສເຟດປະກອບມີ:
- PSD ທີ່ຄົມຊັດ — ການຈັດປະເພດພາຍໃນສ້າງການແຈກຢາຍທີ່ແຄບກວ່າຕົວຈັດປະເພດພາຍນອກ + ການຕັ້ງຄ່າໂຮງສີ.
- ການບົດເຢັນ — ກະແສລົມສູງ (ມັກຈະ 3000–15000 ມ³/ຊົ່ວໂມງ ຂຶ້ນກັບລຸ້ນ) ກຳຈັດຄວາມຮ້ອນອອກໄດ້ຢ່າງມີປະສິດທິພາບ; ອຸນຫະພູມທາງອອກໂດຍປົກກະຕິແລ້ວຈະຢູ່ທີ່ <60–80°C.
- ປະລິມານການຜະລິດ — ເປັນໄປໄດ້ 200–1000+ ກກ/ຊມ ສຳລັບ D50 ~7 μm, ດີກ່ວາໂຮງສີເຈັດທີ່ມີຄວາມລະອຽດຄ້າຍຄືກັນ.
- ຄວາມສາມາດໃນການປັບໄດ້ — ຜູ້ປະຕິບັດງານສາມາດປັບແຕ່ງຄວາມໄວຂອງຕົວຈັດປະເພດໃຫ້ບັນລຸເສັ້ນກາງ 7 μm ຢ່າງແນ່ນອນ ໃນຂະນະທີ່ຮັກສາການຄວບຄຸມ D90 ໄວ້.
- ພະລັງງານຈຳເພາະຕ່ຳກວ່າ — ໂດຍປົກກະຕິແລ້ວແມ່ນຢູ່ໃນລະດັບ 50–150 kWh/t ສຳລັບຄວາມລະອຽດນີ້, ທຽບກັບ 200–500+ kWh/t ໃນບາງວົງຈອນໂຮງສີບານ.
ການປຽບທຽບກັບເຕັກໂນໂລຢີທາງເລືອກ
- ໂຮງສີບານ + ເຄື່ອງຈຳແນກປະເພດພາຍນອກ — ທຶນລາຄາຖືກກວ່າ ແຕ່ການໃຊ້ພະລັງງານສູງຂຶ້ນ, PSD ທີ່ກວ້າງຂວາງຂຶ້ນ, ບັນຫາການລວມຕົວກັນຫຼາຍຂຶ້ນ.
- ໂຮງງານ jet — ສະອາດກວ່າ (ບໍ່ມີຕົວກາງ), ສາມາດລະອຽດກວ່າ (<3 μm), ແຕ່ມີຄ່າໃຊ້ຈ່າຍພະລັງງານສູງກວ່າ 3–10 ເທົ່າສຳລັບການບີບອັດອາກາດ; ຄວາມຈຸຕ່ຳກວ່າທີ່ 7 μm.
- ໂຮງສີລູກກິ້ງແນວຕັ້ງ — ດີສຳລັບຜະລິດຕະພັນທີ່ຫຍາບກວ່າ ແຕ່ມີບັນຫາຕໍ່າກວ່າ 10 μm D50.
- ເຄື່ອງບົດແບບບໍ່ມີຕົວຈັດປະເພດ — PSD ກວ້າງ, ຄ່າປັບໃໝຫຼາຍເກີນໄປ.
ສຳລັບປ່ອງຢ້ຽມສະເພາະຂອງ D50 5–10 ໄມໂຄຣມ ດ້ວຍເສດຖະກິດ ແລະ ການຄວບຄຸມທີ່ດີ, ໂຮງງານຈັດປະເພດອາກາດມັກຈະຊະນະ.
ຄຳແນະນຳທີ່ເປັນປະໂຫຍດສຳລັບການບັນລຸ D50 7 μm ໃນສັງກະສີຟອສເຟດ
- ການປິ່ນປົວກ່ອນ — ຮັບປະກັນວ່າອາຫານແຫ້ງ (ຄວາມຊຸ່ມຊື່ນ <0.5%) ແລະ ບົດໃຫ້ໜ້ອຍກວ່າ 2 ມມ ເພື່ອຫຼີກເວັ້ນການອຸດຕັນ.
- ການເພີ່ມປະສິດທິພາບພາລາມິເຕີ — ເລີ່ມຕົ້ນດ້ວຍຄວາມໄວຂອງ rotor ປານກາງ, ປັບ RPM ຂອງຕົວຈັດປະເພດເພື່ອໃຫ້ບັນລຸການຕັດເປົ້າໝາຍ; ຕິດຕາມ PSD ທາງອອນໄລນ໌ຖ້າເປັນໄປໄດ້ (ການກະຈາຍແສງເລເຊີ).
- ການໄຫຼວຽນຂອງອາກາດ ແລະ ຄວາມເຢັນ — ໃຊ້ປະລິມານອາກາດທີ່ພຽງພໍ; ພິຈາລະນາອາກາດເຢັນຖ້າອາກາດຮ້ອນ/ຊຸ່ມຊື່ນ.
- ຕ້ານການລວມຕົວ — ການເພີ່ມສານຊ່ວຍໃນການໄຫຼເລັກນ້ອຍ (ເຊັ່ນ: ຊິລິກາ) ສາມາດຊ່ວຍໄດ້ ຖ້າການລວມຕົວເກີດຂຶ້ນຫຼັງການໂຮງສີ.
- ຊິ້ນສ່ວນສວມໃສ່ — ໃຊ້ຊັ້ນເຊລາມິກ ຫຼື ຊັ້ນໃນທີ່ແຂງເພື່ອໃຫ້ມີການປົນເປື້ອນຕ່ຳໃນຊັ້ນທີ່ມີຄວາມບໍລິສຸດສູງ.
- ການຂະຫຍາຍຂະໜາດ — ການທົດສອບໃນຫ້ອງທົດລອງ/ທົດລອງກ່ຽວກັບ ACM ຂະໜາດນ້ອຍ (ເຊັ່ນ 1–5 kW) ຄາດຄະເນປະສິດທິພາບການຜະລິດໄດ້ຢ່າງໜ້າເຊື່ອຖື.
ສະຫຼຸບແມ່ນແລ້ວ — ໂຮງງານຈັດປະເພດອາກາດມັກຈະເປັນກຸນແຈສຳຄັນ
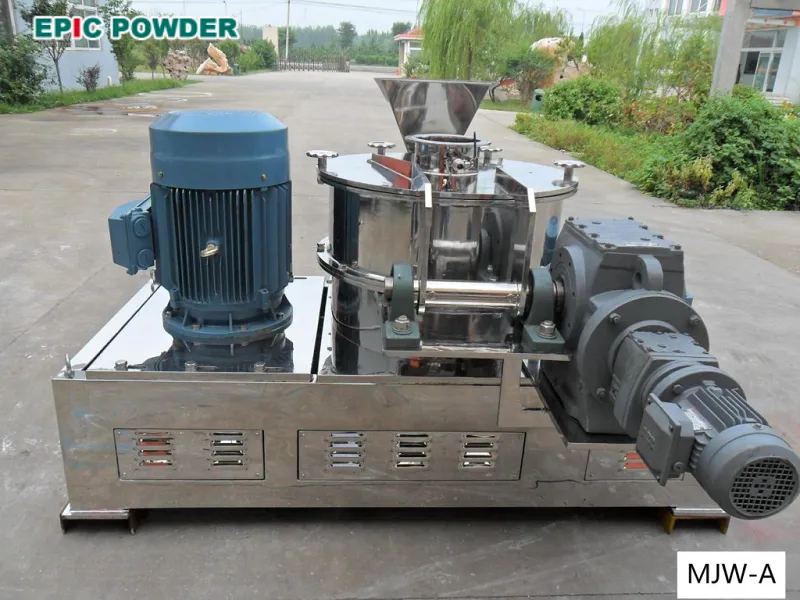
ໃນຂະນະທີ່ບໍ່ມີໂຮງສີດຽວທີ່ເປັນ "ທາງອອກດຽວ" ທົ່ວໄປ, ສຳລັບສັງກະສີຟອສເຟດທີ່ແນໃສ່ D50 ≈ 7 μm ໃນປະລິມານອຸດສາຫະກຳ, ໂຮງສີຈັດປະເພດອາກາດໄດ້ພິສູດຕົນເອງວ່າເປັນໜຶ່ງໃນທາງເລືອກທີ່ໜ້າເຊື່ອຖື, ມີປະສິດທິພາບ ແລະ ປະຫຍັດຕົ້ນທຶນທີ່ສຸດ. ສາຍການຜະລິດທີ່ແທ້ຈິງບັນລຸ D50 7–7.5 μm ເປັນປະຈຳທີ່ຫຼາຍຮ້ອຍກິໂລກຣາມ/ຊົ່ວໂມງ ດ້ວຍການຄວບຄຸມ PSD ທີ່ດີເລີດ, ການສະສົມຄວາມຮ້ອນຕ່ຳ, ແລະ ການໃຊ້ພະລັງງານທີ່ສົມເຫດສົມຜົນ.
ຖ້າຄໍາຮ້ອງສະຫມັກຂອງທ່ານຕ້ອງການປ່ອງຢ້ຽມຄວາມລະອຽດທີ່ແນ່ນອນນີ້ພ້ອມກັບເສດຖະກິດແລະປະສິດທິພາບທີ່ສົມດຸນ - ໂດຍສະເພາະໃນເມັດສີຫຼືການເຄືອບຕ້ານການກັດກ່ອນ - ການລົງທຶນໃນໂຮງງານຈັດປະເພດອາກາດທີ່ມີການຕັ້ງຄ່າທີ່ດີມັກຈະເປັນເສັ້ນທາງທີ່ສະຫຼາດທີ່ສຸດ. ໃນຂະນະທີ່ເຕັກໂນໂລຊີການປຸງແຕ່ງຜົງສືບຕໍ່ພັດທະນາ, ແນວຄວາມຄິດການຈັດປະເພດການບົດແບບປະສົມປະສານນີ້ຍັງຄົງເປັນພື້ນຖານສໍາລັບສານເຄມີອະນົງຄະທາດທີ່ມີຄວາມລະອຽດປານກາງເຊັ່ນ: ສັງກະສີຟອສເຟດ.
"ຂໍຂອບໃຈສໍາລັບການອ່ານ. ຂ້າພະເຈົ້າຫວັງວ່າບົດຄວາມຂອງຂ້ອຍຈະຊ່ວຍໄດ້. ກະລຸນາຂຽນຄໍາເຫັນຂ້າງລຸ່ມນີ້. ທ່ານອາດຈະຕິດຕໍ່ກັບຕົວແທນລູກຄ້າອອນໄລນ໌ຂອງ Zelda ສໍາລັບການສອບຖາມເພີ່ມເຕີມ."
— ປະກາດໂດຍ Emily Chen