Im Bereich der modernen Feinstpulververarbeitung hat sich die Windsichtermühle (ACM) in vielen Branchen als unverzichtbare Anlage etabliert. Sie findet breite Anwendung bei Industriemineralien (Calciumcarbonat, Talkum, Kaolin), nichtmetallischen Mineralien, Kathoden-/Anodenmaterialien für Lithiumbatterien, Lebensmitteln und Pharmazeutika. Ihre Beliebtheit verdankt sie ihrer kompakten, integrierten Bauweise, die Mahlen und Klassieren vereint.
Das größte technische Highlight der Windsichtermühle (ACM) ist ihre hohe interne Effizienz. Das pulverisierte Material muss nicht aus der Maschine ausgetragen werden. Stattdessen wird es direkt in der Kammer durch ein eingebautes, hochtouriges Sichterrad gesiebt. Feines Pulver, das die Anforderungen an die Partikelgröße erfüllt, wird vom Abluftventilator abgeführt. Ungeeignetes Grobpulver fällt hingegen direkt zurück in die Mahlzone zur erneuten Vermahlung. Daher ist die Sichteffizienz ein entscheidender Faktor. Sie bestimmt unmittelbar den Durchsatz, den Energieverbrauch und die Feinheit der Partikelgrößenverteilung (PSD) des Endprodukts.
Was genau beeinflusst die Klassifizierungseffizienz eines ACM-Mühlensystems im laufenden Produktionsprozess? Dieser Artikel bietet eine detaillierte Analyse anhand dreier kritischer Dimensionen: Strukturelle Auslegung, operative Prozessparameter und physikalische Materialeigenschaften.
I. Kernstrukturelles Design: Die „angeborenen Gene“ der Klassifizierungseffizienz
Die mechanische Struktur der Luftklassierermühle (ACM) bildet die Grundlage für die Klassifizierungsleistung. Sobald die Struktur endgültig festgelegt ist, ist die obere Effizienzgrenze weitgehend bestimmt.
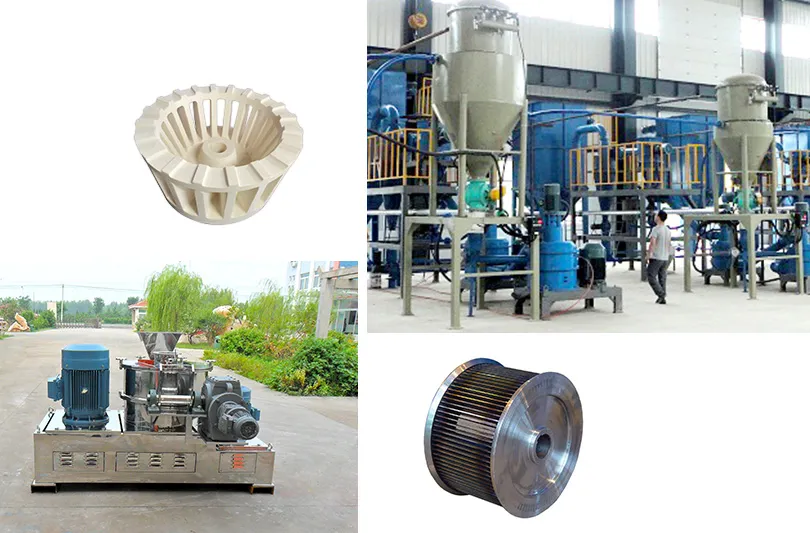
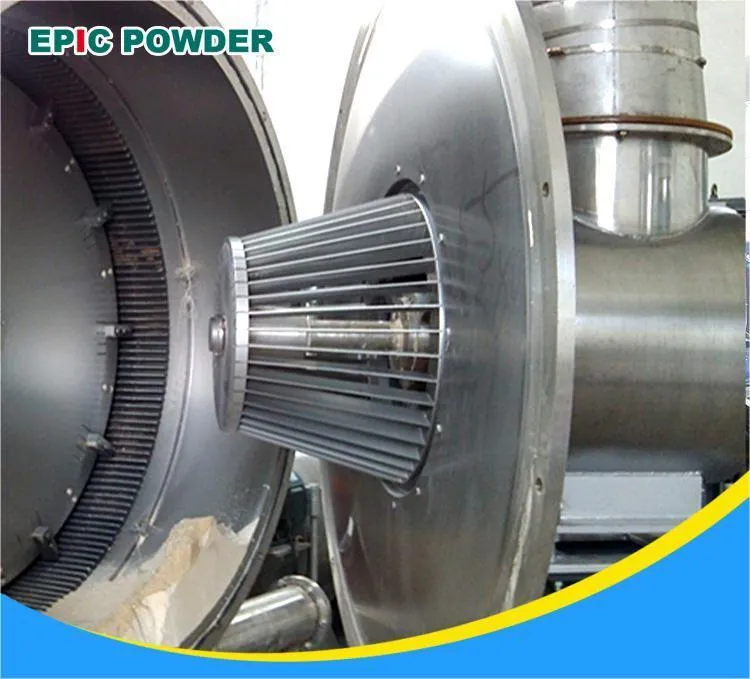
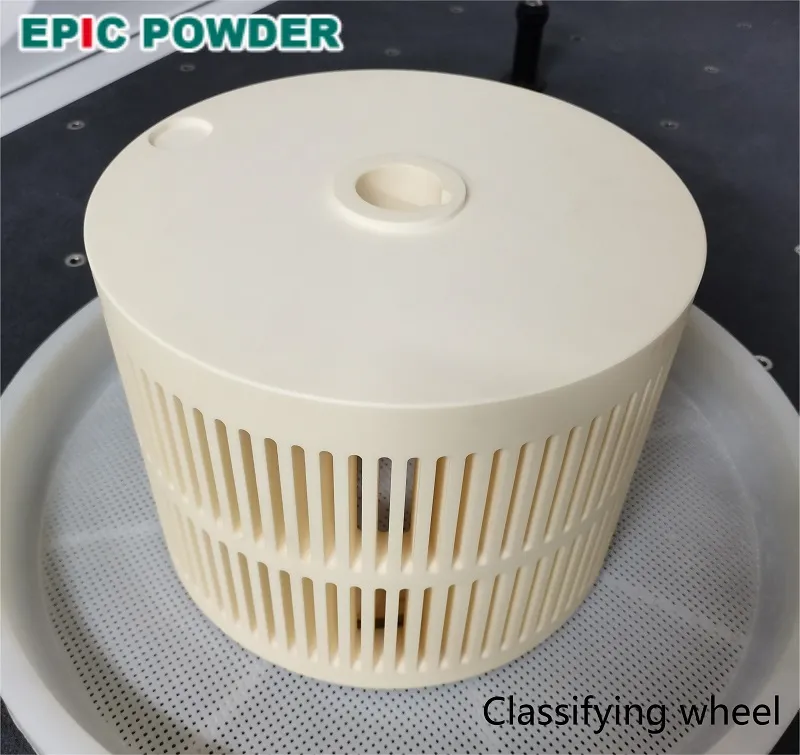
Schaufelstruktur und Geometrie des Klassierrades
Das Klassierrad ist das „Herzstück“ des gesamten Klassiersystems. Wenn Material zusammen mit dem Luftstrom in die Klassierzone eintritt, wirkt es auf zwei Kräfte ein. Diese Kräfte wirken permanent zwischen den Schaufeln des Klassierrads. Die erste ist die Zentrifugalkraft Die erste Kraft entsteht durch die Rotation des Rades und schleudert Partikel nach außen. Die zweite Kraft ist der nach innen gerichtete aerodynamische Widerstand, der vom Abluftventilator erzeugt wird und Partikel in das Innere des Rades zieht.
- Klingenanzahl und -abstand: Eine Konstruktion mit einer höheren Anzahl an Schaufeln und einem geringeren Schaufelabstand sorgt für ein gleichmäßigeres Strömungsfeld. Dadurch wird die Wahrscheinlichkeit verringert, dass größere Partikel durchsickern. Das Ergebnis ist eine präzisere Schnittgröße.
- Klingenverschleißzustand: Bei der Verarbeitung von hochharten Materialien (wie Quarz oder Zirkonsilikat) über längere Zeiträume verschleißen die Kanten der Sichterschaufeln zwangsläufig. Sobald sich die Schaufeln durch den Verschleiß verziehen, entstehen lokale Wirbel im Strömungsfeld. Dies führt zu einem starken Abfall der Sichtungseffizienz und zum Auftreten großer, überkorniger Partikel im Endprodukt.
Abstand zwischen Sichterrad und Dichtungsring
Dies ist ein kritischer Bereich, der häufig Probleme verursacht, aber von vielen Fabriken vernachlässigt wird. Zwischen dem rotierenden Oberteil des Sichterrades und den stationären Gehäusekomponenten muss ein Spalt vorhanden sein. Um zu verhindern, dass unsortiertes Grobpulver direkt durch diesen Spalt in das fertige Feinpulver gelangt, tritt ein Phänomen auf, das als „Kurzschlussströmung“ bekannt ist. Um dies zu verhindern, wird üblicherweise eine Labyrinthdichtung oder eine Luftdichtung eingesetzt. Wird dieser Spalt zu groß oder verschleißen die Dichtungen, vermischen sich Grobpartikel direkt mit dem Endprodukt. Dies führt zu einem sofortigen Zusammenbruch der Sichteffizienz und der Produktreinheit.
II. Betriebsparameter: Dynamische Steuerung „Magische Hände“ der Klassifizierung
Bei einer festen Anlagenstruktur passen die Ingenieure die Betriebsparameter an, um die ACM-Mühle zwischen verschiedenen Produktqualitäten umzuschalten (z. B. D50 von 3 μm auf 45 μm). Die folgenden vier Schlüsselparameter bestimmen gemeinsam die dynamische Klassierungsbalance.
1. Geschwindigkeit des Klassierrades
Die Drehzahl des Sichterrades ist der direkteste und effektivste Parameter zur Kontrolle der Produktfeinheit.
- Hohe Geschwindigkeit: Die Zentrifugalkraft ist proportional zum Quadrat der Drehzahl. Mit steigender Drehzahl des Sichters nimmt die auf die Partikel wirkende Zentrifugalkraft exponentiell zu. Nur ultrafeines Pulver kann diese enorme Zentrifugalkraft überwinden und in die Siebscheibe gelangen. Unter diesen Bedingungen wird die Produktpartikelgröße feiner. Ist die Drehzahl jedoch zu hoch und der Luftstrom nicht darauf abgestimmt, gelangt ein Großteil des qualifizierten Feinpulvers nicht in die Siebscheibe. Es wird zur Übermahlung zurück in die Mahlzone gedrückt. Dies verringert die Sichteffizienz und erhöht den Energieverbrauch des Systems.
- Niedrige Geschwindigkeit: Durch die verringerte Zentrifugalkraft gelangen gröbere Partikel in das Sichterrad, was zu einem gröberen Produkt führt.
2. Systemluftstrom und Gasgeschwindigkeit
Das Luftvolumen bestimmt direkt die Widerstandskraft.
- Ist die Luftgeschwindigkeit zu hoch, wird der nach innen gerichtete Luftwiderstand übermäßig. Dadurch werden grobe Partikel, die nicht die erforderliche Größe aufweisen, mit Wucht in das Endprodukt gezogen. Dies führt zu einer Verringerung der Klassiereffizienz und einer Verbreiterung der Partikelgrößenverteilung.
- Ist die Luftgeschwindigkeit zu gering, reicht die nach innen gerichtete Luftwiderstandskraft nicht aus, um das qualifizierte Feinpulver abzuführen. Die Feinanteile verbleiben dann in der Klassierzone und verklumpen erneut. Alternativ fallen sie direkt zurück in die Mahlzone und führen zu Übermahlung. Dies verringert nicht nur die Klassiereffizienz, sondern lässt auch die Temperatur im Inneren der ACM-Mühle rapide ansteigen.
3. Zuführungsrate und Materialkonzentration
Viele Maschinenbediener erhöhen die Vorschubgeschwindigkeit, um einen höheren Output zu erzielen, was oft den gegenteiligen Effekt hat.
- Eine zu hohe Zufuhrrate führt zu einer hohen Partikelkonzentration in der Klassifizierungszone.
- In dieser dichten Umgebung kommt es häufig zu Kollisionen und Interferenzen zwischen den Partikeln, was ein chaotisches Absetzverhalten zur Folge hat.
- Feine Partikel können zusammen mit groben Partikeln in den Klassierer gelangen, während grobe Partikel feine Partikel blockieren und diese zurück in die Mahlzone drücken.
- Eine hohe Konzentration stört die Stabilität des Strömungsfeldes erheblich und führt bei Überlastung zu einem starken Abfall der Klassifizierungseffizienz.
III. Physikalische Eigenschaften des Materials: Die unsichtbare Variable
Dieselbe ACM-Mühle kann je nach Material völlig unterschiedliche Klassierleistungen erzielen. Die Verarbeitung von Calciumcarbonat kann ganz andere Ergebnisse liefern als die Verarbeitung von pflanzlichen Arzneimitteln oder Lithiumbatteriematerialien. Der Grund dafür liegt in den physikalischen Eigenschaften des jeweiligen Materials.
1. Partikelform
Aerodynamische Berechnungen gehen typischerweise davon aus, dass Partikel perfekte Kugeln sind. Tatsächlich weisen Materialien jedoch verschiedene Formen auf:
- Sphärische oder regelmäßige polyedrische Partikel: Diese Elemente erfahren im Strömungsfeld stabile Kräfte. Diese Stabilität führt zu einer außergewöhnlich hohen Klassifizierungseffizienz.
- flockige oder nadelförmige Partikel (z. B. Talkum, Glimmer): Da diese Partikel mit dem Luftstrom aufsteigen, unterliegt der auf sie wirkende Luftwiderstand starken Schwankungen. Dies geschieht aufgrund der ständigen Veränderung ihrer Oberfläche. Beispielsweise kann ein großes, flaches Talkumflockenstück wie ein Drachen direkt in das Klassierrad gezogen werden. Dadurch entstehen im Endprodukt unregelmäßig große Partikel, was die Klassiergenauigkeit erheblich beeinträchtigt.
2. Materialhaftung und Feuchtigkeit
Probleme entstehen, wenn der Feuchtigkeitsgehalt des Materials die zulässigen Grenzwerte überschreitet. Ähnliche Probleme treten auf, wenn das Material von Natur aus statische Aufladung entwickelt und leicht anhaftet, wie beispielsweise bestimmte synthetische Harze oder Matcha-Pulver:
- Feine Partikel haften fest an den Schaufeln des Sichtrades. Mit der Zeit bilden sie eine Kruste. Diese Ablagerung verändert die Geometrie der Schaufeln und verstopft die Sichtkanäle, wodurch das Strömungsfeld turbulent wird.
- Partikel neigen auch dazu sekundäre AgglomerationMehrere qualifizierte Feinpartikel verklumpen zu einem großen Agglomerat. Das Klassierrad interpretiert dieses Agglomerat fälschlicherweise als „Grobpartikel“ und schleudert es zurück in die Mahlzone, was einen ineffizienten Mahlzyklus zur Folge hat.
IV. Vertiefende Fragen und Antworten: Überwindung des Klassifizierungsengpasses in der Windsichteranlage
Weltweit stoßen technische Fachkräfte beim Betrieb von ACM-Mühlen auf frustrierende praktische Engpässe. Um diese zu beheben, wollen wir zwei Kernfragen eingehend untersuchen.
Frage 1: Warum ist die Ausbeute meiner ACM-Mühle extrem niedrig und der Energieverbrauch drastisch hoch, wenn ich ultrafeines Pulver (z. B. D97 < 5 μm) herstelle?
Antwort: Dies ist ein klassischer Fall von „Übermäßige Bearbeitung und Klassifizierung – ein Teufelskreis.“ Um mit einer Windsichtermühle extrem feines Pulver herzustellen, muss die Drehzahl des Sichterrades sehr hoch eingestellt werden. Dadurch steigt die Schwelle, ab der die Sichterzone feines Pulver zurückhält, deutlich an.
Ultrafeines Pulver besitzt eine enorme spezifische Oberfläche. Daher ist es sehr anfällig für starke elektrostatische Agglomeration Und Lufteinschluss Innerhalb der Hochkonzentrations-Klassierkammer kann eine große Menge an qualifiziertem Feinpulver mit einer Korngröße von 2–3 µm während des kurzen Durchlaufs durch das Klassierrad nicht abgesaugt werden. Dies liegt daran, dass das Pulver durch größere Partikel blockiert wird oder verklumpt. Stattdessen gelangt es in großen Mengen zurück in die Mahlzone. Dort wird es von den Hauptwellenauskleidungen und Hämmern wiederholt und nutzlos vermahlen. Dieser Vorgang erzeugt einen Dämpfungseffekt. Er verbraucht nicht nur enorme Mengen an mechanischer Energie, was zu einer Überhitzung der Maschine führt, sondern behindert auch die Pulverisierung neu zugeführter Schüttgüter erheblich.
Lösungen:
- Sekundärluft einleiten: Zwischen Mahlzone und Klassierzone wird ein gezielter Sekundärluftstrom eingeführt. Dieser strömt von unten nach oben, zerkleinert verklumptes Feinpulver und führt eine Vorklassierung des herabfallenden Gemisches durch. Dadurch werden die Feinanteile zurück in die Klassierzone befördert und der Teufelskreis durchbrochen.
- Fügen Sie eine angemessene Menge an Mahlhilfsmitteln hinzu: Dies ist hilfreich bei Mineralien mit hoher Härte oder starker Agglomerationsneigung, wie beispielsweise schwerem Calciumcarbonat. Durch das Aufsprühen einer geringen Menge ungiftigen Tensids wird die statische Aufladung der Partikeloberflächen deutlich reduziert. Dadurch wird verhindert, dass sich feines Pulver vor dem Klassierrad ansammelt, wodurch die Klassierleistung um mehr als 201 TP3T gesteigert wird.
V. Schlussfolgerung und Empfehlungen zur Prozessoptimierung
Die Klassiereffizienz in einer ACM-Mühle ist kein isolierter Parameter, sondern das Ergebnis der Konstruktion und des dynamischen Luftstromgleichgewichts im gesamten System.
Um die Leistung in der realen Produktion zu maximieren:
- Setzen Sie auf die Strategie „Hoher Luftdurchsatz + Hohe Geschwindigkeit“ anstatt auf „Niedriger Luftdurchsatz + Überlastung“..
Um stabile Trennbedingungen zu gewährleisten, muss in der Klassifizierungszone eine verdünnte Phase aufrechterhalten werden. - Verwenden Sie automatisierte SPS-Steuerungssysteme.
Die Zufuhrrate wird in einem geschlossenen Regelkreis mit dem Klassiererstrom und dem Systemdruck verknüpft, um die Klassierungsbedingungen zu stabilisieren. - Komponenten basierend auf Materialeigenschaften anpassen.
Wählen Sie Keramik-Klassierscheiben für besseren Schutz vor Verschmutzung und Verschleiß oder Mehrblatt-Ausführungen für höhere Effizienz und Stabilität.
Vielen Dank fürs Lesen. Ich hoffe, mein Artikel war hilfreich. Hinterlassen Sie gerne einen Kommentar. Bei weiteren Fragen können Sie sich auch an den Online-Kundendienst von Zelda wenden.
— Gepostet von Emily Chen