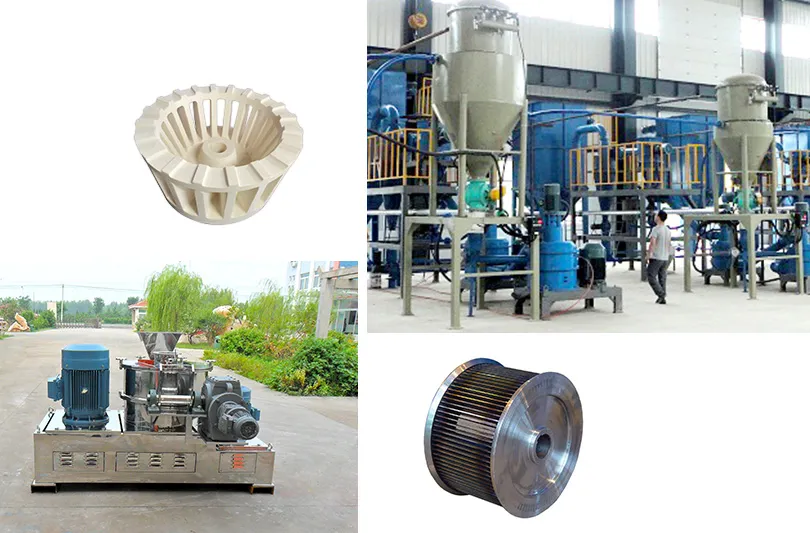
ໃນຂົງເຂດການປຸງແຕ່ງຜົງລະອຽດທີ່ທັນສະໄໝ, ເຄື່ອງແຍກປະເພດອາກາດ (ACM) ໄດ້ກາຍເປັນອຸປະກອນພື້ນຖານສຳລັບຫຼາຍອຸດສາຫະກຳ. ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບແຮ່ທາດອຸດສາຫະກໍາ (ແຄວຊຽມຄາບໍເນດ, ແປ້ງ, ດິນຂາວ), ແຮ່ທາດທີ່ບໍ່ແມ່ນໂລຫະ, ວັດສະດຸແຄໂທດ/ອາໂນດແບັດເຕີຣີລິທຽມ, ອາຫານ, ແລະຢາ. ຄວາມນິຍົມນີ້ແມ່ນຍ້ອນການອອກແບບ "ການບົດ ແລະ ການຈັດປະເພດ" ທີ່ກະທັດຮັດ ແລະ ປະສົມປະສານ.
ຈຸດເດັ່ນທາງດ້ານເຕັກນິກທີ່ຍິ່ງໃຫຍ່ທີ່ສຸດຂອງເຄື່ອງແຍກປະເພດອາກາດ (ACM) ແມ່ນປະສິດທິພາບພາຍໃນຂອງມັນ. ວັດສະດຸທີ່ຖືກບົດບໍ່ຈຳເປັນຕ້ອງຖືກປ່ອຍອອກຈາກເຄື່ອງຈັກ. ແທນທີ່ຈະ, ມັນຈະຖືກກັ່ນຕອງທັນທີພາຍໃນຫ້ອງໂດຍລໍ້ຈັດປະເພດຄວາມໄວສູງທີ່ຕິດຕັ້ງມາພ້ອມ. ຜົງລະອຽດທີ່ຕອບສະໜອງຄວາມຕ້ອງການຂະໜາດຂອງອະນຸພາກຈະຖືກດຶງອອກມາໂດຍພັດລົມດູດອາກາດ. ໃນຂະນະດຽວກັນ, ຜົງຫຍາບທີ່ບໍ່ມີຄຸນວຸດທິຈະຕົກລົງກັບຄືນສູ່ເຂດບົດໂດຍກົງເພື່ອການບົດຄືນໃໝ່. ດັ່ງນັ້ນ, ປະສິດທິພາບການຈັດປະເພດຈຶ່ງເປັນຕົວຊີ້ວັດທີ່ສຳຄັນ. ມັນກຳນົດໂດຍກົງເຖິງປະລິມານການຜະລິດ, ການໃຊ້ພະລັງງານ, ແລະ ຄວາມຄົມຊັດຂອງການແຈກຢາຍຂະໜາດອະນຸພາກ (PSD) ຂອງຜະລິດຕະພັນສຸດທ້າຍ.
ສິ່ງໃດແທ້ທີ່ຊຸກຍູ້ປະສິດທິພາບການຈັດປະເພດຂອງໂຮງງານ ACM ຢູ່ເບື້ອງຫຼັງໃນລະຫວ່າງການຜະລິດຕົວຈິງ? ບົດຄວາມນີ້ໃຫ້ການວິເຄາະຢ່າງເລິກເຊິ່ງໃນສາມມິຕິທີ່ສຳຄັນຄື: ການອອກແບບໂຄງສ້າງ, ຕົວກໍານົດການຂະບວນການປະຕິບັດງານ, ແລະ ລັກສະນະທາງກາຍະພາບຂອງວັດສະດຸ.
I. ການອອກແບບໂຄງສ້າງຫຼັກ: “ພັນທຸກໍາທີ່ມີມາແຕ່ກຳເນີດ” ຂອງປະສິດທິພາບການຈັດປະເພດ
ໂຄງປະກອບກົນຈັກຂອງ ເຄື່ອງຈັດປະເພດອາກາດ (ACM) ປະກອບເປັນພື້ນຖານຂອງການປະຕິບັດການຈັດປະເພດຂອງມັນ. ເມື່ອໂຄງສ້າງໄດ້ຮັບການສຳເລັດແລ້ວ, ຂອບເຂດສູງສຸດຂອງປະສິດທິພາບແມ່ນຖືກກຳນົດສ່ວນໃຫຍ່.
ໂຄງສ້າງໃບມີດ ແລະ ເລຂາຄະນິດຂອງລໍ້ຕົວຈຳແນກປະເພດ
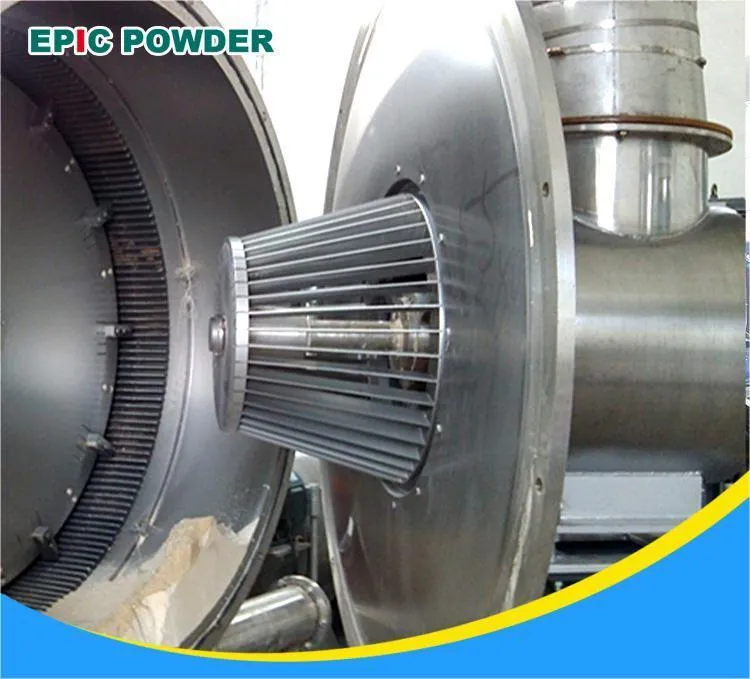
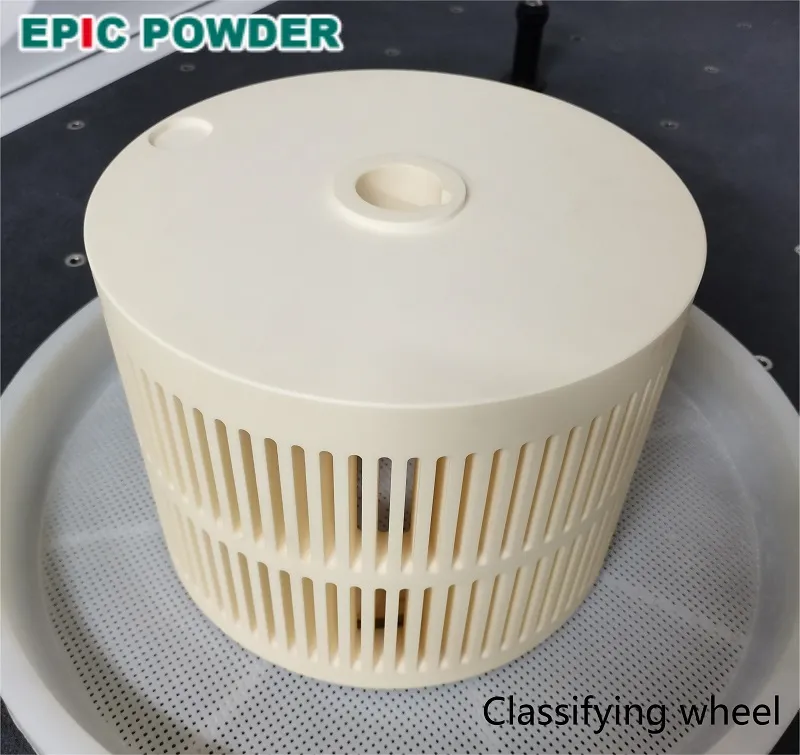
ວົງລໍ້ຈັດປະເພດແມ່ນ "ຫົວໃຈ" ຂອງລະບົບການຈັດປະເພດທັງໝົດ. ເມື່ອວັດສະດຸເຂົ້າສູ່ເຂດຈັດປະເພດພ້ອມກັບກະແສລົມ, ມັນຈະປະສົບກັບການຕໍ່ສູ້ລະຫວ່າງສອງກຳລັງ. ກຳລັງເຫຼົ່ານີ້ຈະກະທຳຢ່າງຕໍ່ເນື່ອງລະຫວ່າງແຜ່ນໃບຂອງວົງລໍ້ຈັດປະເພດ. ອັນທຳອິດແມ່ນ ແຮງສູນກາງ ທີ່ເກີດຈາກການໝູນຂອງລໍ້, ເຊິ່ງມັກຈະເຮັດໃຫ້ອະນຸພາກກະຈາຍອອກໄປທາງນອກ. ອັນທີສອງແມ່ນແຮງລາກທາງອາກາດພາຍໃນທີ່ຜະລິດໂດຍພັດລົມລະບາຍອາກາດ, ເຊິ່ງມັກຈະດຶງອະນຸພາກເຂົ້າໄປໃນພາຍໃນລໍ້.
- ຈຳນວນໃບມີດ ແລະ ໄລຍະຫ່າງ: ການອອກແບບທີ່ມີຈຳນວນໃບມີດທີ່ສູງຂຶ້ນ ແລະ ໄລຍະຫ່າງທີ່ແຄບກວ່າຈະເຮັດໃຫ້ມີການໄຫຼທີ່ເປັນເອກະພາບຫຼາຍຂຶ້ນ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມເປັນໄປໄດ້ທີ່ອະນຸພາກຂະໜາດໃຫຍ່ຈະ "ຮົ່ວໄຫຼຜ່ານ". ດັ່ງນັ້ນ, ມັນຈຶ່ງໃຫ້ຂະໜາດການຕັດທີ່ຊັດເຈນກວ່າ.
- ສະຖານະການສວມໃສ່ຂອງໃບມີດ: ເມື່ອປະມວນຜົນວັດສະດຸທີ່ມີຄວາມແຂງສູງ (ເຊັ່ນ: ຫີນຄວອດ ຫຼື ເຊີໂຄນຽມ ຊິລິເຄດ) ເປັນເວລາດົນນານ, ຂອບຂອງແຜ່ນລໍ້ຈັດປະເພດຈະເສື່ອມສະພາບຢ່າງຫຼີກລ່ຽງບໍ່ໄດ້. ເມື່ອແຜ່ນລໍ້ບິດເບືອນຍ້ອນການເສື່ອມສະພາບ, ກະແສນ້ຳຈະເກີດຂຶ້ນໃນພາກສະໜາມໄຫຼ. ສິ່ງນີ້ເຮັດໃຫ້ປະສິດທິພາບການຈັດປະເພດຫຼຸດລົງຢ່າງໄວວາ, ແລະ ອະນຸພາກຂະໜາດໃຫຍ່ ແລະ ຂະໜາດໃຫຍ່ເກີນໄປເລີ່ມປາກົດຢູ່ໃນຜະລິດຕະພັນສຳເລັດຮູບ.
ໄລຍະຫ່າງລະຫວ່າງລໍ້ຕົວແຍກປະເພດ ແລະ ວົງແຫວນປະທັບຕາ
ນີ້ແມ່ນພື້ນທີ່ສຳຄັນທີ່ມັກເຮັດໃຫ້ເກີດບັນຫາ, ແຕ່ໂຮງງານຫຼາຍແຫ່ງມັກມອງຂ້າມມັນ. ຕ້ອງມີຊ່ອງຫວ່າງລະຫວ່າງສ່ວນເທິງທີ່ໝູນວຽນຂອງລໍ້ຈັດປະເພດ ແລະ ອົງປະກອບຂອງເຮືອນທີ່ຢູ່ກັບທີ່. ເພື່ອປ້ອງກັນບໍ່ໃຫ້ຜົງຫຍາບທີ່ບໍ່ໄດ້ຈັດປະເພດເລື່ອນຜ່ານຊ່ອງຫວ່າງນີ້ເຂົ້າໄປໃນຜົງລະອຽດທີ່ສຳເລັດຮູບໂດຍກົງ, ປະກົດການທີ່ເອີ້ນວ່າ "ການໄຫຼຂອງວົງຈອນສັ້ນ". ເພື່ອຢຸດສິ່ງນີ້, ປະທັບຕາແບບ labyrinth ຫຼື ປະທັບຕາອາກາດມັກຈະຖືກນຳໃຊ້. ຖ້າຊ່ອງຫວ່າງນີ້ໃຫຍ່ເກີນໄປ, ຫຼື ຖ້າປະທັບຕາເສື່ອມສະພາບ, ອະນຸພາກຫຍາບຈະປະສົມໂດຍກົງກັບຜະລິດຕະພັນສຳເລັດຮູບ. ສິ່ງນີ້ເຮັດໃຫ້ທັງປະສິດທິພາບການຈັດປະເພດ ແລະ ຄວາມບໍລິສຸດຂອງຜະລິດຕະພັນພັງລົງທັນທີ.
II. ພາລາມິເຕີການດໍາເນີນງານ: ການຄວບຄຸມແບບໄດນາມິກ "ມືວິເສດ" ຂອງການຈັດປະເພດ
ດ້ວຍໂຄງສ້າງອຸປະກອນຄົງທີ່, ວິສະວະກອນປັບຕົວກໍານົດການດໍາເນີນງານເພື່ອສະຫຼັບໂຮງງານ ACM ລະຫວ່າງຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນ (ເຊັ່ນ: D50 ຈາກ 3 μm ຫາ 45 μm). ຕົວກໍານົດຫຼັກສີ່ຢ່າງຕໍ່ໄປນີ້ຮ່ວມກັນກໍານົດຄວາມສົມດຸນແບບໄດນາມິກຂອງການຈັດປະເພດ.
1. ຄວາມໄວລໍ້ຂອງຕົວຈັດປະເພດ
ຄວາມໄວລໍ້ຂອງຕົວແຍກປະເພດແມ່ນຕົວກໍານົດການທີ່ກົງໄປກົງມາ ແລະ ມີປະສິດທິພາບທີ່ສຸດສໍາລັບການຄວບຄຸມຄວາມລະອຽດຂອງຜະລິດຕະພັນ.
- ຄວາມໄວສູງ: ແຮງໜີສູນກາງແມ່ນສັດສ່ວນກັບກຳລັງສອງຂອງຄວາມໄວໝູນ. ເມື່ອຄວາມໄວຂອງຕົວຈັດປະເພດເພີ່ມຂຶ້ນ, ແຮງໜີສູນກາງທີ່ກະທຳຕໍ່ອະນຸພາກຈະເພີ່ມຂຶ້ນຢ່າງໄວວາ. ມີພຽງຜົງລະອຽດພິເສດເທົ່ານັ້ນທີ່ສາມາດເອົາຊະນະແຮງໜີສູນກາງຂະໜາດໃຫຍ່ດັ່ງກ່າວທີ່ຈະຖືກດຶງເຂົ້າໄປໃນລໍ້. ພາຍໃຕ້ເງື່ອນໄຂເຫຼົ່ານີ້, ຂະໜາດອະນຸພາກຜະລິດຕະພັນຈະກາຍເປັນລະອຽດກວ່າ. ຢ່າງໃດກໍຕາມ, ຖ້າຄວາມໄວສູງເກີນໄປ ແລະ ບໍ່ກົງກັບກະແສລົມ, ຜົງລະອຽດທີ່ມີຄຸນນະພາບຈຳນວນຫຼວງຫຼາຍຈະບໍ່ເຂົ້າໄປໃນລໍ້. ມັນຈະຖືກບັງຄັບກັບຄືນສູ່ເຂດບົດເພື່ອ "ບົດເກີນ". ສິ່ງນີ້ເຮັດໃຫ້ປະສິດທິພາບການຈັດປະເພດຫຼຸດລົງ ແລະ ເພີ່ມການໃຊ້ພະລັງງານຂອງລະບົບ.
- ຄວາມໄວຕ່ຳ: ແຮງໜີສູນກາງທີ່ຫຼຸດລົງຊ່ວຍໃຫ້ອະນຸພາກຫຍາບເຂົ້າໄປໃນລໍ້ຂອງຕົວຈັດປະເພດ, ເຊິ່ງເຮັດໃຫ້ຜະລິດຕະພັນຫຍາບຂຶ້ນ.
2. ການໄຫຼວຽນຂອງອາກາດຂອງລະບົບ ແລະ ຄວາມໄວຂອງອາຍແກັສ
ປະລິມານກະແສລົມກຳນົດແຮງຕ້ານໂດຍກົງ.
- ຖ້າຄວາມໄວຂອງອາກາດສູງເກີນໄປ, ແຮງຕ້ານພາຍໃນຈະຫຼາຍເກີນໄປ. ສິ່ງນີ້ດຶງອະນຸພາກຫຍາບທີ່ບໍ່ມີຂະໜາດຕາມທີ່ຕ້ອງການເຂົ້າໄປໃນຜະລິດຕະພັນສຳເລັດຮູບຢ່າງແຮງ. ດັ່ງນັ້ນ, ມັນຈຶ່ງເຮັດໃຫ້ປະສິດທິພາບການຈັດປະເພດຫຼຸດລົງ ແລະ ເຮັດໃຫ້ການແຈກຢາຍຂະໜາດຂອງອະນຸພາກກວ້າງຂວາງຂຶ້ນ.
- ຖ້າຄວາມໄວຂອງອາກາດຕໍ່າເກີນໄປ, ແຮງດຶງເຂົ້າພາຍໃນຈະບໍ່ພຽງພໍທີ່ຈະພາເອົາຜົງລະອຽດທີ່ມີຄຸນນະພາບອອກໄປ. ຫຼັງຈາກນັ້ນ, ຜົງລະອຽດຈະຢຸດສະງັກຢູ່ໃນເຂດຈັດປະເພດ ແລະ ເຂົ້າສູ່ການລວມຕົວກັນຄັ້ງທີສອງ. ອີກທາງເລືອກໜຶ່ງ, ພວກມັນຕົກລົງກັບຄືນສູ່ເຂດບົດໂດຍກົງ, ເຊິ່ງເຮັດໃຫ້ເກີດການບົດເກີນ. ສິ່ງນີ້ບໍ່ພຽງແຕ່ຫຼຸດຜ່ອນປະສິດທິພາບໃນການຈັດປະເພດເທົ່ານັ້ນ ແຕ່ຍັງເຮັດໃຫ້ອຸນຫະພູມພາຍໃນຫ້ອງໂຮງສີ ACM ເພີ່ມຂຶ້ນຢ່າງໄວວາ.
3. ອັດຕາການປ້ອນ ແລະ ຄວາມເຂັ້ມຂຸ້ນຂອງວັດສະດຸ
ຜູ້ປະຕິບັດງານຫຼາຍຄົນເພີ່ມອັດຕາການປ້ອນເພື່ອໃຫ້ໄດ້ຜົນຜະລິດທີ່ສູງຂຶ້ນ, ເຊິ່ງມັກຈະມີຜົນກະທົບກົງກັນຂ້າມ.
- ອັດຕາການປ້ອນຫຼາຍເກີນໄປນໍາໄປສູ່ຄວາມເຂັ້ມຂຸ້ນຂອງອະນຸພາກສູງໃນເຂດການຈັດປະເພດ.
- ໃນສະພາບແວດລ້ອມທີ່ແອອັດນີ້, ການປະທະກັນ ແລະ ການແຊກແຊງລະຫວ່າງອະນຸພາກມັກຈະເກີດຂຶ້ນ, ເຊິ່ງເຮັດໃຫ້ເກີດພຶດຕິກຳການຕົກຕະກອນທີ່ວຸ້ນວາຍ.
- ອະນຸພາກລະອຽດອາດຈະຖືກນຳເຂົ້າໄປໃນຕົວຈັດປະເພດຮ່ວມກັບອະນຸພາກຫຍາບ, ໃນຂະນະທີ່ອະນຸພາກຫຍາບຈະກີດຂວາງອະນຸພາກລະອຽດ, ບັງຄັບໃຫ້ພວກມັນກັບຄືນສູ່ເຂດບົດ.
- ຄວາມເຂັ້ມຂຸ້ນສູງຈະລົບກວນສະຖຽນລະພາບຂອງພາກສະໜາມໄຫຼຢ່າງຮ້າຍແຮງ, ເຮັດໃຫ້ປະສິດທິພາບໃນການຈັດປະເພດຫຼຸດລົງຢ່າງຫຼວງຫຼາຍເມື່ອເກີດການໂຫຼດເກີນ.
III. ລັກສະນະທາງກາຍະພາບຂອງວັດສະດຸ: ຕົວແປທີ່ເບິ່ງບໍ່ເຫັນ
ໂຮງງານ ACM ດຽວກັນສາມາດສະແດງປະສິດທິພາບການຈັດປະເພດທີ່ແຕກຕ່າງກັນຢ່າງສິ້ນເຊີງຂຶ້ນກັບວັດສະດຸ. ການປຸງແຕ່ງແຄວຊຽມຄາບອນເນດສາມາດໃຫ້ຜົນໄດ້ຮັບທີ່ແຕກຕ່າງກັນຢ່າງສິ້ນເຊີງເມື່ອທຽບກັບການປຸງແຕ່ງຢາສະຫມຸນໄພ ຫຼື ວັດສະດຸແບັດເຕີຣີລິທຽມ. ເຫດຜົນແມ່ນຢູ່ທີ່ຄຸນສົມບັດທາງກາຍະພາບຂອງວັດສະດຸເອງ.
1. ຮູບຮ່າງຂອງອະນຸພາກ
ການຄິດໄລ່ທາງອາກາດໂດຍປົກກະຕິແລ້ວສົມມຸດວ່າອະນຸພາກເປັນຮູບຊົງກົມທີ່ສົມບູນແບບ. ຢ່າງໃດກໍຕາມ, ວັດສະດຸຕົວຈິງມີຫຼາຍຮູບຮ່າງຄື:
- ອະນຸພາກຮູບຊົງກົມ ຫຼື ອະນຸພາກຫຼາຍຊັ້ນປົກກະຕິ: ສິ່ງເຫຼົ່ານີ້ປະສົບກັບແຮງທີ່ໝັ້ນຄົງໃນພາກສະໜາມໄຫຼ. ຄວາມໝັ້ນຄົງນີ້ເຮັດໃຫ້ປະສິດທິພາບການຈັດປະເພດສູງເປັນພິເສດ.
- ອະນຸພາກທີ່ມີລັກສະນະເປັນເກັດໆ ຫຼື ຄ້າຍຄືເຂັມ (ເຊັ່ນ: ແປ້ງທາກ, ໄມກາ): ໃນຂະນະທີ່ອະນຸພາກເຫຼົ່ານີ້ລອຍຂຶ້ນໄປຕາມກະແສລົມ, ແຮງຕ້ານທາງອາກາດທີ່ພວກມັນປະສົບຈະມີການປ່ຽນແປງຢ່າງຫຼວງຫຼາຍ. ສິ່ງນີ້ເກີດຂຶ້ນຍ້ອນການປ່ຽນແປງຢ່າງຕໍ່ເນື່ອງໃນພື້ນທີ່ໜ້າດິນຂອງມັນ. ຕົວຢ່າງ, ແປ້ງທາກຂະໜາດໃຫຍ່ທີ່ຮາບພຽງອາດຈະຖືກດຶງເຂົ້າໄປໃນລໍ້ຈັດປະເພດໂດຍກົງຄືກັບວ່າວ. ສິ່ງນີ້ເຮັດໃຫ້ "ອະນຸພາກຂະໜາດໃຫຍ່ທີ່ບໍ່ສະໝໍ່າສະເໝີ" ປາກົດຢູ່ໃນຜະລິດຕະພັນສຳເລັດຮູບ ແລະ ລົບກວນຄວາມແມ່ນຍຳຂອງການຈັດປະເພດຢ່າງຮ້າຍແຮງ.
2. ຄວາມໜຽວຂອງວັດສະດຸ ແລະ ຄວາມຊຸ່ມຊື່ນ
ບັນຫາຈະເກີດຂຶ້ນຖ້າຄວາມຊຸ່ມຊື່ນຂອງວັດສະດຸເກີນມາດຕະຖານ. ບັນຫາທີ່ຄ້າຍຄືກັນຈະເກີດຂຶ້ນຖ້າວັດສະດຸພັດທະນາໄຟຟ້າສະຖິດຕາມທຳມະຊາດ ແລະ ຕິດໄດ້ງ່າຍ ເຊັ່ນ: ຢາງເຄມີສັງເຄາະບາງຊະນິດ ຫຼື ຜົງມັດຊະ:
- ອະນຸພາກລະອຽດຈະຕິດຢູ່ກັບໃບມີດຂອງລໍ້ຈັດປະເພດຢ່າງແໜ້ນໜາ. ເມື່ອເວລາຜ່ານໄປ, ພວກມັນຄ່ອຍໆປະກອບເປັນເປືອກ. ການສະສົມນີ້ປ່ຽນແປງຮູບຮ່າງຂອງໃບມີດ ແລະ ອຸດຕັນຊ່ອງທາງການຈັດປະເພດ, ເຮັດໃຫ້ພາກສະໜາມການໄຫຼວຸ້ນວາຍ.
- ອະນຸພາກຍັງມີແນວໂນ້ມທີ່ຈະ ການລວມຕົວຂັ້ນສອງອະນຸພາກລະອຽດຫຼາຍອັນທີ່ມີຄຸນນະພາບຈະລວມຕົວກັນເປັນກ້ອນໃຫຍ່. ຫຼັງຈາກນັ້ນ, ລໍ້ຈັດປະເພດຈະຕີຄວາມໝາຍຜິດຕໍ່ກຸ່ມນີ້ວ່າເປັນ "ອະນຸພາກຫຍາບ" ແລະ ໂຍນມັນກັບຄືນສູ່ເຂດບົດ, ເຊິ່ງເຮັດໃຫ້ເກີດວົງຈອນການບົດທີ່ສິ້ນເປືອງ.
IV. ຖາມ-ຕອບ ເຈາະເລິກ: ການທຳລາຍຄວາມແອອັດຂອງການຈັດປະເພດເຄື່ອງຈັດປະເພດອາກາດ (ACM)
ພະນັກງານດ້ານວິຊາການທົ່ວໂລກປະເຊີນກັບບັນຫາທີ່ຫຍຸ້ງຍາກໃນການປະຕິບັດຕົວຈິງເມື່ອດໍາເນີນງານໂຮງງານ ACM. ເພື່ອແກ້ໄຂບັນຫາເຫຼົ່ານີ້, ໃຫ້ພວກເຮົາຄົ້ນຫາຄໍາຖາມຫຼັກສອງຢ່າງຢ່າງລະອຽດ.
ຄຳຖາມທີ 1: ເປັນຫຍັງຜົນຜະລິດຂອງໂຮງສີ ACM ຂອງຂ້ອຍຈຶ່ງຕໍ່າຫຼາຍ ແລະ ການໃຊ້ພະລັງງານສູງຫຼາຍເມື່ອຜະລິດຜົງລະອຽດຫຼາຍ (ເຊັ່ນ D97 < 5μm)?
ຄຳຕອບ: ນີ້ແມ່ນກໍລະນີຄລາສສິກຂອງ "ວົງຈອນການຂັດຂືນ ແລະ ການຈັດປະເພດທີ່ໂຫດຮ້າຍ." ເມື່ອພະຍາຍາມຜະລິດຜົງລະອຽດຫຼາຍດ້ວຍເຄື່ອງແຍກປະເພດອາກາດ (ACM), ທ່ານຕ້ອງເລັ່ງຄວາມໄວຂອງລໍ້ຈັດປະເພດໃຫ້ສູງຫຼາຍ. ໃນຈຸດນີ້, ຂອບເຂດສຳລັບເຂດຈັດປະເພດເພື່ອສະກັດກັ້ນຜົງລະອຽດຈະເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ.
ຜົງລະອຽດຫຼາຍມີພື້ນຜິວຈຳເພາະຂະໜາດໃຫຍ່. ເນື່ອງຈາກສິ່ງນີ້, ມັນມີແນວໂນ້ມທີ່ຈະຮຸນແຮງ ການລວມຕົວກັນຂອງໄຟຟ້າສະຖິດ ແລະ ການກັກຂັງກະແສລົມ ພາຍໃນຫ້ອງຈັດປະເພດທີ່ມີຄວາມເຂັ້ມຂຸ້ນສູງ. ຜົງລະອຽດທີ່ມີຄຸນນະພາບປະລິມານຫຼາຍທີ່ມີຂະໜາດເຖິງ 2-3μm ແລ້ວບໍ່ສາມາດດູດອອກໄປໄດ້ໃນຊ່ວງເວລາສັ້ນໆຂອງການຜ່ານລໍ້ຈັດປະເພດ. ຄວາມລົ້ມເຫຼວນີ້ເກີດຂຶ້ນຍ້ອນວ່າມັນຖືກບລັອກໂດຍອະນຸພາກຂະໜາດໃຫຍ່ ຫຼື ເຕົ້າໂຮມກັນເປັນກຸ່ມ. ແທນທີ່ຈະ, ມັນຈະຕົກລົງກັບຄືນສູ່ເຂດບົດໃນປະລິມານຫຼາຍ. ໃນເຂດບົດ, ຜົງລະອຽດເຫຼົ່ານີ້ຈະຖືກບົດຊ້ຳໆ ແລະ ບໍ່ມີປະໂຫຍດໂດຍເສັ້ນເພົາຫຼັກ ແລະ ຄ້ອນຕີ. ການກະທຳນີ້ສ້າງ "ຜົນກະທົບຂອງການເບາະ." ມັນບໍ່ພຽງແຕ່ໃຊ້ພະລັງງານກົນຈັກຈຳນວນຫຼວງຫຼາຍ, ເຮັດໃຫ້ເຄື່ອງຈັກຮ້ອນເກີນໄປ, ແຕ່ຍັງຂັດຂວາງການບົດຂອງວັດສະດຸຂະໜາດໃຫຍ່ທີ່ເຂົ້າມາໃໝ່ຢ່າງຮ້າຍແຮງ.
ວິທີແກ້ໄຂ:
- ແນະນຳອາກາດສຳຮອງ: ແນະນຳກະແສລົມສຳຮອງທີ່ຖືກອອກແບບມາເປັນຢ່າງດີລະຫວ່າງເຂດບົດ ແລະ ເຂດຈັດປະເພດ. ອາກາດສຳຮອງນີ້ຈະພັດຂຶ້ນມາຈາກທາງລຸ່ມ. ມັນທຳລາຍຜົງລະອຽດທີ່ລວມຕົວກັນ ແລະ ປະຕິບັດ "ການຈັດປະເພດລ່ວງໜ້າ" ໃສ່ສ່ວນປະສົມທີ່ຕົກລົງມາ. ການກະທຳນີ້ຈະສົ່ງຜົງລະອຽດກັບຄືນສູ່ເຂດຈັດປະເພດ ແລະ ທຳລາຍວົງຈອນທີ່ໂຫດຮ້າຍ.
- ຕື່ມສານຊ່ວຍບົດໃນປະລິມານທີ່ເໝາະສົມ: ສິ່ງນີ້ເປັນປະໂຫຍດສຳລັບແຮ່ທາດທີ່ມີຄວາມແຂງສູງ ຫຼື ມີແນວໂນ້ມທີ່ຈະລວມຕົວກັນສູງ ເຊັ່ນ: ແຄວຊຽມຄາບອນເນດໜັກ. ສາມາດສີດສານເຄມີທີ່ບໍ່ເປັນພິດຈຳນວນໜ້ອຍໆໃສ່ໃນເສັ້ນໄດ້. ສິ່ງນີ້ຊ່ວຍກຳຈັດໄຟຟ້າສະຖິດຢູ່ເທິງໜ້າດິນຂອງອະນຸພາກໄດ້ຢ່າງຫຼວງຫຼາຍ. ມັນປ້ອງກັນບໍ່ໃຫ້ຜົງລະອຽດ “ລວມຕົວກັນ” ຢູ່ທາງໜ້າລໍ້ຈັດປະເພດ, ເຊິ່ງຊ່ວຍເພີ່ມປະສິດທິພາບການຈັດປະເພດໄດ້ຫຼາຍກວ່າ 20%.
V. ສະຫຼຸບ ແລະ ຄຳແນະນຳກ່ຽວກັບການເພີ່ມປະສິດທິພາບຂອງຂະບວນການ
ປະສິດທິພາບການຈັດປະເພດໃນໂຮງສີ ACM ບໍ່ແມ່ນຕົວກໍານົດທີ່ໂດດດ່ຽວແຕ່ເປັນຜົນມາຈາກການອອກແບບໂຄງສ້າງ ແລະ ຄວາມສົມດຸນຂອງກະແສລົມແບບໄດນາມິກໃນທົ່ວລະບົບທັງໝົດ.
ເພື່ອເພີ່ມປະສິດທິພາບສູງສຸດໃນການຜະລິດຕົວຈິງ:
- ຮັບຮອງເອົາຍຸດທະສາດ “ກະແສລົມສູງ + ຄວາມໄວສູງ” ແທນທີ່ຈະ “ກະແສລົມຕ່ຳ + ການໂຫຼດເກີນ”.
ຮັກສາໄລຍະເຈືອຈາງໃນເຂດການຈັດປະເພດເພື່ອຮັບປະກັນສະພາບການແຍກທີ່ໝັ້ນຄົງ. - ໃຊ້ລະບົບຄວບຄຸມ PLC ອັດຕະໂນມັດ.
ເຊື່ອມຕໍ່ອັດຕາການປ້ອນກັບກະແສໄຟຟ້າຂອງຕົວຈັດປະເພດ ແລະ ຄວາມດັນຂອງລະບົບໃນລະບົບຄວບຄຸມວົງຈອນປິດເພື່ອສະຖຽນລະພາບເງື່ອນໄຂການຈັດປະເພດ. - ປັບແຕ່ງອົງປະກອບຕ່າງໆໂດຍອີງໃສ່ຄຸນສົມບັດຂອງວັດສະດຸ.
ເລືອກລໍ້ຈຳແນກປະເພດເຊລາມິກເພື່ອຕ້ານການປົນເປື້ອນ ແລະ ຄວາມຕ້ານທານການສວມໃສ່, ຫຼື ການອອກແບບຫຼາຍໃບມີດເພື່ອປັບປຸງປະສິດທິພາບ ແລະ ຄວາມໝັ້ນຄົງ.
"ຂໍຂອບໃຈສໍາລັບການອ່ານ. ຂ້າພະເຈົ້າຫວັງວ່າບົດຄວາມຂອງຂ້ອຍຈະຊ່ວຍໄດ້. ກະລຸນາຂຽນຄໍາເຫັນຂ້າງລຸ່ມນີ້. ທ່ານອາດຈະຕິດຕໍ່ກັບຕົວແທນລູກຄ້າອອນໄລນ໌ຂອງ Zelda ສໍາລັບການສອບຖາມເພີ່ມເຕີມ."
— ປະກາດໂດຍ Emily Chen