Dans le domaine du traitement moderne des poudres ultrafines, le broyeur à classification pneumatique (ACM) est devenu un équipement incontournable pour de nombreuses industries. Il est largement utilisé pour les minéraux industriels (carbonate de calcium, talc, kaolin), les minéraux non métalliques, les matériaux de cathode/anode pour batteries au lithium, ainsi que dans les secteurs agroalimentaire et pharmaceutique. Sa popularité s'explique par sa conception compacte et intégrée de broyage et de classification.
Le principal atout technique du broyeur à classification pneumatique (BCP) réside dans son efficacité interne. Le matériau pulvérisé n'a pas besoin d'être évacué de la machine. Il est instantanément trié à l'intérieur de la chambre par une roue de classification intégrée à grande vitesse. La poudre fine, conforme aux exigences granulométriques, est aspirée par le ventilateur d'extraction. La poudre grossière, quant à elle, retombe directement dans la zone de broyage pour être rebroyée. L'efficacité de la classification est donc un paramètre essentiel. Elle détermine directement le débit, la consommation d'énergie et la finesse de la distribution granulométrique du produit final.
Quels sont les facteurs qui déterminent précisément l'efficacité de classification d'une usine de traitement de matériaux composites à matrice métallique (ACM) en cours de production ? Cet article propose une analyse approfondie selon trois dimensions essentielles : Conception structurelle, paramètres du processus opérationnel et caractéristiques physiques des matériaux.
I. Conception structurelle de base : Les « gènes innés » de l’efficacité de la classification
La structure mécanique de Moulin classificateur d'air L'ACM (Analyse de la Classification Universelle) constitue le fondement de ses performances de classification. Une fois la structure finalisée, la limite supérieure d'efficacité est largement déterminée.
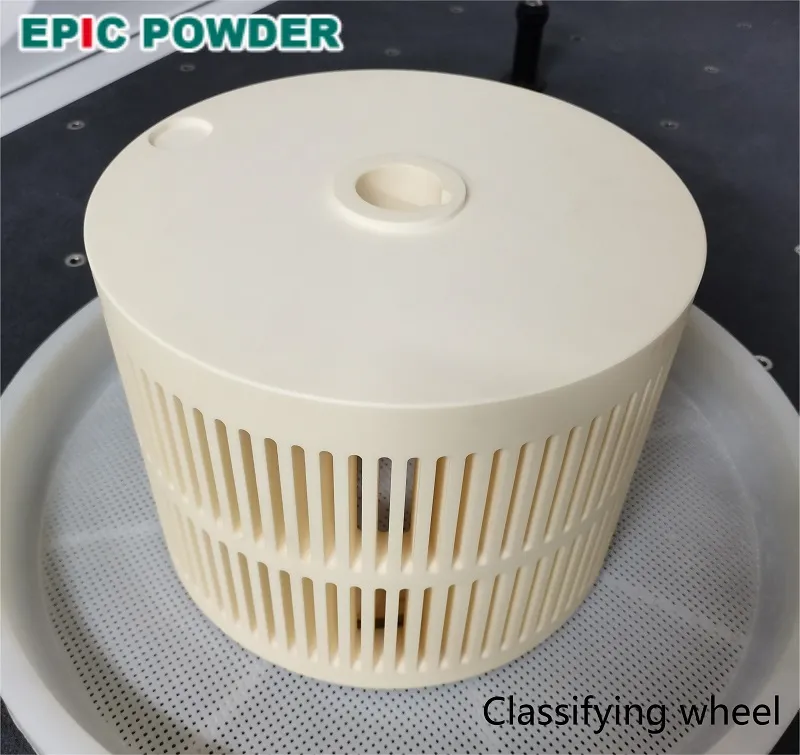
Structure et géométrie des lames de la roue classificatrice
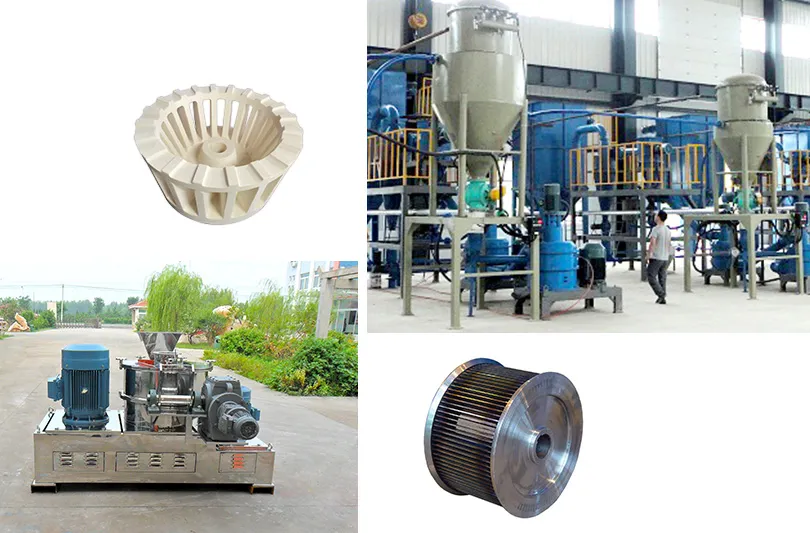
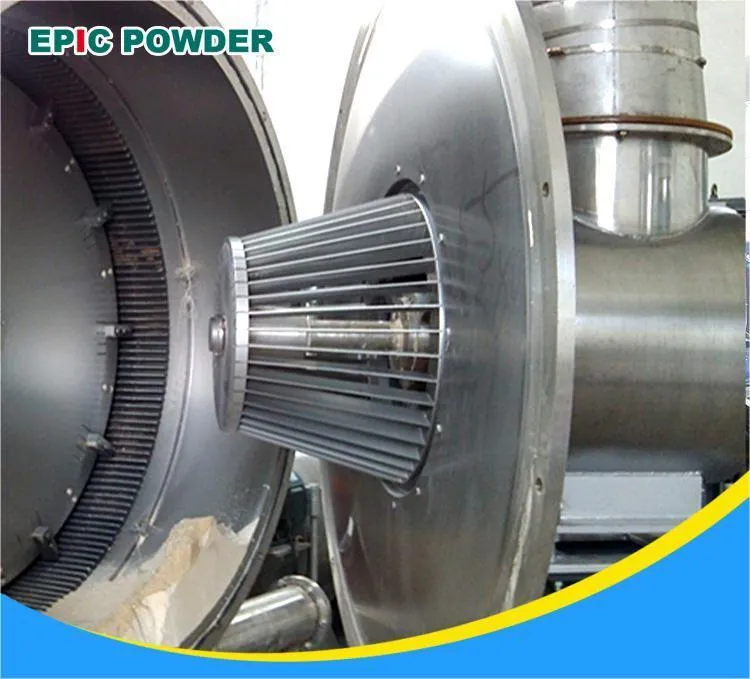
La roue de classification est le « cœur » de l'ensemble du système de classification. Lorsque des matériaux pénètrent dans la zone de classification avec le flux d'air, ils subissent une lutte entre deux forces. Ces forces agissent constamment entre les pales de la roue de classification. La première est la force centrifuge La rotation de la roue génère une force qui tend à projeter les particules vers l'extérieur. La seconde est la force de traînée aérodynamique générée par le ventilateur d'échappement, qui tend à aspirer les particules vers l'intérieur de la roue.
- Nombre et espacement des lames : Une conception avec un plus grand nombre de lames et un espacement plus réduit assure un flux d'air plus uniforme. Cela diminue le risque de passage de grosses particules et permet ainsi une coupe plus précise.
- État d'usure de la lame : Lors du traitement prolongé de matériaux à haute dureté (comme le quartz ou le silicate de zirconium), les bords des lames de la meule de classification s'usent inévitablement. Lorsque les lames se déforment sous l'effet de l'usure, des tourbillons locaux se forment dans le flux. Il en résulte une chute brutale de l'efficacité de la classification et l'apparition de particules surdimensionnées dans le produit fini.
Jeu entre la roue de classification et la bague d'étanchéité
Il s'agit d'un point critique souvent source de problèmes, pourtant fréquemment négligé par de nombreuses usines. Un jeu doit exister entre la partie supérieure rotative de la roue de classification et les composants fixes du carter. Afin d'empêcher les particules grossières non classées de s'infiltrer directement dans la poudre fine obtenue, un phénomène appelé « court-circuit » se produit. Pour y remédier, un joint labyrinthe ou un joint d'étanchéité à l'air est généralement utilisé. Si ce jeu devient trop important, ou si les joints s'usent, les particules grossières se mélangent directement au produit fini. L'efficacité de la classification et la pureté du produit s'effondrent alors instantanément.
II. Paramètres de fonctionnement : Contrôle dynamique « Mains magiques » de la classification
Avec une structure d'équipement fixe, les ingénieurs ajustent les paramètres de fonctionnement pour faire passer le broyeur ACM d'une granulométrie à l'autre (par exemple, D50 de 3 μm à 45 μm). Les quatre paramètres clés suivants déterminent conjointement l'équilibre dynamique de la classification.
1. Vitesse de la roue du classificateur
La vitesse de la roue de classification est le paramètre le plus direct et le plus efficace pour contrôler la finesse du produit.
- Grande vitesse: La force centrifuge est proportionnelle au carré de la vitesse de rotation. Lorsque la vitesse du classificateur augmente, la force centrifuge agissant sur les particules croît de façon exponentielle. Seules les poudres ultrafines peuvent surmonter cette force centrifuge considérable et être entraînées par la meule. Dans ces conditions, la granulométrie du produit s'affine. Cependant, si la vitesse est trop élevée et inadaptée au débit d'air, une grande quantité de poudre fine conforme ne pourra pas atteindre la meule. Elle sera refoulée dans la zone de broyage et subira un « surbroyage ». Ceci diminue l'efficacité du classement et augmente la consommation énergétique du système.
- Faible vitesse : La réduction de la force centrifuge permet aux particules plus grossières de pénétrer dans la roue de classification, ce qui donne un produit plus grossier.
2. Débit d'air et vitesse du gaz du système
Le volume du flux d'air détermine directement la force de traînée.
- Si la vitesse de l'air est trop élevée, la force de traînée vers l'intérieur devient excessive. Celle-ci aspire violemment les particules grossières qui n'ont pas atteint la taille requise et les entraîne dans le produit fini. Par conséquent, l'efficacité du classement diminue et la distribution granulométrique s'élargit.
- Si la vitesse de l'air est trop faible, la force de traînée vers l'intérieur est insuffisante pour entraîner la poudre fine conforme. Les particules fines stagnent alors dans la zone de classification et subissent une agglomération secondaire. Elles peuvent également retomber directement dans la zone de broyage, provoquant un broyage excessif. Ceci réduit non seulement l'efficacité de la classification, mais entraîne également une augmentation rapide de la température à l'intérieur de la chambre du broyeur ACM.
3. Débit d'alimentation et concentration du matériau
De nombreux opérateurs augmentent le débit d'alimentation dans l'espoir d'obtenir un rendement plus élevé, ce qui a souvent l'effet inverse.
- Un débit d'alimentation excessif entraîne une forte concentration de particules dans la zone de classification.
- Dans cet environnement encombré, des collisions et des interférences fréquentes se produisent entre les particules, provoquant un comportement de sédimentation chaotique.
- Les particules fines peuvent être entraînées dans le classificateur avec les particules grossières, tandis que les particules grossières bloquent les particules fines, les forçant à retourner dans la zone de broyage.
- Une concentration élevée perturbe fortement la stabilité du champ d'écoulement, provoquant une chute brutale de l'efficacité de classification en cas de surcharge.
III. Caractéristiques physiques du matériau : la variable invisible
Un même broyeur ACM peut présenter des rendements de classification très différents selon le matériau. Le traitement du carbonate de calcium peut donner des résultats totalement différents de celui des plantes médicinales ou des matériaux pour batteries au lithium. Cela s'explique par les propriétés physiques intrinsèques du matériau.
1. Forme des particules
Les calculs aérodynamiques supposent généralement que les particules sont des sphères parfaites. Or, les matériaux réels présentent des formes variées :
- Particules sphériques ou polyédriques régulières : Ces éléments subissent des forces stables dans le champ d'écoulement. Cette stabilité se traduit par une efficacité de classification exceptionnellement élevée.
- Particules floconneuses ou aciculaires (par exemple, talc, mica) : Lorsque ces particules s'élèvent avec le flux d'air, la résistance aérodynamique qu'elles subissent fluctue fortement. Ceci est dû aux variations constantes de leur surface exposée. Par exemple, un gros flocon de talc plat peut être aspiré directement dans la roue de tri, tel un cerf-volant. Il en résulte l'apparition de grosses particules irrégulières dans le produit fini, ce qui perturbe fortement la précision du tri.
2. Adhésivité et humidité du matériau
Des problèmes surviennent si le taux d'humidité du matériau dépasse les normes. Des problèmes similaires se produisent si le matériau développe naturellement de l'électricité statique et adhère facilement, comme certaines résines chimiques synthétiques ou la poudre de matcha.
- Les fines particules adhèrent fortement aux pales de la roue de classification. Avec le temps, elles forment progressivement une croûte. Cette accumulation modifie la géométrie des pales et obstrue les canaux de classification, rendant l'écoulement turbulent.
- Les particules sont également sujettes à agglomération secondairePlusieurs fines particules qualifiées s'agglomèrent en un gros amas. La meule de classification interprète alors cet amas comme une « particule grossière » et le renvoie dans la zone de broyage, provoquant un cycle de broyage inutile.
IV. Questions-réponses approfondies : Lever le goulot d’étranglement de la classification dans les broyeurs à air (ACM)
Le personnel technique du monde entier se heurte à des difficultés pratiques majeures lors de l'utilisation des broyeurs ACM. Pour y remédier, examinons en détail deux questions fondamentales.
Q1 : Pourquoi le rendement de mon broyeur ACM est-il extrêmement faible et la consommation d'énergie extrêmement élevée lors de la production de poudre ultra-fine (par exemple, D97 < 5 μm) ?
Répondre: Il s'agit d'un cas classique de « cercle vicieux du sur-broyage et de la classification. » Pour produire une poudre extrêmement fine avec un broyeur à classification pneumatique (ACM), il est nécessaire d'augmenter considérablement la vitesse de la roue de classification. À ce stade, le seuil de blocage des particules fines par la zone de classification augmente significativement.
Les poudres ultrafines possèdent une surface spécifique très importante. De ce fait, elles sont extrêmement sensibles aux phénomènes graves. agglomération électrostatique et piégeage du flux d'air Dans la chambre de classification à haute concentration, un volume important de poudre fine qualifiée, ayant déjà atteint une granulométrie de 2 à 3 µm, ne peut être aspiré lors de son bref passage à travers la roue de classification. Ce problème survient car la poudre est obstruée par de grosses particules ou agglomérée. Elle retombe alors en grande quantité dans la zone de broyage. Dans cette zone, ces fines particules sont broyées de manière répétée et inutile par les chemises et les marteaux de l'arbre principal. Cette action crée un « effet d'amortissement » qui, en plus de consommer une quantité considérable d'énergie mécanique et de provoquer une surchauffe de la machine, entrave fortement la pulvérisation des matériaux en vrac nouvellement introduits.
Solutions :
- Introduction de l'air secondaire : Introduisez un flux d'air secondaire bien conçu entre la zone de broyage et la zone de classification. Cet air secondaire, soufflant par le bas, désagrège les poudres fines agglomérées et effectue un pré-tri du mélange en chute libre. Cette action renvoie les fines particules vers la zone de classification, rompant ainsi le cercle vicieux.
- Ajouter une quantité appropriée d'adjuvants de broyage : Cette méthode est particulièrement utile pour les minéraux très durs ou ayant une forte tendance à l'agglomération, comme le carbonate de calcium dense. Une infime quantité de tensioactif non toxique peut être pulvérisée en continu. Cela permet d'éliminer efficacement l'électricité statique à la surface des particules et d'empêcher les poudres fines de s'accumuler devant la roue de classification, améliorant ainsi l'efficacité de la classification de plus de 20%.
V. Conclusion et recommandations d'optimisation des processus
L'efficacité de classification dans un broyeur ACM n'est pas un paramètre isolé, mais le résultat de la conception structurelle et de l'équilibre dynamique du flux d'air dans l'ensemble du système.
Pour optimiser les performances en production réelle :
- Adoptez une stratégie « débit d'air élevé + vitesse élevée » plutôt qu'une stratégie « faible débit d'air + surcharge »..
Maintenir une phase diluée dans la zone de classification afin de garantir des conditions de séparation stables. - Utiliser des systèmes de contrôle PLC automatisés.
Lier le débit d'alimentation au courant du classificateur et à la pression du système dans un système de contrôle en boucle fermée afin de stabiliser les conditions de classification. - Personnaliser les composants en fonction des propriétés des matériaux.
Choisissez des roues de classification en céramique pour une résistance à la contamination et à l'usure, ou des modèles à lames multiples pour une efficacité et une stabilité accrues.
« Merci de votre lecture. J’espère que cet article vous sera utile. N’hésitez pas à laisser un commentaire ci-dessous. Pour toute question, vous pouvez également contacter le service client en ligne de Zelda. »
— Publié par Emily Chen