現代の超微粉末処理分野において、ACMエアクラシファイアミルとジェットミルは、広く用いられている2つの主要な粉砕装置である。両者とも乾式超微粉砕技術の範疇に属するものの、動作原理、構造設計、性能特性、エネルギー消費量とコスト、適用範囲において根本的な違いがある。
今日、化学、医薬品、食品、新素材、非金属鉱物などの産業では、粉末の微細度、純度、粒度分布に対する要求がますます高まっています。これら2種類の装置の根本的な違いを理解することで、企業は適切な選択を行い、生産効率を向上させ、生産コストを管理することができます。この記事では、 ACMミル また、ジェットミルについては、原理、性能、用途、選定という4つの側面から詳細に解説し、粉体加工業界にとって実用的な参考資料を提供する。
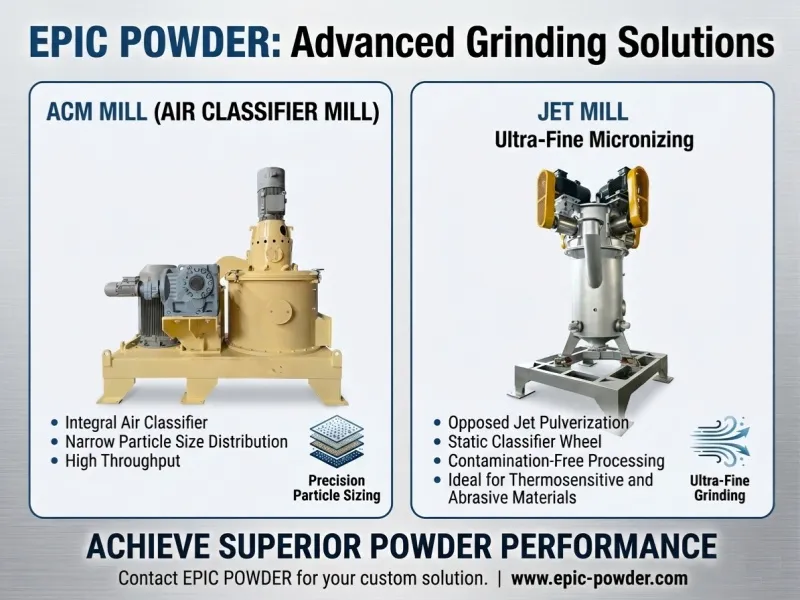
基本動作原理:機械的衝撃分類と空力自己研削の比較
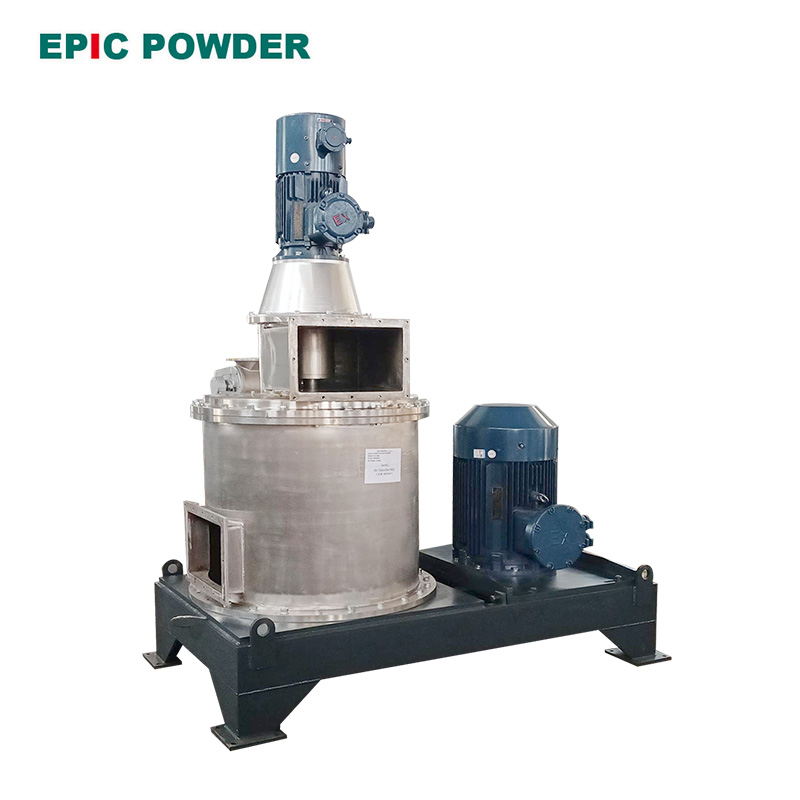
ACMミル: 統合型機械破砕および内部分級
ACMミル(Air Classification Millの略)は、高速機械衝撃粉砕と動的空気分級を組み合わせた統合装置です。その基本原理は「同時粉砕と分級」です。プロセスは3つのステップで構成されています。
初め:材料は計量供給システムを介して粉砕室に投入される。高速回転するローター、ハンマー、または粉砕ディスクが強力な衝撃力、せん断力、摩擦力を発生させ、材料を微粒子に粉砕する。
2番目: 粉砕された材料は、誘引送風機の負圧気流によって分級ゾーンへと上昇する。周波数制御された分級ホイールが高速回転し、遠心力と気流抵抗のバランスによって粗粒子と微粒子の精密な分離が実現される。
ついに: 所定の粒度を満たした微粉末は分級ホイールを通過し、サイクロン分離器と集塵機によって回収される。粗粒子は二次粉砕のために粉砕室に戻され、閉ループ型の粉砕システムが構成される。
この設計により、ACMミルは「まず粉砕し、次に分級する」という従来の機械式ミルの欠点を克服し、過粉砕を防ぐことができます。さらに、分級ホイールの回転速度とファンの風量を調整することで、最終製品の粒度を柔軟に制御できます。追加の分級装置は不要なため、コンパクトな構造と効率的なプロセスを実現しています。
エアジェットミル:超音速気流による粒子自己衝突粉砕
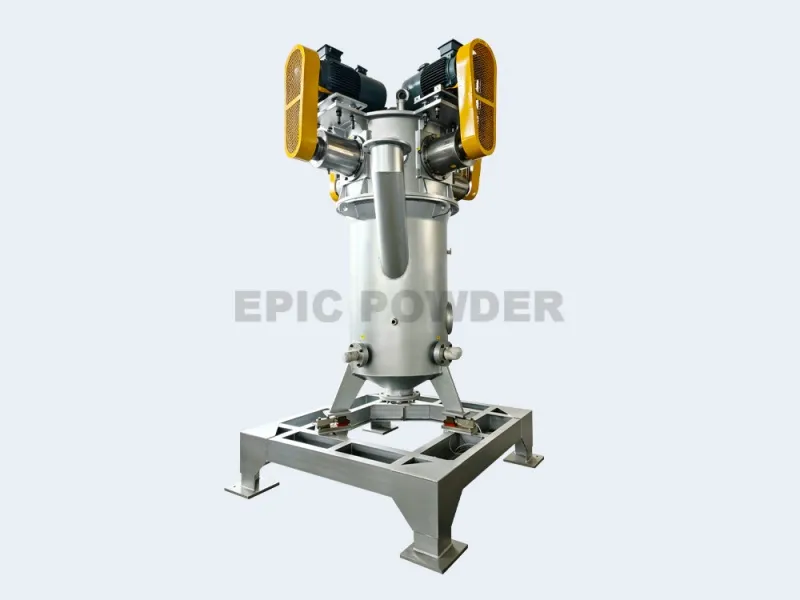
エアジェットミル(エアジェット粉砕機とも呼ばれる)は、圧縮空気または過熱蒸気を動力源とする純粋なエアジェット式粉砕装置である。その基本原理は「材料の自己粉砕」である。
動作原理は以下のとおりです。
精製・乾燥した圧縮空気は、ラバルノズルを通して300~500m/sの超音速に加速され、粉砕室に噴射されて材料を流動化させる。高速気流の収束領域では、加速された材料粒子が互いに衝突、摩擦、せん断し合い、超微粉砕が実現する。粉砕された材料は、気流とともに分級領域へと送られる。分級ホイールは、規格に適合した微粉末を分離・収集する。粗粒子は粉砕領域へと戻り、さらに粉砕される。
エアジェットミルの最大の利点は、機械的な粉砕媒体との接触がないことです。粉砕プロセスは、機械部品の力ではなく、粒子同士の衝突に依存します。これにより、粉末の純度を最大限に高めることができ、高硬度と高純度が求められる材料の加工に特に適しています。サブミクロン、さらにはナノスケールの超微粉砕も可能です。
オーストラリア ジェットミルの主要性能パラメータの比較
性能パラメータは、ACMミルとエアジェットミルを区別するための直感的な指標となる。これら2種類のミルは、粒度範囲、エネルギー消費量、生産効率、粒度制御、および材料適応性において大きく異なる。これらの違いが、装置の適用範囲を直接的に決定づける。
粉砕の細かさと粒度分布
ACMミル:
粒度範囲はD97 = 5~75 μmに集中しており、主流の用途範囲は10~45 μmです。これは超微粉末から微粉末の処理カテゴリーに属し、ほとんどの低~中程度の粉末用途のニーズを満たすことができます。内蔵の分級ホイールにより高精度が保証され、狭い粒度分布が得られます。粒子形態は均一で、微粒子の凝集は目立ちません。高い粒度均一性が求められる用途に適しています。
エアジェットミル:
1~10μmのD97値で、幅広い粒度範囲に対応します。特定の材料では、サブミクロンレベル(0.5~1μm)の粉砕も可能で、ナノ粉末や超微粉末の処理に最適な装置です。粒子径分布が狭く、粒子表面が滑らかで、反応性が高く、分散性に優れています。ハイエンド材料に求められる極めて高い粒度要件を満たします。
エネルギー消費量と運用コスト
エネルギー消費量は、これら2種類の機器の最も大きな違いの一つであり、企業の生産コストに直接影響を与える。
ACMミル:
主に機械的な運動エネルギーによって駆動され、エネルギー消費量は7.5~355kW/tの範囲です。低エネルギー消費、材料硬度のわずかな変動の影響を受けにくい、低運転コストといった特長を備えています。大規模な連続生産に適しています。
エアジェットミル:
高圧気流の運動エネルギーによって駆動されるため、空気圧縮機や乾燥機などの補助装置が必要です。エネルギー消費量は75~1,200 kWh/tの範囲です。材料の硬度が増し、粒子径が小さくなるにつれてエネルギー消費量は指数関数的に増加し、運転コストの上昇につながります。
材料適合性
炭酸カルシウム、タルク、カオリン、デンプン、樹脂、顔料、農薬、食品添加物など、モース硬度7以下の脆く摩耗性の低い材料に適しています。粘着性のある材料や熱に弱い材料については、冷風システムを使用することで対応可能です。ただし、機械部品の摩耗を引き起こす可能性があるため、高硬度で摩耗性の高い材料(コランダムや炭化ケイ素など)には適していません。
エアジェットミル:
材料適合性が非常に高く、モース硬度1~9の材料を加工できます。軟質材料(グラファイト、カーボンブラック)から超高硬度材料(炭化ケイ素、ジルコニア、ダイヤモンド微粉末)まで、あらゆる材料に対応可能です。特に、高純度かつ金属混入のない材料(医薬品原料、電池材料、電子セラミックスなど)の加工に適しています。機械的な接触がないため、摩耗も最小限に抑えられます。
温度管理と汚染リスク
ACMミル:
機械研削では少量の摩擦熱が発生しますが、これは大量の空気流によって速やかに放散されます。研削室内の温度は60℃以下に維持されるため、一般的な熱に弱い材料の研削に適しています。ただし、機械部品の摩耗により微量の金属汚染が生じる可能性があります。そのため、超高純度材料の研削にはセラミックライニングが必要です。
エアジェットミル:
空気流の膨張によって熱が吸収され、粉砕室の温度は50℃以下に保たれます。この低温粉砕プロセスにより、熱に弱い物質(香料、ビタミン、バイオ医薬品など)の結晶構造と活性が完全に維持されます。機械的な粉砕接触がないため、金属汚染を50ppm以下に抑えることができ、高純度材料の要件を満たします。
構造設計と保守:シンプルでコンパクトなシステムと複雑なシステム
ACMミル:
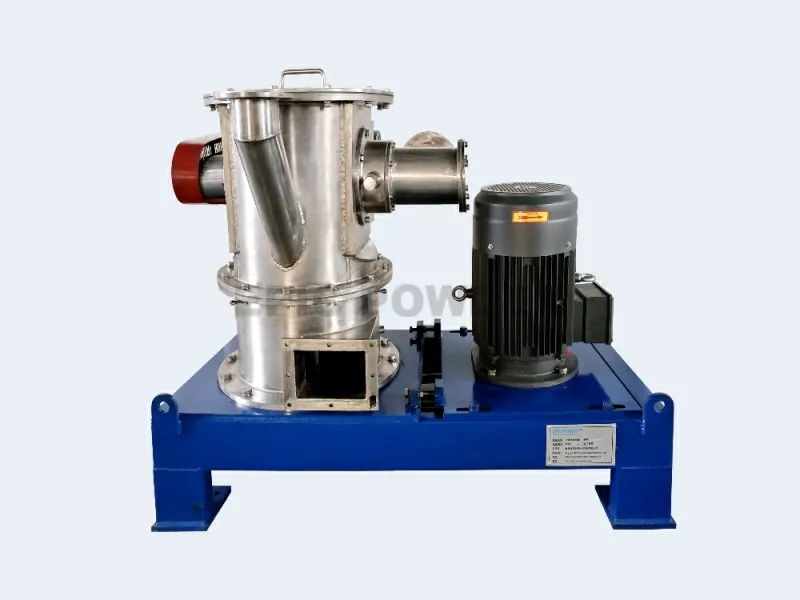
コンパクトな構造で設置面積も小さく、粉砕ユニット、分級ホイール、供給システム、サイクロン分離器、集塵機、誘引送風機で構成されています。高圧補助機器は不要なため、設置と試運転が容易です。機械部品(ローター、ハンマー、分級ホイール)は消耗部品であり、交換が容易なため、メンテナンスコストを低く抑えることができます。日常的なメンテナンスは、部品の摩耗状態と粉塵の除去を定期的に点検するだけで済み、操作のハードルも低いため、一般の作業者でも容易に操作できます。
エアジェットミル:
このシステムは複雑です。粉砕ユニット、分級システム、収集システムに加え、空気圧縮機、空気受槽、乾燥装置も装備する必要があります。配管レイアウトは複雑で、設置面積も大きく、設置と試運転には専門の人員が必要です。機械的な摩耗部品はなく、本体の摩耗は最小限です。ただし、補助機器(空気圧縮機、ノズル)は定期的なメンテナンスが必要です。メンテナンス費用と技術要件は比較的高く、運用チームは一定レベルの専門知識を備えている必要があります。
ACMおよびジェットミル産業における応用例:多様なニーズに的確に対応
ACMミルの主な用途
- 非金属鉱物処理: 重炭酸カルシウム、軽炭酸カルシウム、タルク、カオリン、珪灰石などの従来型の超微粉末。粒度要件は325~2,500メッシュで、低コストかつ大規模生産に重点を置いています。
- 化学産業: 顔料、染料、難燃剤、樹脂、医薬品有効成分(API)、ゴム添加剤。これらの用途では、高い粒子径均一性が求められるが、極めて微細な粒子径は必要ない。
- 食品と医薬品: 粉砂糖、でんぷん、漢方薬、食品添加物、医薬品添加剤など。これらは硬度と熱感受性が中程度から低い材料であり、生産能力とコストのバランスが求められる。
- 新素材: 粉体塗料、プラスチック充填剤、電池材料前駆体など。これらは、コスト効率が最優先される中規模の粉体加工を必要とする。
エアジェットミルの主な適用シナリオ
- 高級新素材: リチウム電池の正極材および負極材、電子セラミックス、蛍光体、カーボンナノチューブ、グラフェンなど。これらは、超微細な粒子サイズ、高純度、高分散性を必要とする。
- 医薬品と食品: 高級医薬品有効成分(API)、抗生物質、バイオ医薬品、希少な香辛料、健康補助食品の原料など。これらは、金属汚染ゼロと低温処理に関する厳格な基準を遵守する必要がある。
- 高硬度研磨材: 炭化ケイ素、コランダム、ジルコニア、ダイヤモンド微粉末など、モース硬度が7以上の材料は、従来の機械研削では加工できません。
- 高純度鉱物: 高純度石英、高純度アルミナ、ナノ炭酸カルシウムなど。これらは不純物含有量と粒子形態に関して最も厳しい基準が求められる。
機器選定の基本原則:ニーズに基づいて選択し、性能とコストのバランスを取る
設備を選定する際、企業はハイエンドモデルを盲目的に追求すべきではありません。むしろ、材料特性、粒度要件、生産能力、コスト予算、純度基準という5つの主要要素を考慮し、自社のニーズに合った設備を慎重に選定する必要があります。
次のような状況 ACMミル 推奨される選択肢は以下のとおりです。
材料のモース硬度は7未満、最終製品の粒度(D97)は10μm以上。高い生産能力(1t/時以上)が求められ、予算は限られている。金属汚染に対する要求は中程度(超高純度用途ではない)であり、保守が容易で操作が簡単な装置が望ましい。
エアジェットミルが好まれる状況:
材料のモース硬度は7以上、最終製品の粒度(D97)は10μm未満(サブミクロンレベル)である必要があります。金属汚染ゼロ、低温粉砕が求められます。少量生産、高付加価値生産、ハイエンド材料、医薬品、電子グレード粉末の加工に適しています。
結論補完関係であって代替関係ではない ― 最適な解決策は適切な組み合わせにある
ACMミルとエアジェットミルは互いに代替品ではなく、超微粉末加工分野における補完的な装置です。ACMミルは、低エネルギー消費、高処理能力、シンプルな構造、低コストといった中核的な利点を活かし、中級から高級の微粉末から超微粉末加工市場を席巻しています。一方、エアジェットミルは、極めて微細な粉末、高純度、低温粉砕、そして幅広い材料への適用性といった強みを活かし、超微粉末、高純度粉末、高硬度粉末の加工分野をリードしています。
粉体加工技術の継続的な進歩を背景に、両タイプの装置は常に最適化が進められています。ACMミルは、セラミックライニングと高精度分級ホイールによって純度と粒度を向上させます。エアジェットミルは、省エネノズルとインテリジェント制御システムによってエネルギー消費を削減します。企業は、生産ニーズを明確に定義し、材料特性と予算を考慮することで、最適な粉砕装置を選択できます。
このアプローチは、生産効率、製品品質、および経済的利益を最大化する。
今後、新エネルギー、バイオ医薬品、電子情報などの産業が急速に発展するにつれ、粉末に対する要求はますます厳しくなるでしょう。ACMミルとエアジェットミルは、それぞれの強みを活かし、超微粉末加工技術を高効率、高精度、そして環境に優しいものへと継続的に推進し、粉末産業の発展を支える中核的な存在となるでしょう。
お読みいただきありがとうございます。この記事がお役に立てば幸いです。ご意見・ご感想は下のコメント欄にお寄せください。その他ご質問がございましたら、ゼルダのオンラインカスタマーサポートまでお問い合わせください。
— 投稿者 エミリー・チェン
“