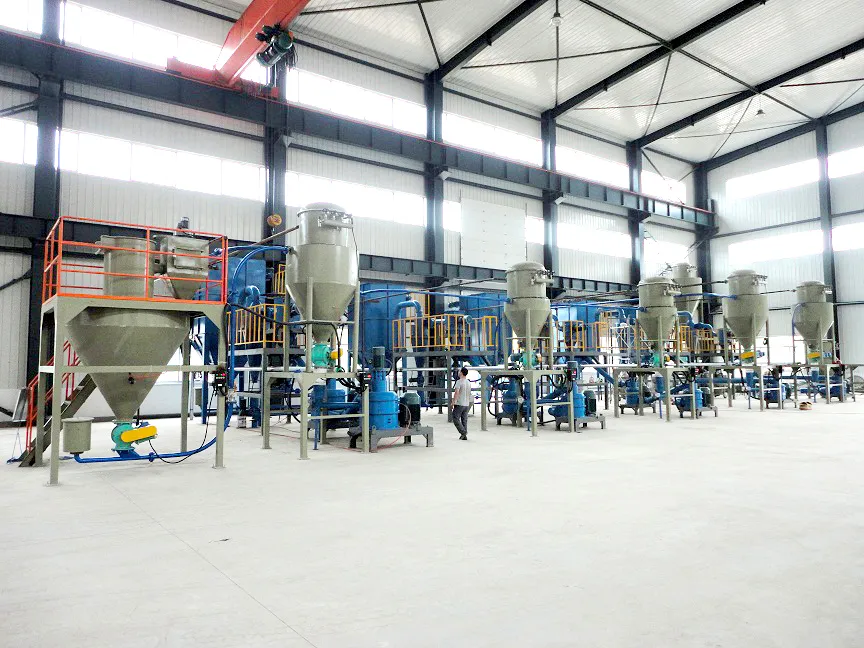
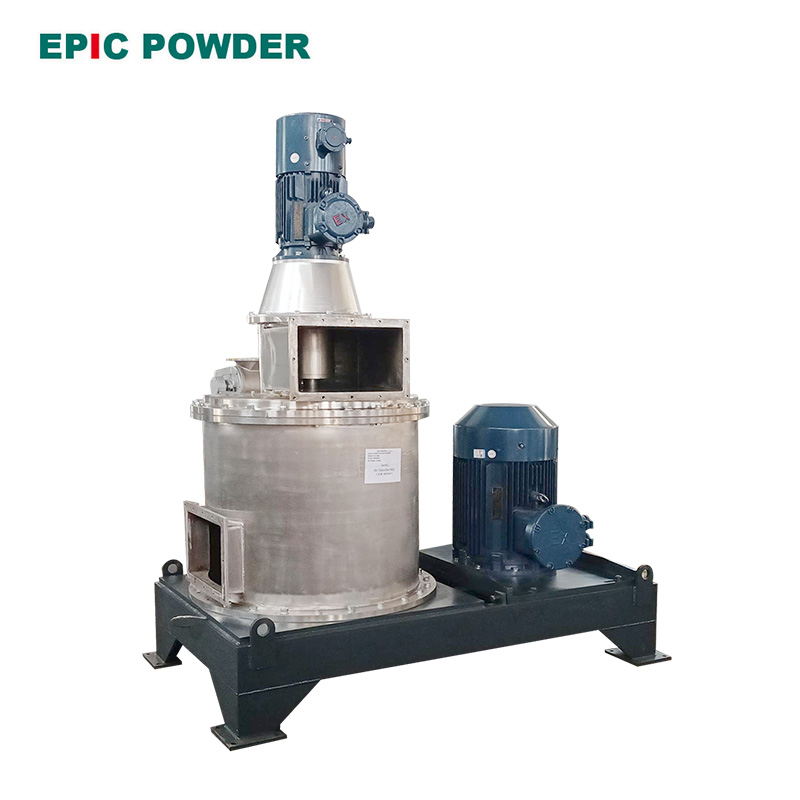
I verden av ultrafint pulverbehandling, ACM Grinder står som en arbeidshest i bransjen. ACM-sliperen er kjent for å kombinere høyhastighets slagpulverisering med presis dynamisk luftklassifisering. Dette skjer i et enkelt lukket system. Følgelig har den blitt uunnværlig for behandling av et bredt spekter av materialer. Disse inkluderer ikke-metalliske mineraler som kalsiumkarbonat, talkum og kaolin. Den behandler også svært følsomme kjemiske forbindelser, matingredienser og forløpere til litiumionbatterier.
Mange anleggsledere og vedlikeholdsingeniører støter imidlertid på en kostbar og frustrerende flaskehals: akselerert utstyrsslitasje. Når pinner, hammere, foringsplater og klassifiseringshjul brytes ned for tidlig, forårsaker det alvorlige driftsmessige konsekvenser. Reservedeler og hyppige vedlikeholdsvinduer blåser direkte opp de totale eierkostnadene (TCO). Videre kan uventet nedetid stoppe hele produksjonslinjer. Enda verre er det at progressiv komponentslitasje destabiliserer den interne luftstrømbalansen. Denne ledende nedbrytningen resulterer i en bred partikkelstørrelsesfordeling (PSD), overdimensjonert grovpartikkellekkasje og metallisk forurensning som kan ødelegge produktpartier med høy renhet.
Hvis ACM-sliperen din slites raskere enn forventet, er det sjelden et symptom på «uflaks». I stedet peker det på systemiske problemer på tvers av materialegenskaper, driftsparametere eller mekaniske konfigurasjoner. Denne omfattende veiledningen analyserer de underliggende årsakene til rask slitasje på ACM-sliperen. I tillegg gir den handlingsrettede, ingeniørbaserte strategier. Disse strategiene maksimerer komponentenes levetid, opprettholder en smal PSD og sikrer kontinuerlig prosesseringseffektivitet.
Forstå slitasjemekanismen inni en ACM Kvern
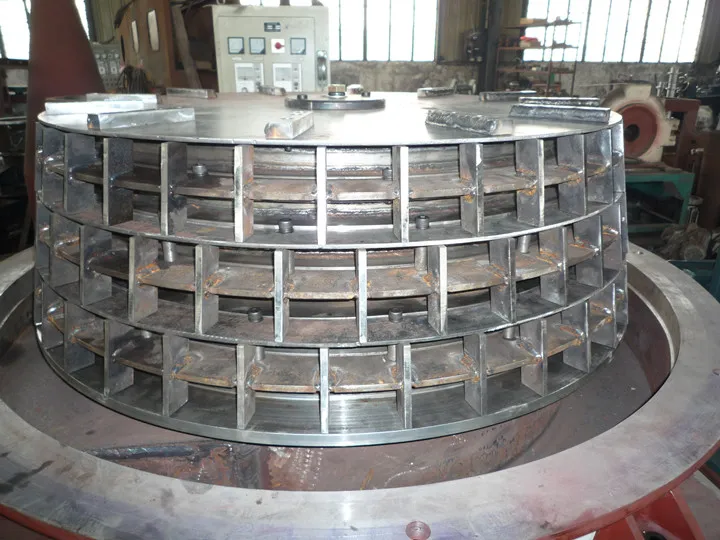
For å diagnostisere hvorfor komponenter brytes ned raskt, må vi se på det intense kinetiske miljøet i et ACM-system. Pulveriseringssonen består av en høyhastighetsrotor utstyrt med slaganordninger (pinner eller hammere) som spinner mot et stasjonært spor eller en foring. Spisshastighetene til disse rotorene overstiger ofte 90 til 120 meter per sekund. Når materiale kommer inn i denne sonen, skjer det findeling via to primære handlinger. Den første er støtbrudd, forårsaket av kollisjoner mellom høyhastighetshammeren og partikkelen. Den andre er slitasje eller friksjon, forårsaket av partikler som skraper mot foringen og hverandre.
Fordi disse handlingene utelukkende er avhengige av høyhastighetspåvirkning, er det kontinuerlig et grenselag med høy energifriksjon. Slitasje manifesterer seg på tre forskjellige måter:
- Slitasje: Harde, taggete partikler fungerer som miniatyrskjæreverktøy og skjærer mikrospor i metalloverflatene på hammerne og foringene.
- Erosiv slitasje: Kinetisk energi fra støvbelastede luftstrømmer bombarderer kontinuerlig komponenter, spesielt luftklassifiseringshjulbladene, og eroderer grunnmetallet over tid.
- Etsende slitasje: Kjemisk reaktive materialer eller gjenværende fuktighet bryter ned passive beskyttende oksider på metalllegeringer, noe som gjør dem svært utsatt for rask mekanisk stripping.
Grunnen til rask slitasje i ACM-slipere
A. Materialslitasje og overdreven Mohs-hardhet
Den vanligste årsaken til for tidlig slitasje er tilførte materialer som overskrider den strukturelle toleransen til møllens metallurgi. Luftklassifiseringsmøller er ideelt egnet for materialer med en Mohs-hardhet under 3 til 4. Når operatører prøver å male svært slipende mineraler – som kvarts (Mohs 7), feltspat, silikarik kaolin eller visse harde batterimaterialer – uten riktig overflateforsterkning, øker slitasjen eksponentielt. Selv mindre silikaforurensninger i "myke" mineraler som kalsiumkarbonat fungerer som kraftige slipemidler under høyhastighetspåvirkninger.
B. Feil rotorspisshastighet og luftstrømbalanse
I et forsøk på å oppnå finere partikkelstørrelser – som å skifte fra en D50 på 10 μm ned til et ultrafint område – presser operatører ofte rotorens turtall til maksimalgrensen. En høyere spisshastighet gir riktignok større kinetisk støtenergi. Imidlertid er den mekaniske slitasjen eksponentiell snarere enn lineær, og er ofte proporsjonal med kvadratet eller kuben av hastigheten. Å kjøre rotoren raskere enn nødvendig forsterker unødvendig den kinetiske energien fra partikkelkollisjoner. Som et resultat slipes pinnene og foringene ned i en alarmerende hastighet. På samme måte, hvis volumet av systemluftstrøm er utilstrekkelig, kan ikke partiklene forlate slipesonen raskt nok. Denne begrensningen forårsaker alvorlig oversliping, varmeakkumulering og lokaliserte slipende friksjonsblokkeringer.
C. Høye matehastigheter og overbelastning av slipekammeret
Overbelastning av ACM-kvernen reduserer «frirommet» inne i pulveriseringssonen. I stedet for separate partikkel-til-hammer-støt, fylles kammeret med et tett lag av fluidisert fast materiale. Dette skaper ekstrem friksjon mellom det komprimerte materiallaget, rotoren og foringen. Det endrer fresemekanismen fra effektiv støtbrudd til mikroslitasje med høy slitasje. Overbelastning stopper også den interne luftklassifiseringssyklusen. Dette tvinger partikler til å resirkulere gjentatte ganger gjennom støtsonen. Det skaper en destruktiv tilbakekoblingssløyfe med kontinuerlig slitasje.
D. Termisk stress og utilstrekkelig kjøling
Høyhastighets mekanisk støt omdanner naturlig kinetisk energi til termisk energi. Hvis materialet som bearbeides er seigt eller klebrig, stiger den indre temperaturen raskt. Langvarige driftstemperaturer endrer de mekaniske egenskapene til vanlige stållegeringer, noe som forårsaker termisk mykning. Når overflatehardheten til en hammer synker på grunn av termisk stress, synker dens slitasjemotstand kraftig, noe som fører til raske, katastrofale slitasjeprofiler.
Ringvirkningen av slitasje: Etter hvert som slaglegemene slites ned, rundes forkantene av. En avrundet hammer mangler den rene slagprofilen som kreves for å kløyve partikler rent. Følgelig krever møllen mer energi (høyere kW-forbruk) for å oppnå samme finhet, noe som genererer enda mer varme og akselerert slitasje.
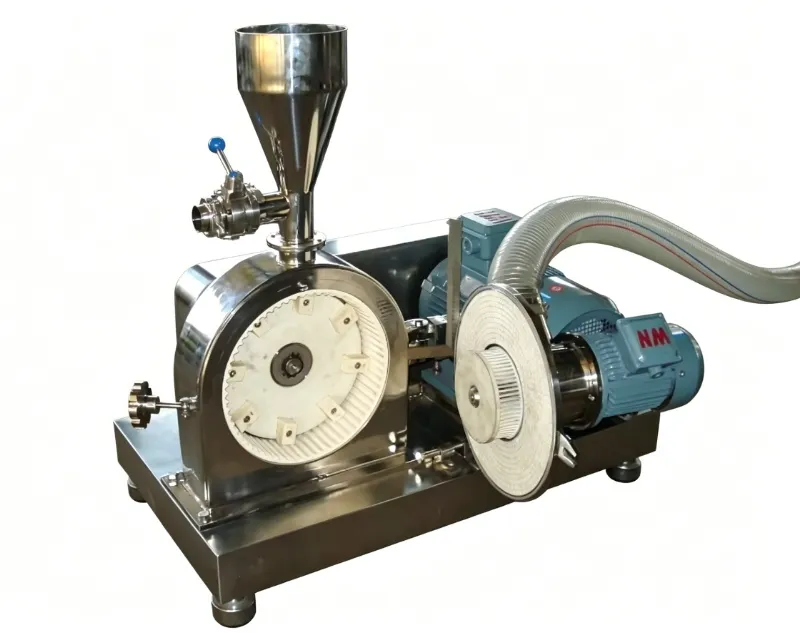
Ingeniørløsninger: Hvordan fikse og forhindre akselerert slitasje
Å løse akselerert slitasje krever en mangesidig strategi som kombinerer metallurgiske oppgraderinger, optimaliserte driftsparametere og presise tekniske design. Nedenfor finner du bransjestandardløsningene som brukes av ledende globale produsenter som Epic Powder for å beskytte ACM-systemer.
Komponentlivssyklushåndtering: Avansert slitesterk metallurgi
| ACM-komponent | Standardmateriale (høy slitasjerate) | Avansert teknisk oppgradering | Målapplikasjon / fordel |
| Slaghammere / -bolter | Karbonstål / Standard Mn-stål | Wolframkarbid (WC) belegg eller solide innlegg | Ekstremt høyt Mohs-mineralinnhold; øker livssyklusen opptil 5–10 ganger. |
| Kammerforing / spor | Herdet verktøystål | Høykrom støpejern eller keramiske flisefôr | Motstår kontinuerlig slipende glidefriksjon fra mineraler med stort volum. |
| Klassifiseringshjulblader | Rustfritt stål / aluminiumslegeringer | Massiv zirkoniumoksid (ZrO2) / aluminiumoksid (Al2O3) keramikk | Eliminerer jernforurensning; viktig for litiumbatterimaterialer (LFP/NCM). |
| Utløpsrenner/rør | Bløt stål | Polyuretanbelegg eller slitesterke albuer | Forhindrer erosiv slitasje ved høy hastighet på pneumatiske rør ved skarpe rørbøyninger. |
A. Implementer avansert metallurgi og overflateteknikk
Hvis du bearbeider moderat til svært slipende materialer, må standard stålkomponenter erstattes med slitesterke alternativer. Hardsveising forbedrer holdbarheten dramatisk. Dette innebærer å påføre et tykt lag med slitesterk legering, for eksempel kromkarbid eller wolframkarbid, via sveising. For de høyeste renhetskravene brukes solide keramiske foringer. De er laget av alumina eller zirkoniumoksid og bundet inne i fresen. Dette er vanlig for elektronikkkvalitets kvarts- eller litiumbatterikatodematerialer. Keramikk gir nesten diamantlignende overflatehardhet samtidig som det fullstendig eliminerer metallisk jernforurensning fra produktstrømmen.
B. Optimaliser luft-til-materiale-forholdet
En ACM-kvern er i bunn og grunn et pneumatisk transportsystem. Luftmengden som passerer gjennom møllen må balanseres nøyaktig mot materialtilførselshastigheten. Ved å sikre en robust volumetrisk luftstrøm oppnås to ting: den kjøler umiddelbart ned den interne mekanikken via konvektiv varmeoverføring, og den feier umiddelbart kvalifiserte, fine partikler ut av slipesonen og inn i klassifiseringsenheten. Dette forhindrer «oversliping» og minimerer tiden partiklene bruker på å skrape mot interne metalldeler.
C. Finjuster hastighetskontroll ved hjelp av variable frekvensomformere (VFD-er)
Kjør aldri en ACM-slipemaskin blindt med maksimal hastighet. Moderne prosesseringslinjer bruker VFD-er på både hovedsliperotoren og klassifiseringshjulet. Ved å balansere rotorspisshastigheten nøyaktig mot klassifiseringshjulets hastighet, kan operatører oppnå målet D97-grense. Dette bruker mindre slagenergi. Hvis den dynamiske luftklassifiseringen er svært effektiv, kan rotoren ofte kjøre med lavere turtall. Det gir fortsatt et ultrafint produkt. Dette forlenger levetiden til slagorganene drastisk.
D. Introdusere systemer for temperatur- og fuktighetsregulering
For varmefølsomme polymerer, harpikser eller tøffe materialer er et kjølt luftsystem en velprøvd løsning. En åpen sløyfe for nitrogenbeskyttelse fungerer også. Å senke innløpslufttemperaturen beskytter møllens metallurgi mot termisk nedbrytning. Det forhindrer at materialer smelter eller mykner. Dette stopper klebrige avleiringer som øker luftmotstand og slipefriksjon.
Viktigheten av prediktivt og forebyggende vedlikehold
Å fikse rask slitasje handler ikke bare om å velge bedre materialer; det krever også implementering av en streng, strukturert vedlikeholdsprotokoll. Å neglisjere tidlige tegn på komponentforringelse fører til forverret mekanisk skade.
- Symmetrisk rotorbalansering: Slaghammere må alltid byttes ut eller roteres i balanserte par med samsvarende vekt. Selv små vektvariasjoner forårsaket av ujevn slitasje skaper sentrifugal ubalanser, noe som forårsaker kraftig akselvibrasjon som ødelegger lagre, tetninger og hoveddrivmotoren.
- Daglige visuelle inspeksjoner: Etabler en rutinemessig kontroll av klassifiseringshjulbladene og forkantene på pinnene. Tidlig oppdagelse av mikrofrakturer forhindrer katastrofale feil der en ødelagt komponent ødelegger det indre kammeret under høyhastighetsrotasjon.
- Loggparameterskift: Overvåk kontrollpanelet daglig. En gradvis økning i motorens strømstyrke kombinert med en nedgang i finpulverutbyttet er et definitivt tegn på at ACM-sliperens interne komponenter er slitt og trenger service.
Konklusjon: Oppnå langsiktig kostnadseffektivitet med Episk pulver
Akselerert slitasje i en ACM-slipemaskin er en ingeniørutfordring med klare, definitive løsninger. Ved å korrekt evaluere materialets fysiske egenskaper kan du forbedre freseresultatene. Gå bort fra lavkvalitets standardmetaller og over til høytytende wolframkarbid eller teknisk keramikk. Oppretthold en optimalisert balanse mellom luftstrøm og matehastighet. Denne tilnærmingen kan forvandle freseoperasjonen din. Å løse for tidlig slitasje reduserer ikke bare vedlikeholdsutgiftene, men beskytter også produktets partikkelstørrelsesfordeling og forhindrer ødeleggende krysskontaminering.
Hos Qingdao Epic Powder Machinery Co., Ltd. leverer vi ikke bare standardutstyr; vi leverer skreddersydde tekniske svar. Våre spesialiserte prosjektkonsulenter, avanserte materialtestlaboratorier og tekniske tilsyn på stedet sikrer optimal ACM-konfigurasjon. De hjelper møllene dine med å tåle tøffe utfordringer innen materialbehandling. Kontakt vårt ingeniørteam i dag for å revidere ditt nåværende freseoppsett. Oppdag hvordan våre spesialdesignede MJW-serie klassifiseringsmøller og oppgraderinger av slitesterke materialer maksimerer oppetiden. De øker også avkastningen på investeringen (ROI) for produksjonslinjen din.
«Takk for at du leste. Jeg håper artikkelen min hjelper. Legg igjen en kommentar nedenfor. Du kan også kontakte Zeldas kundeservicerepresentant på nett hvis du har ytterligere spørsmål.»
— Skrevet av Emily Chen