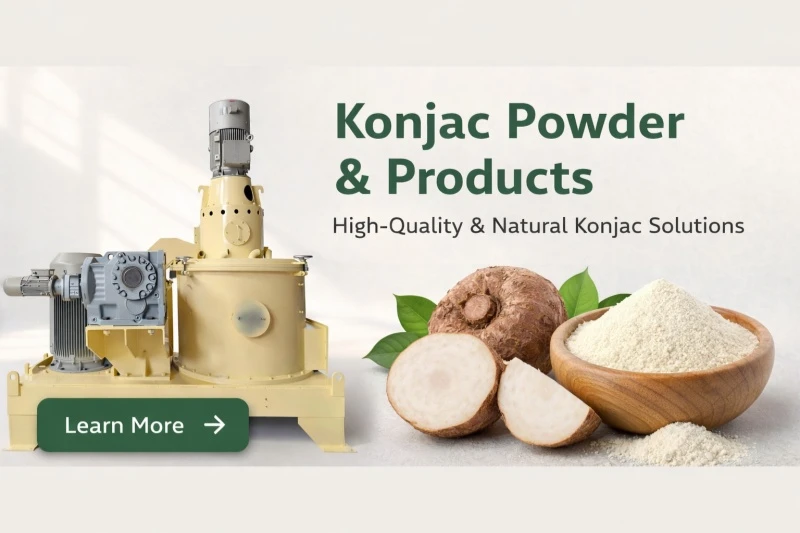
Konjac-rotpulver, utvunnet fra knollen til Amorphophallus konjac plante, har opplevd en massiv økning i global etterspørsel. Konjac-pulver er rikt på glukomannan – en hydrofil kostfiber med eksepsjonelle vannlåsende egenskaper. Derfor har det blitt en kjerneingrediens i fortykningsmidler til mat med rene etiketter, plantebasert kjøtt (vegetarisk), kosttilskudd og farmasøytiske formuleringer.
Det er imidlertid en notorisk utfordring for produsenter å oppnå den førsteklasses, ultrafine partikkelstørrelsen (ofte 120 til 200+ mesh) som kreves for moderne applikasjoner. Tradisjonelle fresesystemer svikter ofte, noe som resulterer i ødelagt produkttekstur, tett maskineri og redusert viskositet.
For å overvinne disse hindringene har prosesseringsindustrien vendt seg til Luftklassifiseringsmølle (ACM)Denne artikkelen vil utforske hvorfor luftklassifiseringsmøller er den definitive teknologien for behandling av konjakrotpulver og gi en trinnvis bruksanvisning. Den vil veilede deg i hvordan du konfigurerer systemet ditt for å oppnå perfekt ultrafin maling uten å ofre kvaliteten.
De unike utfordringene ved å male Konjac-rotpulver
For å forstå hvorfor luftklassifiseringsmøllen er så effektiv, må man først forstå den fiendtlige naturen til rå konjac under mekanisk reduksjon. Konjakrot oppfører seg ulikt vanlige landbruksprodukter eller harde mineraler på grunn av to iboende egenskaper:
Høy viskositet og ekstrem hygroskopisitet
Glukomannan kan absorbere opptil 50 ganger sin egen vekt i vann. Når rå konjac-biter utsettes for friksjon i et standard malekammer, absorberer de all fuktighet fra omgivelsene umiddelbart. Etter hvert som partiklene blir mindre, øker overflatearealet deres, noe som akselererer denne fuktighetsabsorpsjonen. Pulveret forvandles raskt fra et tørt, fast stoff til en klebrig, gummiaktig pasta som fester seg til interne maskindeler, blendinger skjermer og stopper produksjonen fullstendig.
Varmefølsomhet og viskositetsnedbrytning
Den kommersielle verdien av konjakrotpulver er direkte knyttet til dens viskositetHøykvalitets konjac må beholde sin høye molekylvekt for å danne stabile geler. Tradisjonelle mekaniske møller, som hammermøller eller nålemøller, er avhengige av ren støt og skjærkraft, noe som genererer intens lokalisert varme i malesonen. Hvis den indre temperaturen overstiger kritiske terskler, sprekker de langkjedede glukomannan-polysakkaridene. Denne termiske nedbrytningen ødelegger pulverets geleringsevne permanent, kompromitterer dets vannholdende evne og misfarger sluttproduktet fra en ren off-white til en usalgbar brunfarge.
Hvorfor luftklassifiseringsmøllen (ACM) er den perfekte matchen
Luftklassifiseringsmøllen løser de iboende manglene ved tradisjonelle knusesystemer ved å kombinere mekanisk slagsliping med et integrert høyhastighets luftklassifiseringssystem i én enhet.
Kjølekraften til høyvolumsluftstrøm
I motsetning til tradisjonelle kverner som fanger varme, er ACM avhengig av en kontinuerlig luftstrøm med høyt volum for å transportere materialer. Dette høye luft-til-faststoff-forholdet fungerer som en naturlig kjølemekanisme. Luftstrømmen absorberer og fører bort varmen som genereres av den mekaniske påvirkningen fra rotorpinnene eller hamrene. Følgelig holder dette temperaturen inne i kvernkammeret godt under nedbrytningspunktet for glukomannan.
Sømløs integrering av Fresing og klassifisering
I en ACM skjer partikkelstørrelsesreduksjon og separasjon samtidig. Når den indre rotoren bryter ned konjac-flisene, fører luftstrømmene partiklene oppover mot et integrert, uavhengig drevet klassifiseringshjul.
- Fine partikler som samsvarer med den nødvendige aerodynamiske profilen, passerer gjennom hjulet og beveger seg til syklonoppsamleren.
- Overdimensjonerte partikler blir avvist av sentrifugalkraften til hjulet og kastet tilbake ned i slipesonen for umiddelbar ny fresing.
Denne mekanismen eliminerer behovet for fysiske nettingnett, som er det primære sviktpunktet for klebrige materialer som konjac. Uten nettingnett er det ingenting som kan blokkere eller tette seg. Videre forhindrer den «overfresing» – fine partikler fjernes umiddelbart i stedet for å bli truffet gjentatte ganger, noe som minimerer termisk eksponering.
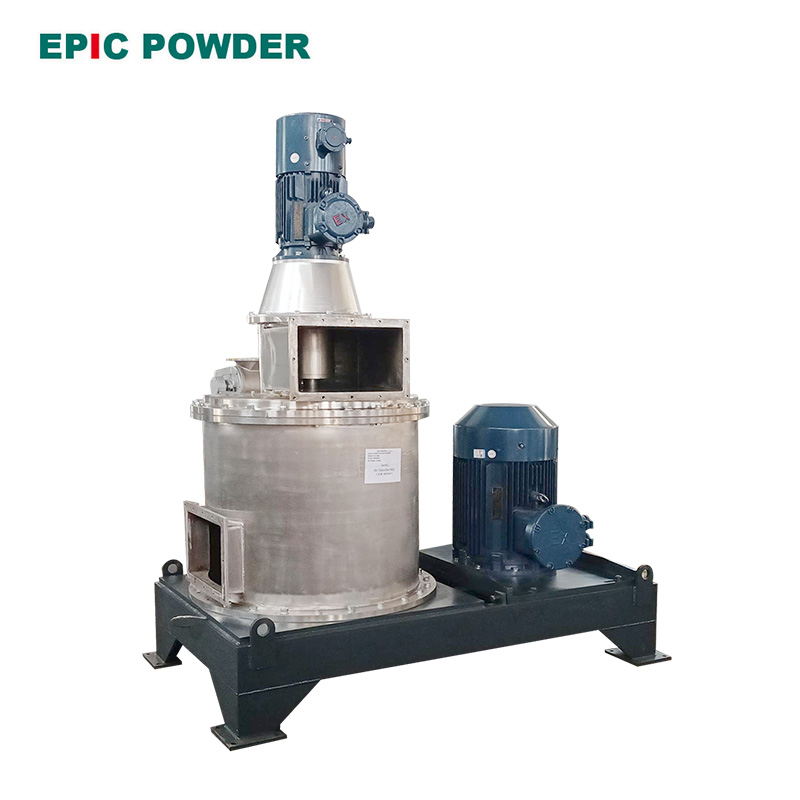
Trinn for trinn: Driftsinnstillinger for Ultrafint Konjac-rotpulver
Å oppnå et konsistent ultrafint konjac-pulver med en tykkelse på 120 til 200 mesh krever presis kontroll over ACM-variablene. Nedenfor finner du den operative planen for optimalisering.
Trinn 1: Råmaterialeforberedelse og fuktighetskontroll
Før konjacen i det hele tatt når møllen, må fuktighetsinnholdet kontrolleres nøye. Rå konjacskiver eller grove granulater bør fortørkes til et fuktighetsnivå på mellom 8% og 10%Enhver fuktighet høyere enn 12% øker risikoen for agglomerering inne i malekammeret eksponentielt, uavhengig av luftstrømvolumet.
Trinn 2: Optimalisering av klassifikatorhjulets hastighet
Den endelige partikkelstørrelsen styres primært av forholdet mellom lufthastigheten og rotasjonshastigheten til klassifiseringshjulet. For å endre partikkelstørrelsesfordelingen (PSD) mot ultrafine nivåer (f.eks. 95% som passerer gjennom 150 mesh):
- Øk klassifiseringshastigheten: Høye turtall øker sentrifugalkraften, slik at bare de fineste partiklene kan unnslippe hjulets skovler.
- Balanser spisshastigheten: Spisshastigheten på sliperotoren må være høy nok til å bryte fiberbitene av konjac, men kalibrert slik at den ikke forårsaker lokal smelting.
Trinn 3: Håndtering av luftvolumstrøm og temperatur
For å garantere at glukomannankvaliteten bevares, må luftbehandlingsenheten overvåkes nøye. For optimal ultrafin produksjon anbefales det på det sterkeste å integrere en kjøler eller avfukter i ACM-ens luftinntakssystem. Ved å tilføre tørr, kjølig luft (vanligvis mellom 10 °C og 15 °C) skapes et miniatyrisert indre miljø. Dette forhindrer at konjac absorberer fuktighet eller overopphetes, og opprettholder dermed en stabil systembalanse under kontinuerlig drift i flere timer.
Viktige fordeler med å bruke ACM til produksjonslinjen for konjac-rotpulver
Smal partikkelstørrelsesfordeling (PSD)
For bruksområder som diettshaker eller farmasøytiske bindemidler er ensartethet alt. En bred PSD resulterer i uforutsigbare hydreringsrater og en grov munnfølelse. Fordi ACM bruker presis aerodynamisk klassifisering, har det resulterende pulveret en utrolig smal, klokkeformet fordeling. Hver batch hydrerer med nøyaktig samme hastighet, noe som gir en jevn, førsteklasses munnfølelse i matformuleringer.
| Funksjon / Metrisk | Tradisjonell hammermølle | Luftklassifiseringsmølle (ACM) |
| Oppnåelig finhet | 60–80 mesh (inkonsekvent) | 120–200+ mesh (svært ensartet) |
| Risiko for tilstopping | Høy (Krever hyppige avstengninger) | Lav (Skjermløs design forhindrer blending) |
| Viskositetsretensjon | Lav (Vanlig termisk skade) | Maksimum (kontinuerlig luftstrømkjøling) |
| Driftsmodus | Batch / Intermittent | Kontinuerlig automatisert produksjon |
Maksimal bevaring av viskositet
Fordi materialet kontinuerlig avkjøles av systemets luftstrøm og evakueres i det mikrosekundet det når målstørrelsen, elimineres termisk nedbrytning praktisk talt. Dette sikrer at det ferdige pulveret beholder sin høyeste nominelle viskositet (målt i mPa·s). Dette lar deg oppnå en premie i B2B-markedet.
Automatisert, støvfri, kontinuerlig drift
Moderne ACM-sløyfer opererer under negativt trykk. Dette lukkede systemet forhindrer at fint, allergenutsatt eller irriterende organisk støv slipper ut i fabrikkmiljøet, noe som sikrer streng overholdelse av lokale sikkerhets- og miljøstandarder. Videre støtter det kontinuerlig automatisering døgnet rundt, noe som reduserer arbeidskostnader drastisk.
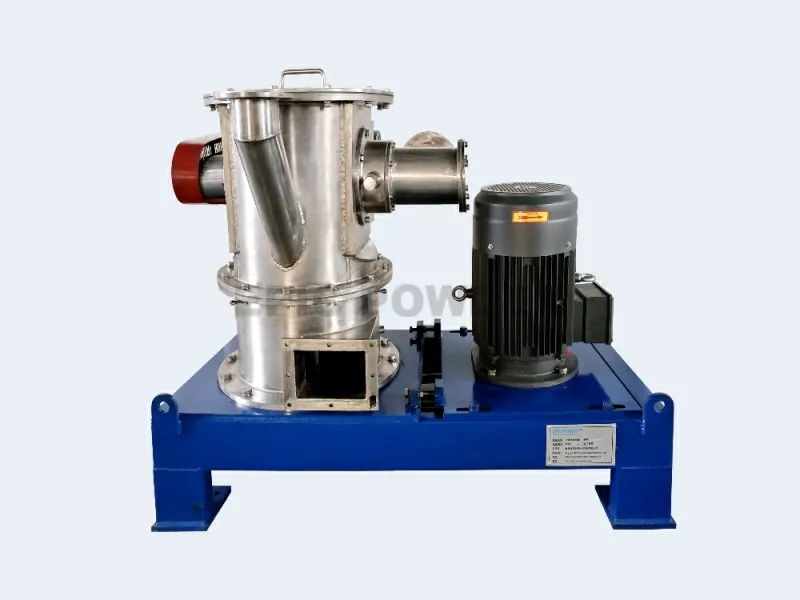
Konklusjon og valg av utstyr
Å oppnå ultrafint konjakrotpulver er en øvelse i å balansere kraft, luftstrøm og temperatur. Selv om råmaterialet byr på betydelige prosesseringshinder på grunn av sin høye viskositet og varmefølsomhet, gir luftklassifiseringsmøllen det nøyaktige fysiske miljøet som trengs for å nøytralisere disse problemene.
Når du velger et ACM-system for konjac-produksjonslinjen din, er standardkonfigurasjoner sjelden nok. Sørg for at du samarbeider med en produsent som er i stand til å tilby tilpassede systemer utstyrt med kjølte luftinntak, anti-stick innvendige polerte overflater og presisjonsfrekvensdrev (VFD) for både rotoren og klassifiseringsenheten. Med riktig systemkonfigurasjon kan prosesseringsanlegget ditt konsekvent frigjøre et førsteklasses, ultrafint produkt som oppfyller de strenge kravene i det moderne globale markedet.
Ofte stilte spørsmål (FAQ)
Q1: Hvordan forhindrer man blokkering eller tilstopping når man kverner konjac med en ACM?
Tilstopping forhindres gjennom to hoveddesignelementer: skjermløs drift og fuktighetskontrollFordi ACM bruker et aerodynamisk hjul i stedet for et fysisk nett for å klassifisere størrelse, er det ingen hull som kan bli blindet av klebrig materiale. I tillegg forhindrer det at pulveret danner en pasta inne i systemet ved å sørge for at fôrråmaterialet har et initialt fuktighetsnivå under 10%.
Q2: Kan vi injisere kjølt luft i luftklassifiseringsmøllen for konjac-prosessering?
Ja, og det anbefales på det sterkeste for industrielle produksjonslinjer med høy kapasitet. Integrering av en kjøleenhet i luftinntakssløyfen kjøler ned den innkommende omgivelsesluften til rundt 10–15 °C. Dette fungerer som en aktiv kjøleribbe, som garanterer at selv under lengre produksjonsperioder på flere timer, stiger den interne systemtemperaturen aldri til en grad som truer konjackvaliteten.
«Takk for at du leste. Jeg håper artikkelen min hjelper. Legg igjen en kommentar nedenfor. Du kan også kontakte Zeldas kundeservicerepresentant på nett hvis du har ytterligere spørsmål.»
— Skrevet av Emily Chen