Dans le domaine de la production et de l'application de revêtements en poudre, l'hétérogénéité de la granulométrie constitue depuis longtemps un problème persistant pour de nombreuses entreprises. Un excès de particules grossières peut engendrer des surfaces de revêtement rugueuses et un aspect peau d'orange prononcé. À l'inverse, une forte proportion de poudre fine, notamment de particules inférieures à 10 µm, peut entraîner plusieurs problèmes : mauvaise adhérence électrostatique, nivellement insuffisant, colmatage du pistolet de pulvérisation et accumulation en bordure (effet de cage de Faraday). Au final, ces problèmes se traduisent par une épaisseur de film irrégulière, une brillance réduite, un faible pouvoir couvrant et un gaspillage important de poudre.
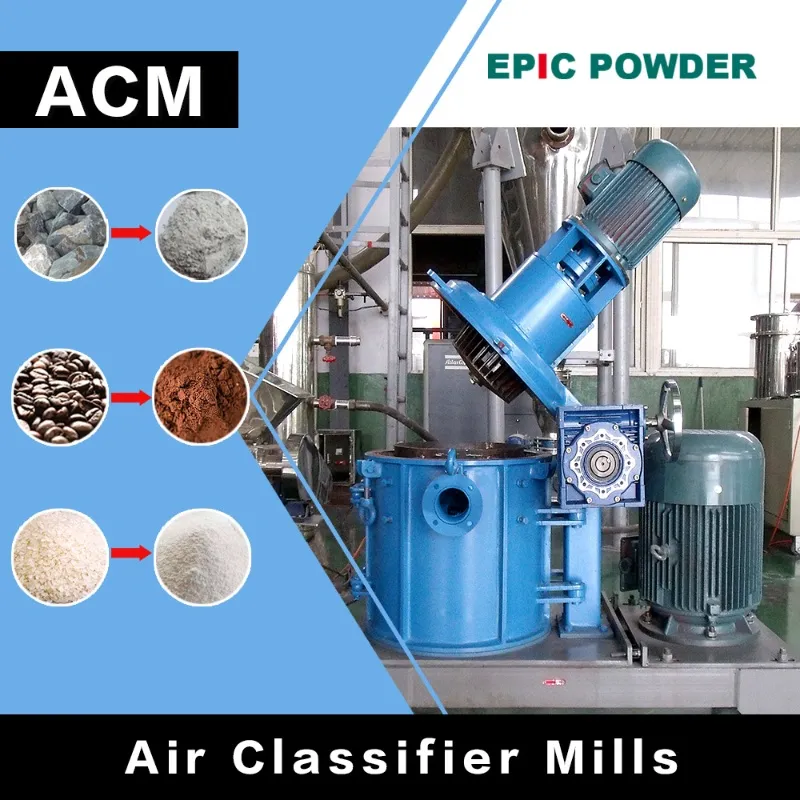
De nombreux fabricants rencontrent des difficultés liées à une faible reproductibilité d'un lot à l'autre, à l'agglomération des poudres pendant le stockage et à une faible efficacité d'application. Le broyage mécanique traditionnel ou le simple tamisage ne permettent pas de résoudre fondamentalement ces problèmes. Le broyeur à classification pneumatique (ACM) est un système intégré de broyage et de classification largement utilisé dans l'industrie des revêtements en poudre. Il optimise la distribution granulométrique des revêtements en poudre grâce à un broyage précis et une classification dynamique. Ce faisant, il aide les entreprises à atteindre une production de haute qualité et à haut rendement.
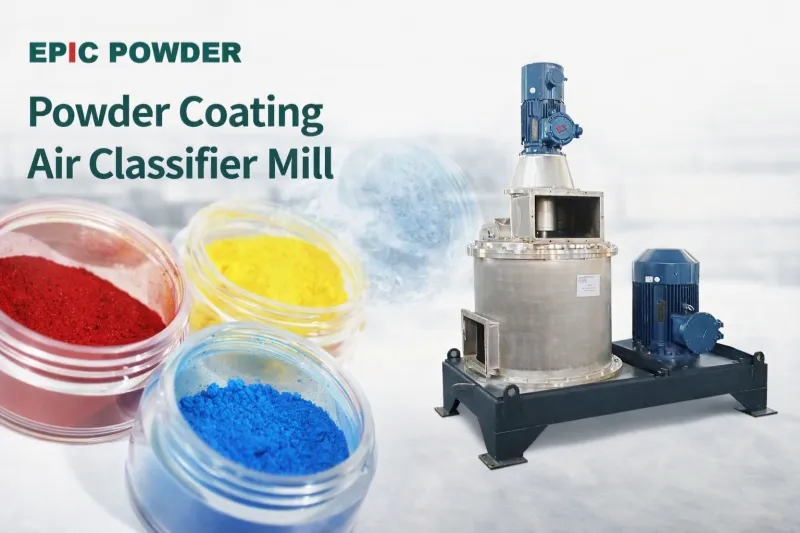
Principe de fonctionnement et principaux avantages de Moulin classificateur d'air pour les revêtements en poudre
Le principe d'un broyeur à classification pneumatique repose sur sa conception intégrée « broyage + classification ». Il ne s'agit pas d'un simple broyeur, mais d'une combinaison optimale de broyage mécanique par impact et de classification aérodynamique. Lorsque les copeaux de revêtement en poudre (provenant de l'extrudeuse) pénètrent dans le broyeur, ils sont d'abord entraînés par le disque de broyage principal rotatif à grande vitesse. Ils entrent en collision, se frottent et se cisaillent contre les broches de broyage, assurant ainsi un broyage primaire.
Ensuite, les particules sont entraînées par le flux d'air le long des parois de la chambre de broyage et pénètrent dans la zone de classification. Ici, la roue de classification rotative à grande vitesse génère une forte force centrifuge, tandis que le ventilateur d'extraction assure une aspiration vers le haut. Les particules sont soumises simultanément aux forces centrifuges et de traînée : les particules grossières, dont la force centrifuge est supérieure à la force de traînée, sont projetées vers la paroi extérieure et retournent dans la zone de broyage pour un broyage plus poussé. Les particules fines, conformes aux critères de classification, sont entraînées par le flux d'air vers le séparateur cyclonique pour y être collectées, achevant ainsi une classification précise.
Ce procédé est sans contact et continu, permettant de contrôler de manière stable la taille médiane des particules (D50) entre 15 et 60 μm, particulièrement adapté aux poudres de revêtement mince (15 à 25 μm).
Comparaison avec les équipements traditionnels : pourquoi Broyeurs à classificateur d'air Exceller
Comparativement aux broyeurs à boulets ou à marteaux traditionnels, le principal avantage des broyeurs à classification pneumatique réside dans le contrôle dynamique des paramètres, permettant d'obtenir une distribution granulométrique étroite (intervalle réduit de 1,8–2,0 à 1,3–1,6). Les principaux paramètres de contrôle sont les suivants :
- Vitesse de la roue du classificateurUne vitesse plus élevée accroît la force centrifuge, ce qui entraîne un broyage plus complet des particules et une taille médiane plus petite. La proportion de poudre fine augmente légèrement, mais peut être contrôlée avec précision.
- Équilibre de l'air d'admission et d'échappementL'augmentation du débit d'air à l'entrée abaisse la température du système et accroît la fragilité des particules, mais une aspiration trop forte risque de les rendre plus grossières ; inversement, la réduction du débit d'air affine les particules. Les systèmes modernes ajustent le débit d'air pour limiter efficacement la formation de poudres ultrafines.
- Taux d'alimentationUne alimentation plus lente prolonge le temps de séjour des particules fines ; une alimentation plus rapide produit des particules plus grossières.
- Sélection de l'écran et facteurs environnementauxAssocié au contrôle de la température et de l'humidité, cela permet d'éviter les fluctuations de la distribution granulométrique dues aux variations de flexibilité de la poudre.
Les broyeurs à matrice de particules (BMP) traditionnels nécessitent souvent un cyclone secondaire pour éliminer l'excès de poudre fine. Ceci allonge le temps de production, réduit le rendement et augmente la consommation d'énergie. La nouvelle génération de systèmes de broyage optimisés en fonction de la granulométrie réduit la formation de poudre fine dès la première étape de classification grâce à un équilibre précis des flux d'air d'entrée et de sortie. Les particules de grande taille sont broyées de manière répétée jusqu'à la granulométrie cible, permettant ainsi d'obtenir des produits hautement concentrés sans séparation secondaire, avec un rendement supérieur au 10%.
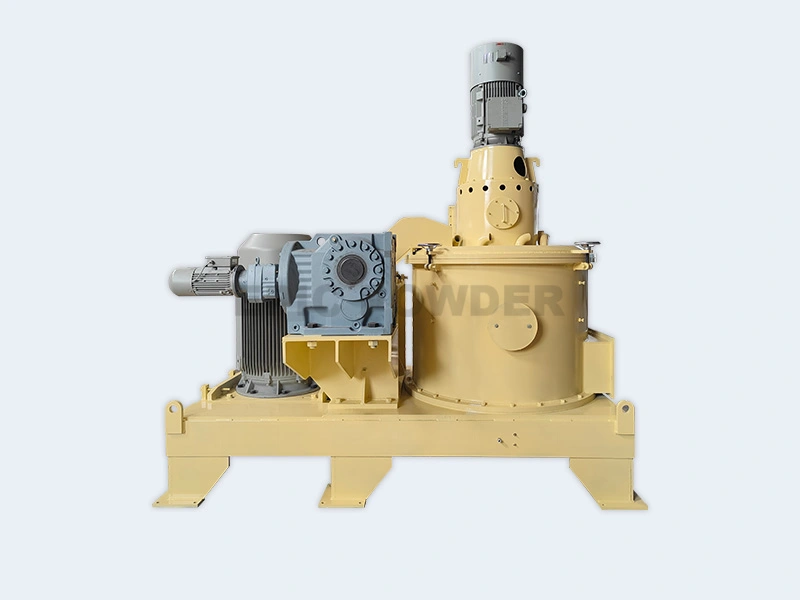
Optimisation complète des performances des revêtements en poudre par Moulin classificateur d'air
Les effets d'optimisation des ACM se reflètent dans cinq domaines clés de performance des revêtements en poudre :
- Fluidité et applicabilitéUne distribution granulométrique étroite réduit les forces de van der Waals et l'adsorption statique entre les poudres fines. La fluidité de la poudre est améliorée, le colmatage du pistolet de pulvérisation est réduit, l'accumulation sur les bords est minimisée et l'effet de cage de Faraday est considérablement atténué, améliorant ainsi la couverture des angles complexes des pièces.
- Stabilité du stockageAvec moins de poudres ultrafines, les poudres sont moins sujettes à l'agglomération, restent stables sous l'humidité ou à haute température et présentent une forte répétabilité d'un lot à l'autre.
- Qualité du revêtementLa granulométrie uniforme garantit une épaisseur de film constante, une brillance élevée et l'absence d'effet peau d'orange et d'imperfections. La netteté de l'image et la régularité de la surface sont nettement améliorées.
- Avantages économiques: La couverture augmente de 10 à 15% pour la même épaisseur ou peut réduire l'épaisseur de 25 à 30% tout en respectant les normes, en réduisant les déchets et le coût global.
- Avantages environnementaux et d'efficacitéSa conception intégrée réduit la consommation d'énergie et la pollution par la poussière. Sa capacité s'adapte à différents modèles, des petites installations aux systèmes industriels.
Questions et réponses fréquentes
Question 1 : Pourquoi le broyeur à classification pneumatique permet-il de résoudre plus efficacement le problème des revêtements en poudre fine en excès que les tamisages traditionnels ou les broyeurs mécaniques ? Pourquoi l’efficacité des méthodes traditionnelles est-elle faible ?
Répondre: Le tamisage traditionnel repose uniquement sur la séparation mécanique par perforation, un procédé qui s'encrasse facilement et s'avère peu efficace. Il ne permet pas de corriger le surbroyage lors du broyage. Les broyeurs mécaniques classiques ne permettent pas de classification dynamique, mélangeant les poudres fines et grossières et nécessitant un post-traitement. Les broyeurs à classification pneumatique utilisent l'aérodynamisme et la force centrifuge pour une séparation « en ligne » en temps réel : les particules grossières sont renvoyées pour un nouveau broyage, tandis que les particules fines sont rapidement évacuées, évitant ainsi le surbroyage. De plus, les modèles optimisés peuvent supprimer la formation de poudres ultrafines (< 10 µm) grâce à l'équilibre du flux d'air, éliminant ainsi le besoin d'un cyclone secondaire. Le temps de production est réduit et le rendement est amélioré de plus de 200 TP3T. Les expériences montrent que les broyeurs à classification pneumatique traditionnels produisent de 15 à 200 TP3T de fines, tandis que les systèmes optimisés réduisent ce chiffre à 5 à 80 TP3T, résolvant directement les problèmes en aval tels qu'une mauvaise stabilité statique et des problèmes de nivellement.
Question 2 : Pour les poudres à revêtement mince (D50 15–25 μm), comment un broyeur à classification pneumatique prévient-il la granulométrie explosive des poudres fines et la réduction du rendement ? Quelles sont les principales techniques de réglage des paramètres ?
Répondre: Les poudres pour revêtements minces nécessitent des granulométries plus fines, mais les méthodes traditionnelles produisent une quantité excessive de fines, avec des rendements de seulement 70 à 80 % (TP3T). Les broyeurs à matrice active (ACM) atteignent la finesse requise en augmentant la vitesse de la roue de classification tout en ajustant précisément le débit d'air (légèrement réduit pour contrôler l'aspiration) et le débit d'alimentation (modérément ralenti pour prolonger le temps de séjour). Des structures de broyeur optimisées (lames de roue de classification et broches de broyage améliorées) broient les grosses particules de manière répétée au lieu de les surbroyer en un seul passage. Les nouveaux équipements permettent également d'ajuster la température de l'air d'entrée afin de maintenir une fragilité de poudre appropriée, évitant ainsi un sur-finissage. Technique de réglage pratique : fixer d'abord la vitesse pour atteindre le D50 cible, puis ajuster finement le débit d'air pour équilibrer les forces centrifuges et de traînée, et enfin vérifier la distribution granulométrique à l'aide d'un analyseur de taille de particules laser. Ceci stabilise la production dans la plage de 15 à 25 µm, maintient une proportion raisonnable de poudre fine et garantit un rendement supérieur à 95 % (TP3T).
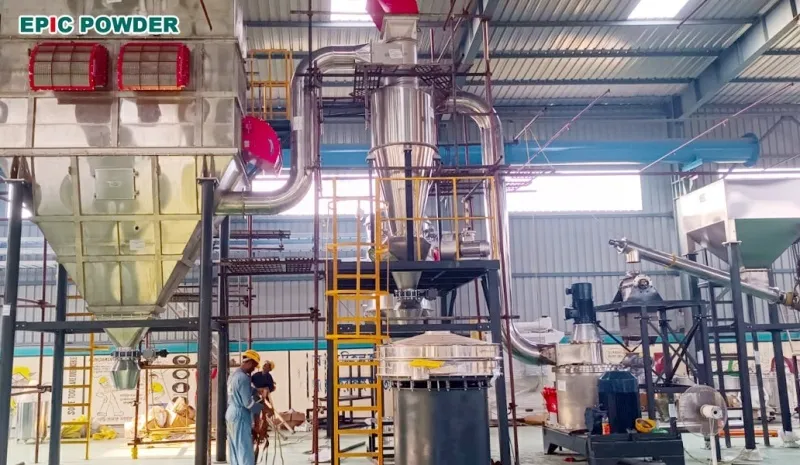
Résultats pratiques
Résultat 1 : Optimisation de la ligne de revêtement en poudre grâce à un cyclone de classification amélioré (type SAG)
Une entreprise de revêtement a remplacé un cyclone standard par un cyclone de type SAG doté d'entrées d'air secondaires et d'ailettes directrices. Les simulations CFD et les mesures ont démontré une amélioration du flux du vortex externe, maintenant une efficacité de collecte élevée tout en éliminant efficacement les poudres ultrafines < 5 μm. La distribution granulométrique a été réduite, l'angle de repos de la poudre (AOR) est passé de 42° à 35°, et l'angle d'avalanche (AVA) ainsi que le taux d'expansion du lit rotatif (RBER) ont été significativement diminués, améliorant ainsi la fluidité. La profondeur d'application du revêtement (DOI) a été améliorée de 151 TP3T, la rugosité de surface (Ra) a diminué de 201 TP3T et la microscopie confocale laser a révélé une excellente planéité. Lors de la pulvérisation sur des pièces automobiles, la couverture des angles a été améliorée de 181 TP3T, sans accumulation sur les bords. Le taux de réussite global du revêtement est passé de 921 TP3T à 981 TP3T.
Résultat 2 : Application industrielle de la poudre de revêtement mince (D50 15–25 μm)
Un fabricant professionnel de poudres pour revêtements minces a utilisé des ACM optimisées sur plusieurs modèles pour produire en série une poudre D50 de 22 μm. Les méthodes traditionnelles entraînaient l'agglomération et le colmatage des pistolets de pulvérisation. La production optimisée a permis de maintenir une proportion de poudre fine, d'augmenter l'indice de fluidité de 30% et d'obtenir une charge électrostatique plus uniforme. Appliquée sur du mobilier métallique, la couverture a augmenté de 28% avec la même quantité de matériau. L'épaisseur du revêtement a pu être réduite de 80 μm à 55 μm tout en respectant les normes de durabilité, ce qui a permis d'économiser 22% de matières premières. Un fonctionnement continu pendant six mois a maintenu la variation de D50 < ±1 μm entre les lots. Les retours clients ont indiqué que la constance de l'aspect du revêtement avait atteint des niveaux de référence dans l'industrie, et les commandes ont augmenté de 35%.
Conclusion
L'optimisation des broyeurs à classification pneumatique ne se limite pas à l'équipement lui-même. Elle exige un ajustement systématique de la formulation des matières premières, des procédés d'extrusion et des paramètres de pulvérisation en aval. Les entreprises peuvent suivre en temps réel les courbes granulométriques grâce à des analyseurs de taille de particules laser. De plus, elles peuvent optimiser les paramètres par la méthode des plans d'expériences (DOE), passant ainsi d'une approche d'adaptation passive à un contrôle actif.
À l'avenir, les machines de fabrication additive intégreront des systèmes de contrôle intelligents, tels que la surveillance en ligne de la taille des particules et la rétroaction automatique. Ces avancées permettront d'améliorer encore l'efficacité, le respect de l'environnement et la production intelligente des revêtements en poudre.
Vous craignez toujours une granulométrie irrégulière ? En choisissant le broyeur à classification pneumatique adapté et en combinant un contrôle rigoureux des paramètres à des optimisations structurelles innovantes, vous obtiendrez facilement des revêtements en poudre haute performance à granulométrie étroite. Vous renforcerez ainsi la compétitivité de vos produits et réduirez vos coûts globaux.
Il est conseillé aux entreprises de choisir leur équipement en fonction de leur capacité de production. Nous recommandons également de réaliser des essais à petite échelle et des projets pilotes avec des fabricants professionnels afin de mettre en œuvre rapidement des solutions d'optimisation. La révolution de la qualité des revêtements en poudre commence par un contrôle précis de la granulométrie !
« Merci de votre lecture. J’espère que cet article vous sera utile. N’hésitez pas à laisser un commentaire ci-dessous. Pour toute question, vous pouvez également contacter le service client en ligne de Zelda. »
— Publié par Emily Chen