У галіне вытворчасці і нанясення парашковых пакрыццяў нераўнамерны памер часціц доўгі час з'яўляецца пастаяннай праблемай для многіх кампаній. Лішак буйных часціц можа прывесці да шурпатасці паверхні пакрыцця і моцнай тэкстуры «апельсінавай скарынкі». І наадварот, высокая доля дробнага парашка, асабліва часціц памерам менш за 10 мкм, можа прывесці да шэрагу праблем. Сярод іх дрэнная электрастатычная адгезія, дрэннае выраўноўванне, закаркаванне распыляльніка і назапашванне на краях (эфект клеткі Фарадэя). У канчатковым выніку гэтыя праблемы прыводзяць да нераўнамернай таўшчыні плёнкі, зніжэння бляску, нізкай пакрывальнасці і значных страт парашка.
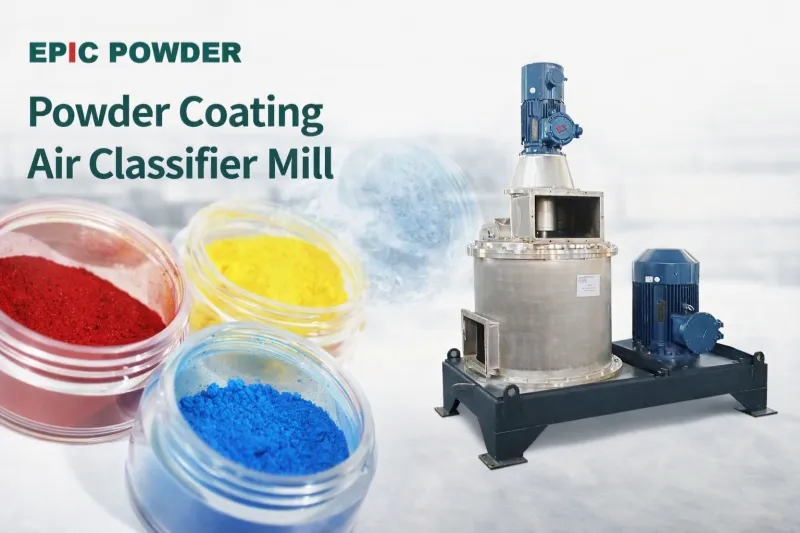
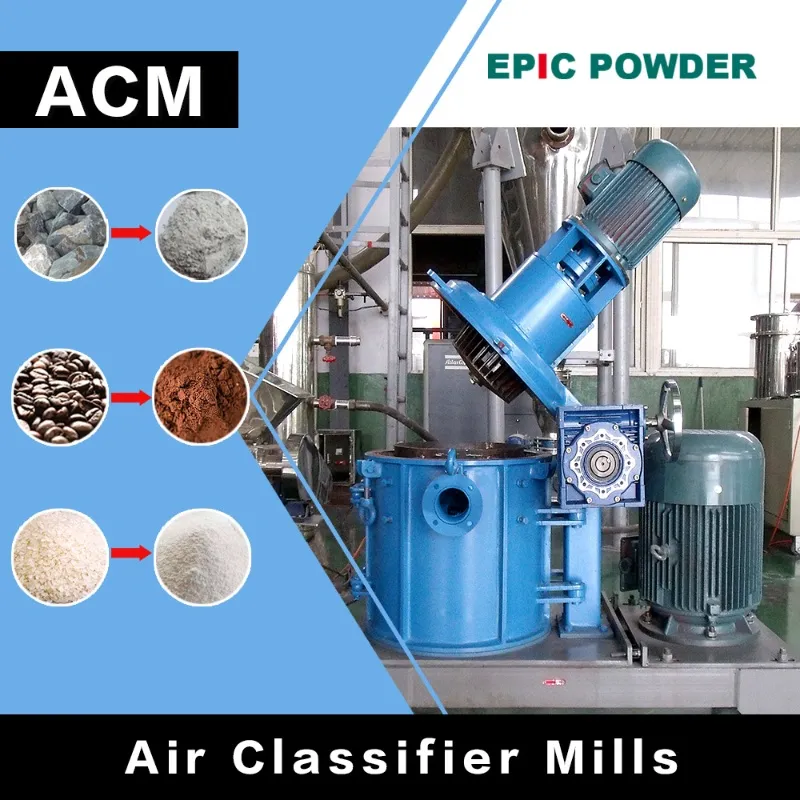
Многія вытворцы таксама сутыкаюцца з праблемамі нізкай паўтаральнасці ад партыі да партыі, злежвання падчас захоўвання і нізкай эфектыўнасці нанясення. Традыцыйны механічны памол або простае прасейванне не могуць кардынальна вырашыць гэтыя праблемы. Паветраны класіфікатарны млын (ACM) — гэта асноўная інтэграваная прылада для памола і класіфікацыі ў прамысловасці парашковых пакрыццяў. Ён аптымізуе размеркаванне памераў часціц (PSD) парашковых пакрыццяў дзякуючы дакладнаму памолаванню і дынамічнай класіфікацыі. Такім чынам, ён дапамагае кампаніям дасягнуць высокай эфектыўнасці і якасці вытворчасці.
Прынцып працы і асноўныя перавагі Паветраны класіфікатар млын для парашковых пакрыццяў
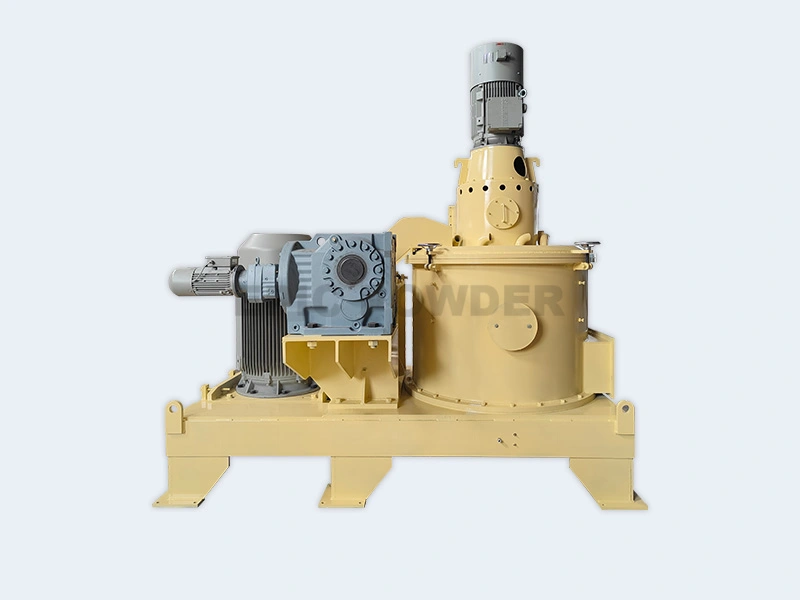
Аснова паветранага класіфікатара заключаецца ў яго інтэграванай канструкцыі «драбненне + класіфікацыя». Гэта не проста шліфавальны станок, а ідэальнае спалучае механічнае ўдарнае шліфаванне з аэрадынамічнай класіфікацыяй. Калі стружка парашковага пакрыцця (з выхаду экструдара) трапляе ў млын, яна спачатку перамяшчаецца праз хуткасны круцільны галоўны шліфавальны дыск. Яна сутыкаецца, церціся і зразаецца з шліфавальнымі штыфтамі, дасягаючы першаснага драбнення.
Далей часціцы пераносяцца паветраным патокам уздоўж сценак камеры млына і трапляюць у зону класіфікацыі. Тут хуткасны класіфікацыйны круг стварае моцную цэнтрабежную сілу, а вентылятар з індукаванай цягай забяспечвае ўсмоктванне ўверх. Часціцы адначасова падвяргаюцца ўздзеянню цэнтрабежных сіл і сіл лапатнага супраціўлення: буйныя часціцы, цэнтрабежная сіла якіх перавышае лапатнае супраціўленне, адкідваюцца да вонкавай сценкі і вяртаюцца ў зону памолу для далейшага памолу. Кваліфікаваныя дробныя часціцы пераносяцца паветраным патокам у цыклонны сепаратар для збору, што дазваляе дакладна класіфікаваць часціцы.
Гэты працэс бескантактавы і бесперапынны, што дазваляе стабільна кантраляваць сярэдні памер часціц (D50) у межах 15–60 мкм, што асабліва падыходзіць для тонкапакрытых парашкоў (15–25 мкм).
Параўнанне з традыцыйным абсталяваннем: чаму Паветраныя класіфікацыйныя млыны Excel
У параўнанні з традыцыйнымі шаравымі або малатковымі млынамі, найбольшай перавагай паветраных класіфікатараў з'яўляецца дынамічнае кіраванне параметрамі, якое дазваляе дасягнуць вузкага размеркавання памераў часціц (дыяпазон зменшаны з 1,8–2,0 да 1,3–1,6). Асноўныя параметры кіравання ўключаюць:
- Хуткасць кола класіфікатараБольш высокая хуткасць павялічвае цэнтрабежную сілу, што прыводзіць да больш дбайнага драбнення часціц і меншага сярэдняга памеру часціц. Доля дробнага парашка нязначна павялічваецца, але яе можна дакладна кантраляваць.
- Баланс уваходнага і выходнага паветраПавелічэнне патоку паветра на ўваходзе зніжае тэмпературу сістэмы і павялічвае далікатнасць часціц, але больш моцнае ўсмоктванне можа зрабіць часціцы больш грубымі; і наадварот, зніжэнне патоку паветра драбніць часціцы. Сучасныя сістэмы рэгулююць паветраны баланс, каб эфектыўна падаўляць утварэнне ультрадробнага парашка.
- Хуткасць падачыПавольнейшая падача падаўжае час знаходжання больш дробных часціц; хутчэйшая падача стварае больш буйныя часціцы.
- Выбар экрана і фактары навакольнага асяроддзяУ спалучэнні з кантролем тэмпературы і вільготнасці гэта дазваляе пазбегнуць ваганняў PSD, выкліканых зменамі гнуткасці парашка.
Традыцыйныя ACM часта патрабуюць другаснага цыклону для выдалення лішку дробнага парашка. Гэта не толькі падаўжае час вытворчасці і зніжае выхад, але і павялічвае спажыванне энергіі. Новае пакаленне сістэм памолу з аптымізаваным памерам часціц памяншае ўтварэнне дробнага парашка на стадыі першаснай класіфікацыі, рэгулюючы баланс уваходнага і выходнага паветранага патоку. Буйныя часціцы паўторна здрабняюцца да мэтавага дыяпазону, што дазваляе атрымаць высокаканцэнтраваныя прадукты без другаснага падзелу з паляпшэннем выхаду ў параўнанні з 10%.
Комплексная аптымізацыя прадукцыйнасці парашковых пакрыццяў з дапамогай Паветраны класіфікатар млын
Аптымізацыя ACM адлюстроўваецца ў пяці ключавых галінах эфектыўнасці парашковага пакрыцця:
- Цякучасць і прыдатнасцьВузкае размеркаванне памяншае сілы Ван-дэр-Ваальса і статычную адсорбцыю паміж дробнымі парашкамі. Паляпшаецца цякучасць парашка, памяншаецца закаркаванне распыляльніка, мінімізуецца назапашванне на краях, а эфект клеткі Фарадэя значна змяншаецца, што паляпшае пакрыццё складаных кутоў дэталяў.
- Стабільнасць пры захоўванніПры меншай колькасці ультратонкіх парашкоў парашкі менш схільныя да злежвання, застаюцца стабільнымі пры вільготнасці або высокай тэмпературы і дэманструюць высокую паўтаральнасць ад партыі да партыі.
- Якасць пакрыццяАднастайны памер часціц забяспечвае аднолькавую таўшчыню плёнкі, высокі бляск, адсутнасць «апельсінавай скарынкі» або плям. Значна паляпшаецца выразнасць выявы (DOI) і гладкасць паверхні.
- Эканамічныя выгадыПакрыццё павялічваецца на 10–151 TP3T пры той жа таўшчыні або можа паменшыць таўшчыню на 25–301 TP3T, адначасова адпавядаючы стандартам, зніжаючы адходы і агульны кошт.
- Экалагічныя і эфектыўныя перавагіІнтэграваная канструкцыя зніжае спажыванне энергіі і забруджванне пылам. Магутнасць можа адпавядаць розным мадэлям, ад дробных да прамысловых узроўняў.
Частыя пытанні і адказы
Пытанне 1: Чаму паветраны класіфікатар можа вырашыць праблему залішняй дробнай парашковай афарбоўкі больш эфектыўна, чым традыцыйныя прасейваючыя або механічныя млыны? Чаму эфектыўнасць традыцыйных метадаў нізкая?
Адказ: Традыцыйнае прасейванне абапіраецца выключна на механічнае падзел адтулін, якое лёгка засмечваецца і з'яўляецца неэфектыўным. Яно не можа вырашыць праблему празмернага здрабнення падчас памолу. Звычайным механічным млынам не хапае дынамічнай класіфікацыі, яны змешваюць дробныя і грубыя парашкі і патрабуюць дадатковай пасляапрацоўкі. Паветраныя класіфікацыйныя млыны выкарыстоўваюць аэрадынаміку + цэнтрабежную сілу для падзелу ў рэжыме рэальнага часу "онлайн": грубыя часціцы вяртаюцца для паўторнага здрабнення, а дробныя часціцы хутка выдаляюцца, прадухіляючы празмернае здрабненне. Акрамя таго, аптымізаваныя мадэлі могуць падаўляць утварэнне ультрадробнага парашка (<10 мкм) праз баланс паветранага патоку, што ліквідуе неабходнасць у другасным цыклоне. Час вытворчасці скарачаецца, а выхад паляпшаецца больш чым на 20%. Эксперыменты паказваюць, што традыцыйныя ACM вырабляюць 15–20% дробных часціц, у той час як аптымізаваныя сістэмы зніжаюць гэты паказчык да 5–8%, непасрэдна вырашаючы праблемы наступнага этапу, такія як дрэнныя статычныя ўласцівасці і праблемы з выраўноўваннем.
Пытанне 2: Як паветраны класіфікатар прадухіляе выбуховы рост дробнага парашка і зніжэнне выхаду для тонкапакрытых парашкоў (D50 15–25 мкм)? Якія ключавыя метады рэгулявання параметраў?
Адказ: Парашкі для тонкага пакрыцця патрабуюць больш дробных памераў часціц, але традыцыйныя метады дазваляюць атрымліваць празмерна дробныя часціцы, з выхадам толькі 70–801 TP3T. ACM дасягаюць дробнасці за кошт павелічэння хуткасці класіфікацыйнага кола пры адначасовым дакладным падборы патоку паветра (нязначна зніжанага для кантролю ўсмоктвання) і хуткасці падачы (умерана запаволенай для падаўжэння часу знаходжання). Аптымізаваныя канструкцыі млыноў (палепшаныя лопасці класіфікацыйнага кола і шліфавальныя штыфты) шматразова здрабняюць буйныя часціцы замест празмернага здрабнення за адзін праход. Новае абсталяванне таксама можа рэгуляваць тэмпературу ўваходнага паветра для падтрымання адпаведнай далікатнасці парашка, пазбягаючы празмернага здрабнення. Практычны метад рэгулявання: спачатку зафіксуйце хуткасць для дасягнення мэтавага значэння D50, затым дакладна адрэгулюйце паток паветра, каб збалансаваць цэнтрабежныя сілы і сілы лабавога супраціўлення, і, нарэшце, праверце PSD з дапамогай лазернага аналізатара памеру часціц. Гэта стабілізуе вытворчасць у дыяпазоне 15–25 мкм, падтрымлівае разумную прапорцыю дробнага парашка і падтрымлівае выхад вышэй за 951 TP3T.
Практычныя вынікі
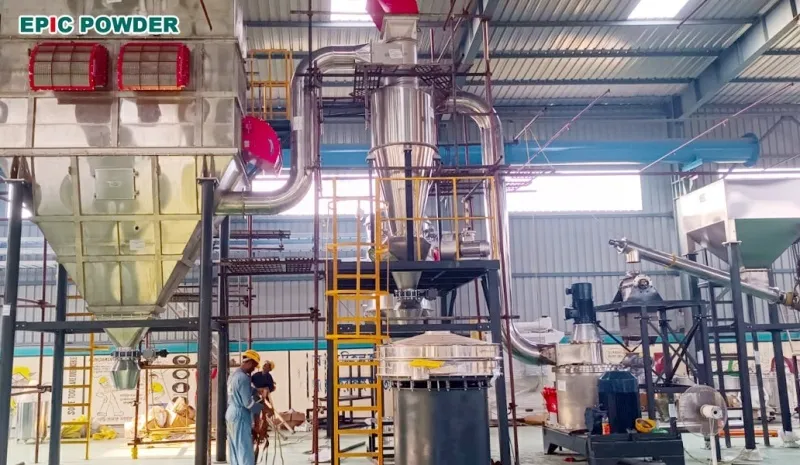
Вынік 1: Аптымізацыя лініі парашковага пакрыцця з выкарыстаннем палепшанага класіфікацыйнага цыклону (тыпу SAG)
Кампанія па нанясенні пакрыццяў замяніла стандартны цыклон на цыклон тыпу SAG з другаснымі ўваходамі для паветра і накіроўвальнымі лапаткамі. CFD-мадэляванне і вымярэнні паказалі палепшаны знешні віхравы паток, падтрымліваючы высокую эфектыўнасць збору, адначасова эфектыўна выдаляючы ультратонкі парашок памерам <5 мкм. PSD звузілася, вугал натуральнага адкосу парашка (AOR) паменшыўся з 42° да 35°, а вугал лавіны (AVA) і хуткасць пашырэння кручэння пласта (RBER) значна знізіліся, што палепшыла цякучасць. DOI пакрыцця палепшыўся на 15%, шурпатасць паверхні Ra паменшылася на 20%, а лазерная канфакальная мікраскапія паказала выдатную пляскатасць. Пры распыленні на аўтамабільныя дэталі пакрыццё кутоў павялічылася на 18% без назапашвання па краях. Агульны паказчык праходжання пакрыцця палепшыўся з 92% да 98%.
Вынік 2: Прамысловае прымяненне тонкапакрывнога парашка (D50 15–25 мкм)
Прафесійны вытворца тонкапаліўных парашкоў выкарыстаў аптымізаваныя ACM (акрылавыя модулі) у некалькіх мадэлях для масавай вытворчасці парашка D50 з памерам 22 мкм. Традыцыйныя метады прывялі да злежвання і закаркоўвання распыляльніка. Аптымізаваная вытворчасць захавала прапорцыю дробнага парашка, павялічыўшы індэкс цякучасці парашка на 301 TP3T і дасягнуўшы больш раўнамернага электрастатычнага зарада. Пры нанясенні на металічную мэблю пакрыццё павялічылася на 281 TP3T пры тым жа выкарыстанні матэрыялу. Таўшчыню пакрыцця ўдалося паменшыць з 80 мкм да 55 мкм, захаваўшы пры гэтым стандарты трываласці, зэканоміўшы 221 TP3T сыравіны. Бесперапынная праца на працягу шасці месяцаў падтрымлівала варыяцыі D50 <±1 мкм паміж партыямі. Водгукі кліентаў паказалі, што аднастайнасць знешняга выгляду пакрыцця дасягнула вядучых у галіны ўзроўняў, а колькасць заказаў павялічылася на 351 TP3T.
Заключэнне
Аптымізацыя паветраных класіфікатараў не абмяжоўваецца самім абсталяваннем. Яна патрабуе сістэматычнай карэкціроўкі рэцэптуры сыравіны, працэсаў экструзіі і параметраў распылення пасля працэсу. Кампаніі могуць кантраляваць крывыя PSD у рэжыме рэальнага часу з дапамогай лазерных аналізатараў памеру часціц. Акрамя таго, яны могуць аптымізаваць параметры з дапамогай DOE (планавання эксперыментаў), змяняючы свой падыход ад «пасіўнай адаптацыі» да «актыўнага кантролю».
У будучыні ACM будуць уключаць інтэлектуальныя сістэмы кіравання, такія як маніторынг памеру часціц у рэжыме рэальнага часу і аўтаматычная зваротная сувязь. Гэтыя дасягненні яшчэ больш паспрыяюць павышэнню эфектыўнасці, экалагічнасці і інтэлектуальнай вытворчасці парашковых пакрыццяў.
Вас усё яшчэ турбуе нераўнамерны памер часціц? Выбраўшы правільны паветраны класіфікатар і спалучыўшы навуковы кантроль параметраў з новымі структурнымі аптымізацыямі, вы можаце лёгка дасягнуць вузкага размеркавання высокапрадукцыйных парашковых пакрыццяў. Гэта павысіць канкурэнтаздольнасць прадукцыі і знізіць агульныя выдаткі.
Кампаніям рэкамендуецца выбіраць абсталяванне ў залежнасці ад вытворчых магутнасцей. Мы таксама рэкамендуем праводзіць невялікія і пілотныя выпрабаванні з прафесійнымі вытворцамі для хуткага ўкаранення рашэнняў па аптымізацыі. Рэвалюцыя якасці парашковага пакрыцця пачынаецца з дакладнага кантролю памеру часціц!
«Дзякуй за чытанне. Спадзяюся, мой артыкул будзе карысным. Калі ласка, пакіньце каментар ніжэй. Вы таксама можаце звязацца з прадстаўніком службы падтрымкі кліентаў Zelda онлайн, калі ў вас ёсць дадатковыя пытанні».
— Апублікавана Эмілі Чэн