La résine phénolique (résine phénol-formaldéhyde) est une résine thermodurcissable classique largement utilisée dans les matériaux de friction (plaquettes de frein), les meules, les composés de moulage, les liants réfractaires et l'encapsulation électronique. Pour répondre à des exigences de performance spécifiques — telles qu'une meilleure dispersion dans les composites, une fluidité accrue lors du moulage ou une réactivité améliorée dans les formulations de friction — la résine phénolique doit souvent être transformée en poudre ultrafine (généralement D50 < 10–20 μm, voire submicronique dans certaines applications haut de gamme). Cependant, la préparation de telles poudres ultrafines est complexe. poudre de résine phénolique ultrafine Le broyage mécanique présente une difficulté majeure : la maîtrise précise et rigoureuse de la température. Un contrôle inadéquat peut entraîner une défaillance du matériau ou une dégradation significative de ses performances. Ce contrôle est devenu l’aspect le plus critique et le plus complexe de l’ensemble du processus de broyage ultrafin.
La sensibilité thermique de la résine phénolique — la cause fondamentale
Les résines phénoliques se divisent en deux grandes catégories :
- Type Novolac (thermoplastique, catalysé par un acide, nécessite un agent de durcissement)
- Type résol (thermodurcissable, catalysé par des alcalis, autodurcissant à la chaleur)
Les deux types présentent une réactivité thermique évidente dès des températures relativement basses :
- Le point de ramollissement du novolaque est généralement de 70 à 100 °C.
- Le résol commence des réactions de réticulation/polycondensation notables autour de 120–150 °C (parfois même plus bas avec des catalyseurs).
- Au-dessus de 150–180 °C, un durcissement rapide se produit, accompagné de la libération de petites molécules (eau, formaldéhyde, etc.).
Lors du broyage ultrafin (en particulier par des méthodes mécaniques comme les broyeurs à jet, les broyeurs à impact mécanique ou les broyeurs à vibrations), les sources de chaleur suivantes s'accumulent inévitablement :
- Frottement par collision et par cisaillement entre les particules et entre les particules et le milieu de broyage
- Chaleur d'impact du rotor/stator à grande vitesse
- Chaleur de compression dans un flux d'air à haute pression (dans les broyeurs à jet)
Ces élévations de température, localisées ou globales, sont difficiles à éviter lors du broyage conventionnel. Dès que la température du matériau dépasse environ 60 à 80 °C pendant une période prolongée (ou dépasse instantanément 100 à 120 °C par endroits), plusieurs problèmes graves surviennent.
Principales conséquences d'une mauvaise régulation de la température
(1) Durcissement/réticulation prématurée
- Les particules de poudre durcissent partiellement → perdent leur thermoplasticité → deviennent dures et cassantes → difficiles à pulvériser davantage
- Les particules durcies s'agglomèrent → bloquent le système de classification ou les buses
- Le produit final présente une masse moléculaire/distribution incohérente → mauvaise fluidité, durcissement irrégulier dans les applications en aval
(2) Agglomération et adhérence des particules
- Ramollissement local + légère réticulation → les particules adhèrent entre elles et aux parois des équipements
- Les phénomènes d’agglomération et de formation de grumeaux sont très fréquents → ils réduisent considérablement l’efficacité et le rendement du broyage
- Les cas les plus graves entraînent l'arrêt de l'usine pour nettoyage.
(3) Dégradation des propriétés de la résine
- Perte de composés volatils (phénol libre, aldéhyde libre) → modifications de la réactivité et des caractéristiques de durcissement
- Noircissement/jaunissement → inacceptable pour les applications de couleur claire ou pour lesquelles l'apparence est primordiale
- Réduction de la solubilité/fluidité lors du compoundage ultérieur → affecte les performances de friction, la fluidité de moulage, etc.
(4) Risques pour la sécurité
- Accumulation de chaleur + poussières fines + dégagement de traces de formaldéhyde → risque accru d'explosion de poussières ou d'irritation
Pourquoi broyage ultrafin particulièrement sensible à la température ?
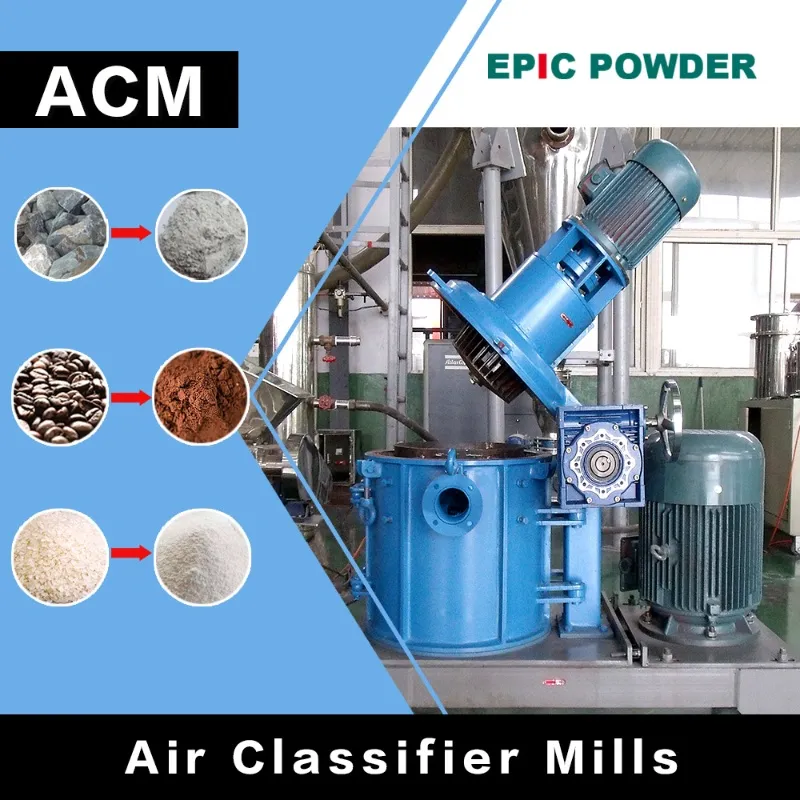
Le broyage grossier (par exemple, 100 à 500 μm) génère moins de chaleur par unité de masse, et le temps de séjour court permet une dissipation naturelle de la chaleur. Mais le broyage ultrafin nécessite :
- Une consommation d'énergie spécifique beaucoup plus élevée (souvent de 100 à 1000 kWh/t ou plus)
- Cycles répétés / durée de séjour cumulée plus longue
- Taille des particules plus petite → surface spécifique plus élevée → absorption de chaleur plus rapide et dissipation plus difficile
- Filtre plus fin → passage plus étroit → risque de surchauffe locale
Ces facteurs multiplient de façon exponentielle la difficulté de contrôler la température.
Les solutions courantes actuelles et leurs limites
| Méthode | Principe de refroidissement | Finesse réalisable | Limitations / Coût |
|---|---|---|---|
| Température normale + refroidissement externe puissant | Chemise air/eau + faible débit d'alimentation | ~20–50 μm | Limité, et toujours susceptible de surchauffer localement. |
| meulage à l'air froid à basse température | -40°C ~ 0°C air comprimé | ~10–30 μm | Énergétiquement gourmand en énergie, mais encore insuffisant pour les particules inférieures à 10 μm. |
| Broyage cryogénique (azote liquide) | Fragilisation à -196 °C + refroidissement | <10 μm, voire submicronique | Coût élevé, équipement complexe, forte consommation d'azote |
| Broyage humide + séchage | Chaleur générée absorbée par le liquide | Très bien possible | L'étape de séchage peut entraîner une agglomération/durcissement secondaire. |
En pratique industrielle, le broyage cryogénique à l'azote liquide est actuellement la méthode la plus fiable pour produire des poudres de résine phénolique véritablement ultrafines (notamment < 15 μm). Cependant, le coût extrêmement élevé de l'azote liquide, les modifications d'équipement nécessaires et la complexité du procédé le rendent inabordable pour de nombreux produits courants.
Conclusion
Le contrôle de la température représente le plus grand défi dans le broyage ultrafin de la résine phénolique car :
- La résine elle-même présente une réactivité thermique modérée à élevée à des températures relativement basses.
- Le broyage ultrafin est un procédé à haute énergie spécifique et à action mécanique prolongée
- La production de chaleur est inévitable et concentrée localement.
- Même une légère surchauffe peut entraîner un durcissement irréversible, une agglomération et une dégradation des performances.
Cette contradiction entre la nécessité d'une pulvérisation plus fine et l'intolérance à la chaleur contraint les fabricants à adopter des procédés cryogéniques coûteux ou à accepter des produits plus grossiers aux performances moindres. Par conséquent, les avancées majeures dans le domaine des équipements de broyage (par exemple, des systèmes de dissipation thermique plus efficaces), l'optimisation des procédés et le développement de résines phénoliques modifiées à faible réactivité, spécifiquement destinées à la préparation de poudres ultrafines, constituent des axes de recherche importants pour l'industrie.
Ce n'est qu'en résolvant véritablement le problème du contrôle de la température que l'on pourra produire de manière économique et stable des poudres de résine phénolique ultrafines haut de gamme, répondant ainsi aux exigences de plus en plus strictes des secteurs en aval tels que les matériaux de friction haute performance, l'emballage électronique et les composites avancés.
Questions connexes
Question 1 : Quel est le principal avantage du broyage ultrafin de la résine phénolique ?
Réponse : Le principal avantage du broyage ultrafin des résines phénoliques réside dans l’amélioration de l’efficacité et des résultats de transformation. En broyant la résine en particules ultrafines, généralement d’un diamètre de 90 cm (d90) d’environ 30 µm, à l’aide d’outils tels qu’un broyeur à classification pneumatique, on obtient une meilleure dispersion, une réactivité accrue et une plus grande homogénéité du matériau. Il en résulte une amélioration de la qualité et des performances des produits dans des applications telles que les revêtements, les adhésifs et les composites.
Question 2 : Comment mettre en œuvre efficacement le broyage ultrafin de la résine phénolique ?
Réponse : Une mise en œuvre efficace exige une solide compréhension des principes de broyage et des équipements concernés. L’utilisation de broyeurs performants, tels qu’un broyeur à classification pneumatique, garantit un contrôle précis de la granulométrie et un broyage ultrafin et homogène. Les bonnes pratiques consistent à optimiser les paramètres de broyage en fonction du type de résine, à surveiller la distribution granulométrique et à entretenir les équipements afin d’éviter toute contamination. Pour des exemples concrets, consultez des études de cas sur… broyage ultrafin efficace de matériaux similaires peut être très utile.
« Merci de votre lecture. J’espère que cet article vous sera utile. N’hésitez pas à laisser un commentaire ci-dessous. Pour toute question, vous pouvez également contacter le service client en ligne de Zelda. »
— Publié par Emily Chen