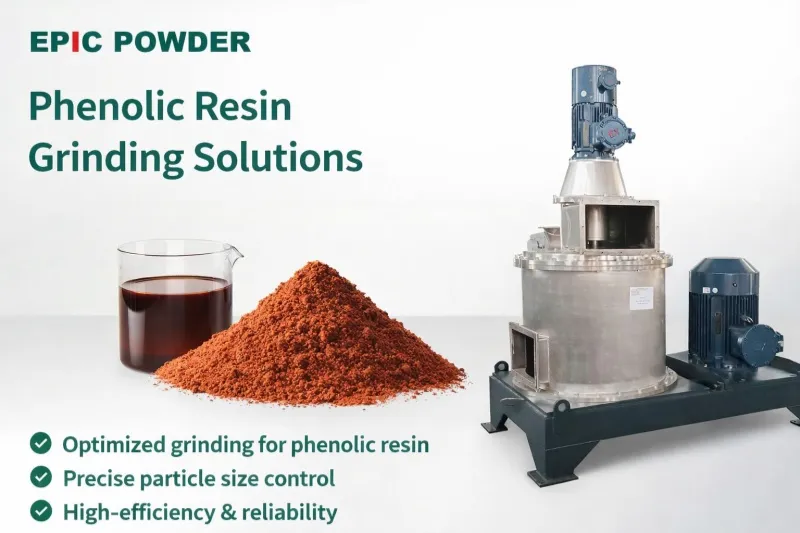
Fenolharpiks (phenol-formaldehydharpiks) er en klassisk termohærdende harpiks, der i vid udstrækning anvendes i friktionsmaterialer (bremseklodser), slibeskiver, støbemasse, ildfaste bindemidler og elektronisk indkapsling. For at opnå specifikke ydelseskrav – såsom bedre dispersion i kompositter, højere flydeevne i støbning eller forbedret reaktivitet i friktionsformuleringer – skal fenolharpiks ofte forarbejdes til ultrafint pulver (almindeligvis D50 < 10-20 μm, eller endda submikron i nogle avancerede applikationer). Imidlertid er fremstilling af sådan ultrafint phenolharpikspulver Mekanisk slibning præsenterer en central procesudfordring: præcis og streng temperaturkontrol. Hvis det ikke håndteres korrekt, kan det direkte føre til materialefejl eller betydelig forringelse af ydeevnen. Dette er blevet det mest kritiske og udfordrende aspekt af hele ultrafin slibningsprocessen.
Fenolharpiksens termiske følsomhed — den grundlæggende årsag
Fenolharpikser er opdelt i to hovedkategorier:
- Novolac-type (termoplastisk, syrekatalyseret, kræver hærdningsmiddel)
- Resol-type (termohærdende, alkalikatalyseret, selvhærdende med varme)
Begge typer udviser tydelig termisk reaktivitet startende ved relativt lave temperaturer:
- Blødgøringspunktet for novolak er normalt 70-100 °C
- Resol begynder mærkbare tværbindings-/polykondensationsreaktioner omkring 120-150 °C (nogle gange endda lavere med katalysatorer)
- Over 150-180°C sker der hurtig hærdning, ledsaget af frigivelse af små molekyler (vand, formaldehyd osv.)
Under ultrafin formaling (især ved brug af mekaniske metoder som jetmøller, mekaniske slagmøller eller vibrationsmøller) ophobes følgende varmekilder uundgåeligt:
- Kollisions- og forskydningsfriktion mellem partikler og mellem partikler og slibemedier
- Varmepåvirkning fra højhastighedsrotor/stator
- Kompressionsvarme i højtryksluftstrøm (i jetmøller)
Disse lokale eller store temperaturstigninger er vanskelige at undgå ved konventionel slibning. Når materialetemperaturen overstiger ~60-80 °C i en længere periode (eller øjeblikkeligt overstiger 100-120 °C i lokale brændpunkter), opstår der flere alvorlige problemer.
De vigtigste konsekvenser af dårlig temperaturkontrol
(1) For tidlig hærdning / tværbinding
- Pulverpartiklerne hærder delvist → mister termoplasticitet → bliver hårde og sprøde → vanskelige at pulverisere yderligere
- Hærdede partikler klumper sig sammen → blokerer klassificeringssystemet eller dyserne
- Slutproduktet viser uensartet molekylvægt/fordeling → dårlig flydeevne, ujævn hærdning i efterfølgende anvendelser
(2) Partikelagglomerering og -klæbning
- Lokal blødgøring + let tværbinding → partikler klæber til hinanden og til udstyrets vægge
- "Klumpdannelse" og "opbygning"-fænomener er meget almindelige → reducerer formalingseffektiviteten og udbyttet betydeligt
- Alvorlige tilfælde forårsager nedlukning af møllen for rengøring
(3) Nedbrydning af harpiksegenskaber
- Tab af flygtige komponenter (fri phenol, fri aldehyd) → ændringer i reaktivitet og hærdningsegenskaber
- Mørkning/gulning → uacceptabel til lyse eller udseendekritiske anvendelser
- Reduceret opløselighed/flydning i efterfølgende blanding → påvirker friktionsevnen, støbefluiditeten osv.
(4) Sikkerhedsrisici
- Akkumuleret varme + fint støv + spor af formaldehyd → øget risiko for støveksplosion eller irritation
Hvorfor er ultrafin formaling særligt følsom over for temperatur?
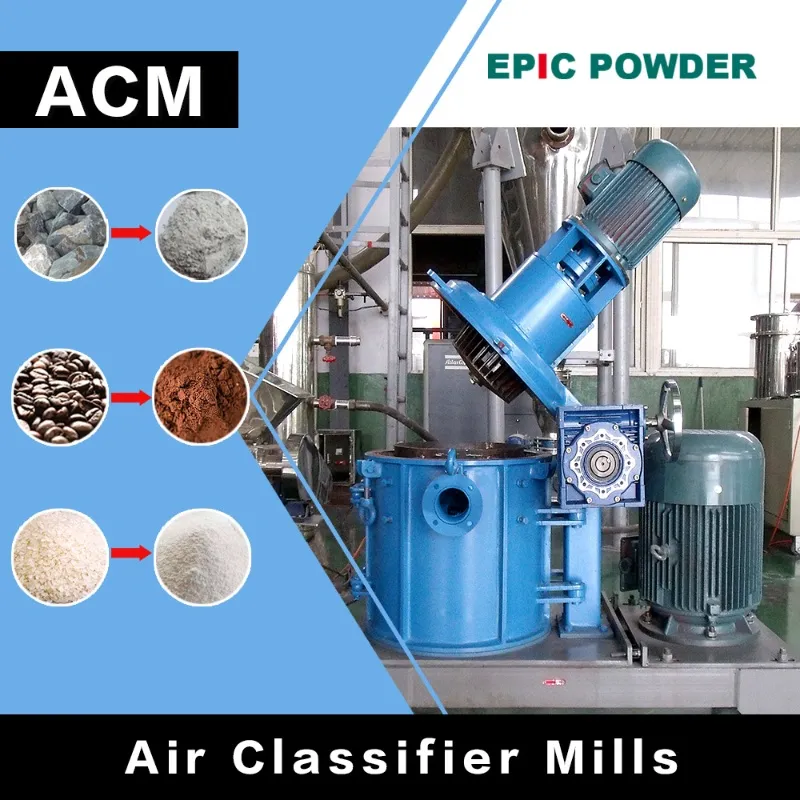
Grovformaling (f.eks. 100-500 μm) genererer mindre varme pr. masseenhed, og en kort opholdstid tillader naturlig varmeafledning. Men ultrafin formaling kræver:
- Meget højere specifik energitilførsel (ofte 100-1000 kWh/t eller mere)
- Gentagne cyklusser / længere kumulativ opholdstid
- Mindre partikelstørrelse → højere specifikt overfladeareal → hurtigere varmeabsorption og hårdere varmeafledning
- Finere klassificering → smallere passage → lettere lokal overophedning
Disse faktorer forøger udfordringen med temperaturkontrol eksponentielt.
Nuværende mainstream-løsninger og deres begrænsninger
| Metode | Køleprincip | Opnåelig finhed | Begrænsninger / Omkostninger |
|---|---|---|---|
| Normal temperatur + stærk ekstern afkøling | Luft/vand-kappe + lav tilførselshastighed | ~20–50 μm | Begrænset, stadig let at overophede lokalt |
| Lavtemperatur koldluftslibning | -40°C ~ 0°C trykluft | ~10–30 μm | Energiintensiv, stadig utilstrækkelig til sub-10 μm |
| Kryogen formaling (flydende nitrogen) | -196°C sprødhed + afkøling | <10 μm, selv submikron | Højeste pris, komplekst udstyr, stort nitrogenforbrug |
| Vådslibning + tørring | Varme genereret absorberet af væske | Meget fint muligt | Tørringstrinnet kan forårsage sekundær agglomerering/hærdning |
I industriel praksis er kryogen formaling med flydende nitrogen i øjeblikket den mest pålidelige metode til at producere ægte ultrafint phenolharpikspulver (især <15 μm). Imidlertid gør de ekstremt høje omkostninger ved flydende nitrogen, kravene til udstyrsmodifikationer og proceskompleksiteten det uoverkommeligt for mange almindelige produkter.
Konklusion
Temperaturkontrol er den største udfordring ved ultrafin formaling af phenolharpiks fordi:
- Selve harpiksen har moderat til høj termisk reaktivitet ved relativt lave temperaturer
- Ultrafin formaling er en proces med høj specifik energi og langvarig mekanisk virkning
- Varmeproduktion er uundgåelig og lokalt koncentreret
- Selv let overophedning kan forårsage uoprettelig hærdning, agglomerering og forringelse af ydeevnen.
Denne modsætning mellem "behovet for at pulverisere finere" og "ikke kan modstå varme" tvinger producenter til at anvende dyre kryogene processer eller acceptere grovere produkter med kompromitteret ydeevne. Derfor er gennembrud inden for formalingsudstyr (f.eks. mere effektive varmeafledningsdesign), procesoptimering eller udvikling af lavreaktivitetsmodificerede phenolharpikser specifikt til fremstilling af ultrafint pulver blevet vigtige forskningsretninger i branchen.
Kun ved virkelig at løse temperaturkontrolproblemet kan avancerede ultrafine phenolharpikspulvere produceres økonomisk og stabilt og opfylde de stadig strengere krav inden for downstream-områder som højtydende friktionsmaterialer, elektronisk emballage og avancerede kompositter.
Relaterede spørgsmål
Spørgsmål 1: Hvad er den største fordel ved ultrafin formaling af fenolharpiks?
Svar: Den største fordel ved ultrafin formaling af phenolharpiks er forbedret effektivitet og forbedrede resultater i forarbejdningen. Ved at nedbryde harpiksen til ultrafine partikler, normalt med en d90 omkring 30 μm, ved hjælp af værktøjer som en luftklassificeringsmølle, opnår materialet bedre dispersion, reaktivitet og ensartethed. Dette fører til forbedret produktkvalitet og ydeevne i applikationer som belægninger, klæbemidler og kompositter.
Spørgsmål 2: Hvordan kan man effektivt implementere ultrafin formaling af phenolharpiks?
Svar: Effektiv implementering kræver en solid forståelse af de involverede formalingsprincipper og det involverede udstyr. Brug af avancerede møller, såsom en luftklassificeringsmølle, sikrer præcis partikelstørrelseskontrol og ensartet ultrafin formaling. Bedste praksis omfatter optimering af formalingsparametre for den specifikke harpikstype, overvågning af partikelfordeling og vedligeholdelse af udstyr for at undgå kontaminering. For praktisk indsigt kan man se på casestudier om effektiv ultrafin formaling af lignende materialer kan være meget nyttigt.
"Tak fordi du læste med. Jeg håber, at min artikel hjælper. Skriv venligst en kommentar nedenfor. Du kan også kontakte Zeldas online kundeservicemedarbejder for yderligere spørgsmål."
— Skrevet af Emily Chen